

製造業におけるリードタイム短縮では、受注から納品までのプロセス全体を見直し、待ち時間や滞留、手戻り、情報伝達の遅れを減らしていくことが重要です。工程間の流れを整えることで、納期の短縮に加えて、納期のバラツキや生産計画の不確実性も抑えられます。
この記事では、リードタイムの基本的な考え方や構成要素、測定方法とKPIについて解説します。さらに、段取り改善や在庫管理、サプライヤー管理、設計・品質・需要予測による短縮方法、MES・ERP・APS・IoT・RPAなどのデジタル技術の活用まで紹介します。
リードタイム短縮とは?
リードタイムとは、注文や作業がシステムに入ってから出るまでの経過時間を指します。ただし、どこからどこまでを測るかは企業や場面によって異なります。発注から材料入荷までを指す場合は「調達リードタイム」、製造指図から完成までは「製造リードタイム」、顧客注文の受理から納品までは「受注・納品リードタイム」*1と呼ばれます。この記事では経営指標として、顧客注文を正式に受理した時刻から契約上の納品完了時刻までの経過時間を「受注・納品リードタイム」として扱います。
ただし、設計から受注を受ける個別受注生産や受注生産では、問い合わせや見積依頼、設計承認までを起点に含める場合があります。逆に見込生産では、製造リードタイムより受注後の在庫引き当てや物流のリードタイムの方が顧客納期を左右することもあります。この境界は生産方式によって変わるため、自社の状況に合わせて明確に定義することが最初の一歩です。
似た言葉に「サイクルタイム」があります。リードタイムは待ち時間や運搬、検査待ち、承認待ちまで含む「経過時間」を表すのに対し、サイクルタイムは現場で「1個を処理する時間」や「完成品が連続して出てくる間隔」を指すことが多く、企業によって定義が異なります。社内でKPI辞書*2を作り、言葉の意味を明文化しておくことが欠かせません。
量産試作の確認待ちを減らし、リードタイム短縮を支える3DWorks
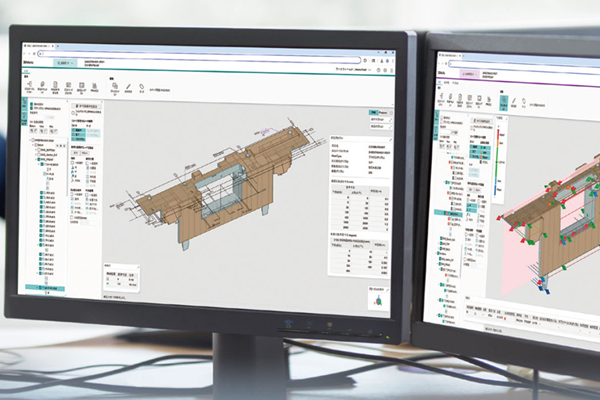
製造業のリードタイムには、加工や検査の時間だけでなく、資料の到着待ち、結果の照合、関係者の判断待ちも含まれます。特に量産試作では、設計・製造・品質部門やサプライヤーとの確認の往復が長期化の要因になります。3DWorksは、PMI付き3Dモデルを共通の確認対象とし、検査結果とすり合わせの情報をクラウド上で共有するアプローチを提供します。
リードタイム短縮が重要な理由
リードタイム短縮は単なる効率化ではなく、顧客対応力や資金効率、現場の問題発見力に直結します。ここでは代表的な三つの効果を紹介します。
受注から納品までの期間が短く、かつ安定していれば、顧客要求に対して短い確約納期を提示しやすくなります。また、長い調達・製造リードタイムでは、より遠い将来の需要を予測して材料手配や生産能力を決めなければならず、需要変動に対する調整余地が小さくなります。
需要予測情報を調達・生産・物流・販売で共有し、各工程を同期させてリードタイムの圧縮につなげる方向性は、サプライチェーン政策の議論*3でも示されています。
仕掛品(工程内に滞留している未完成品)とリードタイムの関係を説明する理論に、リトルの法則*4があります。これは、システム内の平均品目数(L)が、平均スループット率(λ)と平均滞在時間(W)の積で表される、つまり仕掛品が増えるほどリードタイムも長くなる「L=λ×W」という関係です。
製造の現場に置き換えると、安定したフローにおいては「平均WIP=平均スループット×平均フロータイム」とおおむね解釈できます。WIPはWork in progressの略で、仕掛品・進行中の作業のことです。同じスループットであれば、WIPを減らすことはフロータイムの短縮と密接に結びついています。ただしこれは長期平均についての関係であり、個々の注文のリードタイムを機械的に等式で結ぶものではない点には注意が必要です。
仕掛在庫や安全在庫を大量に持てば、設備故障や不良、材料欠品、作業標準のバラツキ、長い段取り時間、情報伝達の遅れを在庫で吸収できてしまいます。しかし在庫と待ち時間を徐々に減らしていくと、フローを阻害している問題が見えやすくなります。
トヨタ生産方式のジャストインタイム*5は、必要なものを必要なときに必要な量だけ、後工程が前工程から引き取るしくみ(かんばん)と、異常があれば工程を止めて不良を後工程に流さない考え方(自働化)を柱に発展してきました。速く流すことと品質を守ることを、別々に扱わない発想といえます。
リードタイムの構成要素と分解の考え方
受注から納品までの流れを区間ごとに分解すると、どこで時間を失っているかが見えてきます。
受注から納品までを分解すると、顧客問い合わせ・注文、受注登録・仕様確認、設計・技術承認、調達・材料入荷、生産計画・指図、段取り・材料供給、加工・組立、検査・試験、(不適合の場合は手直し・再加工を経て再検査)、完成品保管・梱包、出荷、輸送・配送、顧客納品・検収という流れになります。
重要なのは、それぞれの工程そのものの時間だけでなく、工程と工程の「間」を測ることです。実加工が数時間しかない製品でも、受注から完成まで数週間かかっているなら、短縮の余地は加工速度だけにはありません。計画待ち、材料待ち、前工程待ち、搬送待ち、検査待ち、承認待ち、再加工待ちを含めて把握する必要があります。
区間ごとに、長期化しやすい要因と主な短縮のレバーは次のように整理できます。
| 区間 | 長期化しやすい要因 | 主な短縮レバー |
|---|---|---|
| 問い合わせ~受注確定 | メールでの往復、見積の属人化、承認の階層 | 標準見積、業務自動化、権限委譲 |
| 受注~設計確定 | 部門間の往復、後工程を考慮しない設計 | 部門横断での並行検討、標準部品化 |
| 調達 | 長納期部品、最小発注数量、単一供給先への依存 | 早期発注、供給者との連携、複数調達先の確保 |
| 生産計画・準備 | 手作業での計画、能力を考慮しない指図、頻繁な変更 | 高度生産スケジューラ(APS)の活用、キッティング |
| 加工・組立 | 大ロット、長い段取り、ボトルネック、遠距離の搬送 | 小ロット化、段取り短縮、セル生産化 |
| 検査・再加工 | 不良発生、検査待ち、測定設備の不足 | 工程内での品質保証、原因の除去 |
| 完成~出荷 | 出荷曜日の固定、書類待ち、まとめての配送 | 出荷頻度の向上、物流との同期化 |
| 輸送~納品 | 便数の制約、通関、積載調整 | 配送ネットワークの見直し、可視化 |
この分解からわかるのは、「生産にかかる時間」と「顧客が待つ時間」を混同すると改善を誤るということです。加工時間を二割短くしても、全体の八割が待ち時間なら、顧客が体感するリードタイムへの効果は限定的です。最初に見るべきは「どの作業が遅いか」ではなく、「注文がどこに、どれくらいの時間滞留しているか」です。
リードタイムの測定方法とKPI
リードタイム改善でよく起こる失敗は、「平均リードタイムが短くなったから成功」と判断してしまうことです。顧客が困るのは平均的な注文ではなく、遅延した注文であることが多いため、中心、裾、バラツキ、工程別の内訳、納期遵守率、品質、仕掛品を組み合わせて見る必要があります。製造オペレーション管理のKPIについては、概念と用語を定めるISO 22400-1*6と、KPIの計算式・構成要素・単位などを示すISO 22400-2*7があります。
平均リードタイムは、すべての注文のリードタイムを合計し、件数で割った値です。ただし外れ値が大きい業種では、中央値も併記します。さらに90パーセンタイル(P90)や95パーセンタイル(P95)も確認します。P95リードタイムとは、対象となる注文の95%がその時間以内に完了したことを意味する指標です。平均値が同じでもP95が長い工場は、顧客から見た納期の信頼性が低い可能性があります。
バラツキを表す指標としては、標準偏差を平均で割った変動係数(CV)が便利です。CVは単位を持たないため、平均時間の異なる工程間でも相対的なバラツキを比較できます。例えば平均10日・標準偏差1日の工程と、平均8日・標準偏差4日の工程を比べると、後者は平均だけ見れば速いものの、顧客への納期を安定して確約しにくい場合があります。「速さ」と「予測可能性」は、分けて評価すべき別のKPIです。
工程別のリードタイムは、その工程から退出した時刻と投入した時刻の差として求められます。さらにその内訳を、待ち・段取り・処理・移動・検査・再加工の時間に分けて把握します。最初から完璧に分解する必要はなく、まずは「実際に手を動かしている時間」と「それ以外の時間」に分け、段階的に解像度を上げていく方が実装しやすいでしょう。
仕掛品との関係では、前述のリトルの法則から「平均フロータイム≒平均仕掛品数÷平均スループット」という診断式が得られます。ボトルネックの処理能力を増やさないまま仕掛品だけを大量に投入すると、完成数量が増えずに滞留だけが増えることがあります。投入量の制御や仕掛品数の上限設定、後工程主導の生産方式によってシステム内の品目数を適正化することは、リードタイム短縮の重要な手段です。
KPIダッシュボードでは「結果指標」と「原因指標」を分けることが有効です。結果だけを掲示すると、現場は「もっと急いでほしい」という抽象的な指示しか受け取れません。原因指標まで結び付けて初めて、具体的な改善行動につながります。代表的なKPIは次のように整理できます。
| 分類 | KPI | 見る目的 |
|---|---|---|
| 結果指標 | 受注~納品平均リードタイム | 全体の速さを把握する |
| 結果指標 | 中央値リードタイム | 典型的な注文の実態をつかむ |
| 結果指標 | P90/P95リードタイム | 遅延の裾(顧客への影響が大きい注文)を管理する |
| 結果指標 | 変動係数(CV) | 平均だけでなく安定性を確認する |
| 結果指標 | 納期遵守率(OTD) | 顧客から見た納期の信頼性を測る |
| 原因指標 | 工程別リードタイム | ボトルネックを特定する |
| 原因指標 | 仕掛品(WIP) | 滞留の量を把握する |
| 原因指標 | 初回良品率(FPY) | 品質起因のリードタイムを把握する |
| 原因指標 | サプライヤーの平均リードタイムとバラツキ | 調達リスクを管理する |
| 原因指標 | 計画変更の回数 | 計画の実行可能性を確認する |
またKPIは集計の粒度をそろえる必要があります。工場全体の平均を、製品構成が変わった月同士で単純比較すると、実際には改善していなくても短納期品が増えただけで平均リードタイムが下がって見えることがあります。
製品ファミリーや受注方式、数量帯、優先度、工場、主要工程などで層別し、同一条件で比較することが重要です。導入効果を評価する際も、前月比だけでなく、需要急増や季節性、大型受注などの影響を切り分ける工夫が必要です。
現場改善・在庫・サプライヤーで短縮するアプローチ
リードタイム短縮に万能な単一の手法はありません。バリューストリームマッピング(VSM、注文・材料・情報の流れを可視化する手法)*8などで「どこで何日失っているか」を定量化したうえで、自社に合う手法を選ぶことが出発点になります。
多品種少量生産では、一回の段取り時間が長いとまとめて生産した方が設備の稼働率は高く見えます。しかし大ロット化すると、次の工程が必要とするまで製品が滞留し、全体のリードタイムはかえって長くなります。そこで、段取り作業を機械停止中と稼働中に分けて外段取り化する、治具を標準化する、条件をあらかじめ設定しておくといった工夫により、段取りを短くし、小ロットでも経済的に流せる状態を作ります。
ここで重要なのは、個々の設備の稼働率とフロー全体を混同しないことです。各設備に仕事を大量に積んで稼働率を追い求めると、設備の前に仕掛品が積み上がることがあります。ボトルネックを基準としたフロー全体のスループットと納期遵守を優先する設計が必要です。
レイアウトの面では、設備の種類ごとに集約する機能別レイアウトでは、製品が工場内を長距離移動しやすくなります。製品ファミリー単位でのセル生産化やU字型ライン、工程順の配置、使用場所での部材保管などによって、移動距離と運搬待ちを減らせます。
設備を実際に移設する前に、離散事象シミュレーション(工場内の動きを個々の事象単位で再現する手法)を使えば、バッファ量や人員配置、故障、再加工まで含めたシナリオを事前に検証できます。
前述のリトルの法則が示すとおり、仕掛品はリードタイムと密接に関係します。工程別の仕掛品上限や先入れ先出しレーン、かんばん、投入量を制御する仕組みを使い、ボトルネックが処理できない量を上流から押し込まないようにします。ただし「在庫はゼロが望ましい」という理解は危険です。在庫には、需要のバラツキや供給リスクを吸収するバッファとしての機能があります。削るべきは目的なく滞留している在庫であり、供給リスクやサービスレベルを支える戦略在庫とは区別して考える必要があります。
実務では、需要の頻度と安定度で品目を分類する手法(ABC/XYZ分析)が有効です。高頻度・安定需要の標準品は在庫を補充する方式、低頻度の個別品は受注生産、長納期の共通部品は戦略在庫として持つ、最終的な仕様の差別化を後工程まで遅らせられる場合は後工程延期を使うなど、すべての品目に同じ在庫政策を適用しないことがポイントです。顧客が許容する納期が生産リードタイム以上であれば、その製品を受注生産に切り替えることも在庫削減につながります。
調達品のリードタイムが長ければ、工場内をいくら改善しても顧客への納期の限界は残ります。サプライヤーについては、平均納期だけでなくP95やCV、納期遵守率、不良率、最小発注数量、輸送日数、変更への対応時間を把握します。対策としては、早期の内示、確定発注の前倒し、電子データ交換(EDI)、出荷通知(ASN)、供給者管理在庫(VMI)、共同での需要予測、部品の共通化、複数の調達先を確保すること(Second Source/Dual Source)などが挙げられます。
ただし複数調達先の確保は単価上昇や金型の二重化を伴うため、供給停止時の損失と比較して判断する必要があります。単一の供給者や特定地域、長い国際物流など、供給が止まると影響が大きい単一障害点を洗い出し、定期的に検証することも欠かせません。
設計・品質・需給予測で短縮するアプローチ
工場内の改善だけでなく、上流の設計や品質、需給予測の精度もリードタイムを大きく左右します。
個別設計受注生産や新製品開発では、生産現場より仕様確定までの時間が長いことがあります。営業から設計、調達、生産技術、品質、製造へと順番に受け渡す進め方では、後工程で製造上の困難や部材の納期問題が判明して設計に戻るため、全体の時間が伸びてしまいます。
設計が完全に終わってから製造・調達を始めるのではなく、要求や製造のしやすさ、サプライヤーの能力、品質、コストを早期から並行して検討する進め方をコンカレントエンジニアリング*9と呼びます。人・システム・情報を統合し、製品開発を効率化してサイクルタイムの短縮を図るアプローチです。ただし単純に作業を重ねればよいわけではなく、複雑な製品ほど正式なプロセス管理が重要になる点にも注意が必要です。
設計側で特に効果が大きい施策は、標準部品や標準モジュール、設計ルール、既に承認済みの材料の活用、プラットフォーム設計、製造性・組立性を考慮した設計(DFM/DFA)、部品表(BOM)の早期凍結、サプライヤーの早期参画、製品ライフサイクル管理(PLM)による設計データの一元管理です。
企業によっては人によって処理時間が異なる、毎回判断が必要になる、図面やBOM、工程表が複数の版で存在するといったバラツキがしばしば発生します。標準作業や標準工数、標準ルーティング、標準承認プロセスを整備すると、作業時間だけでなく判断や確認、手直しの時間も減らせます。
リードタイム短縮を「検査を減らす」「作業を急がせる」と解釈すると逆効果になりかねません。不良は再加工だけでなく、原因解析、判定待ち、承認、代替材料の手配、再検査、顧客連絡といった長い停止を生みます。トヨタの自働化は、異常を検知した時点で工程を止めて不良を後工程に流さない考え方であり、品質問題を早く発見することが結果的にフロー改善につながります。
初回良品率(FPY)や工程能力、異常停止時間、再加工にかかるリードタイム、不良原因別の滞留時間をリードタイムのKPIと結び付けます。検査を後工程に集約するより、誤った作業ができない仕組み(ポカヨケ)や工程内での測定、設備条件の監視によって発生源で品質を保証できれば、検査待ちと手戻りを同時に抑えられます。
リードタイムが長い企業では、欠品を恐れて大量に生産し、その結果仕掛品が増え、優先順位の変更が増え、さらに納期が不安定になるという悪循環が起こり得ます。重要なのは予測精度を100%にすることではなく、予測誤差を定量化し、需要変動に応じて在庫や能力、調達契約の使い分けを変えることです。
特に注意すべきは予測の偏り(バイアス)です。平均絶対誤差だけが小さくても、常に多めに予測していれば過剰在庫、常に少なめに予測していれば欠品と緊急生産を招きます。予測精度、予測バイアス、在庫、欠品、リードタイム、計画変更の回数を、需給計画会議(S&OP/IBP)などの同じ場で確認することが望まれます。
MES・ERP・APS・IoT・RPA・デジタルツインの役割
デジタル技術はリードタイム短縮の強力な手段ですが、「システムを導入すれば短くなる」という単純な因果関係ではありません。まずプロセスを整理したうえで、「どの待ち時間を、どのデータやシステムで削るのか」を明確にする必要があります。
統合基幹業務システム(ERP)は、顧客受注、購買、在庫、生産指図、部品表、工程手順、原価、出荷といった情報を一元化する、いわば取引と基準情報の背骨です。ERPが正しく機能すれば、電話やExcelで情報を探す時間や二重入力、在庫確認の待ち時間を減らせます。ただし、ERP上の標準リードタイムや部品表、歩留り、設備能力、ロットサイズが実態と乖離していれば、資材所要量計画が実行不可能な指示を大量に生成してしまいます。ERP導入は単なるデータベースの導入ではなく、基準データを統制するプロジェクトでもあります。
製造実行システム(MES)は、製造活動の実行管理と実績把握を担います。工程実績、仕掛品、品質、追跡情報、作業指示などを管理し、「どこにあるか分からない仕掛品」「開始・終了時刻が分からない工程」「不良の滞留」「作業指示待ち」を、目に見えるイベントデータに変える点で、リードタイム改善に有効です。仕掛品マップや工程別の滞留アラート、異常停止の通知などにより、問題発見から対応までの時間を短くできます。ISA-95*10では、MESを含む製造オペレーション管理をレベル3、ERPなどが担う事業計画・物流をレベル4として整理しています。
高度生産スケジューラ(APS)*11は、資材所要量計画だけでは反映しにくい複数設備、治工具、人員、段取り順序、代替設備、シフト、納期などの制約を扱い、実行可能性の高い計画を作るための技術です。需要と製造能力を制約条件のもとでバランスさせ、リードタイム短縮や計画変更への迅速な対応につなげる用途で使われます。
ここで重要なのは、最適化アルゴリズムそのものより、現実の制約条件が正確にモデル化されていることです。設備の能力を誤って登録していたり、専用の治具が一つしかないのに無制限の資源として扱っていたりすれば、計算上は最適でも現場では実行できません。
IoTを活用して設備の稼働・停止、アラーム、運転条件などのデータを取得すると、設備の状態を細かな時間単位で把握できるようになります。蓄積したデータを分析することで、段取り時間や材料待ち、設備停止など、生産を滞らせている要因を特定しやすくなります。
また、設備や生産システムを連携させれば、レシピの自動配信や材料供給状況の可視化などを通じて、段取りや停止時間の削減にもつなげられます。IoT活用*12では、取得するデータ量を増やすよりも、「材料切れ」「段取り待ち」といった具体的な阻害要因とデータを結び付けて分析することが重要です。
ロボティック・プロセス・オートメーション(RPA)は、事務のリードタイムに効果を発揮します。製造リードタイムの改善プロジェクトで見落とされやすいのが、注文登録や納期回答、発注、帳票作成、システム間の転記といった間接業務です。現場工程を数時間短縮しても、営業事務で注文が一日止まっていれば、顧客が体感するリードタイムは改善しません。
ただし、非効率な業務プロセスをそのまま自動化すると、プロセス変更のたびにロボットの保守が必要になります。まず「その承認や転記自体が必要か」を見直したうえで、システム間を直接連携できる部分とRPAで補う部分を分けることが合理的です。
検査結果の合意を早め、リードタイムを短縮する3DWorks
検査後に表計算ファイルをメールで回覧し、関係者が個別に結果を読み解く運用では、修正方針が決まるまでの待ち時間が増えます。3DWorksでは、設計値と測定値の差や合否を3D上で示し、同じ画面を見ながらコメントと判断結果を共有できます。拠点や会社をまたぐ確認を進めやすくし、測定完了から対応方針の合意までのリードタイム短縮に寄与します。
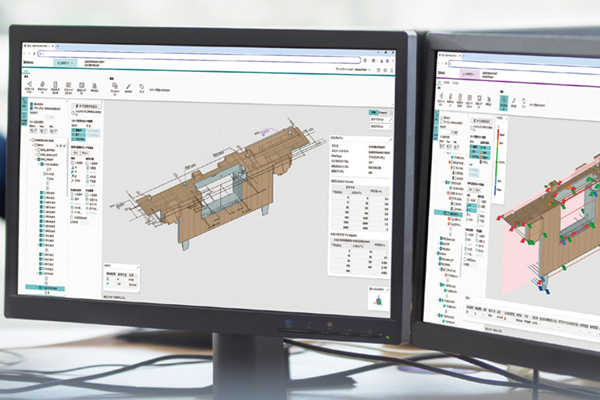
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
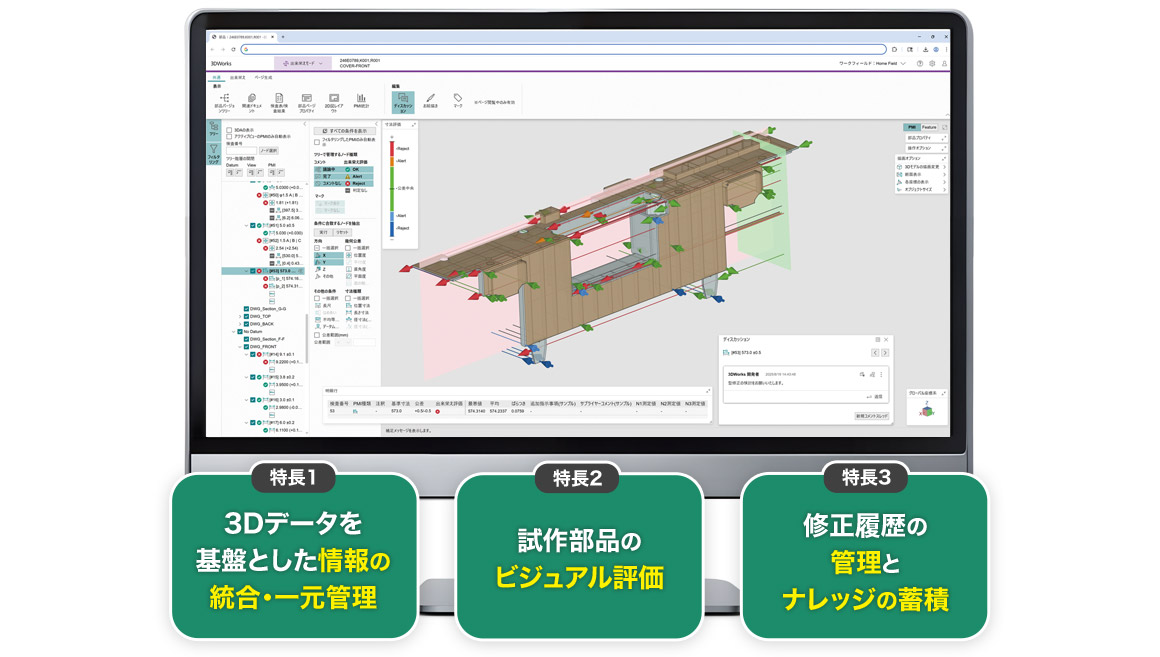
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。