

コンカレントエンジニアリングとは、設計・製造・調達・品質などの各部門が開発初期から連携し、製品と工程を並行して検討することで、開発期間の短縮や手戻り削減、品質向上を図る開発手法です。
この記事では、コンカレントエンジニアリングの基本的な考え方や歴史、セットベース開発、部門間連携の進め方について解説します。さらに、組織体制とガバナンス、CAD・CAE・PDM・PLMなどのデジタル基盤、EBOM・MBOM連携、関連する標準規格や法規制まで紹介します。
コンカレントエンジニアリングとは?
コンカレントエンジニアリング(Concurrent Engineering/CE)とは、製品そのものと、製造・調達・品質保証・サービス・サプライチェーンといった製品ライフサイクル上のプロセスを、開発初期の段階から部門横断で統合して設計する開発アプローチです。
例えば、設計者が図面を仕上げる一方で、購買担当者が独立してサプライヤーを探しているだけでは、互いの制約が設計判断に反映されていないため、コンカレントエンジニアリングとは呼びにくい状態です。
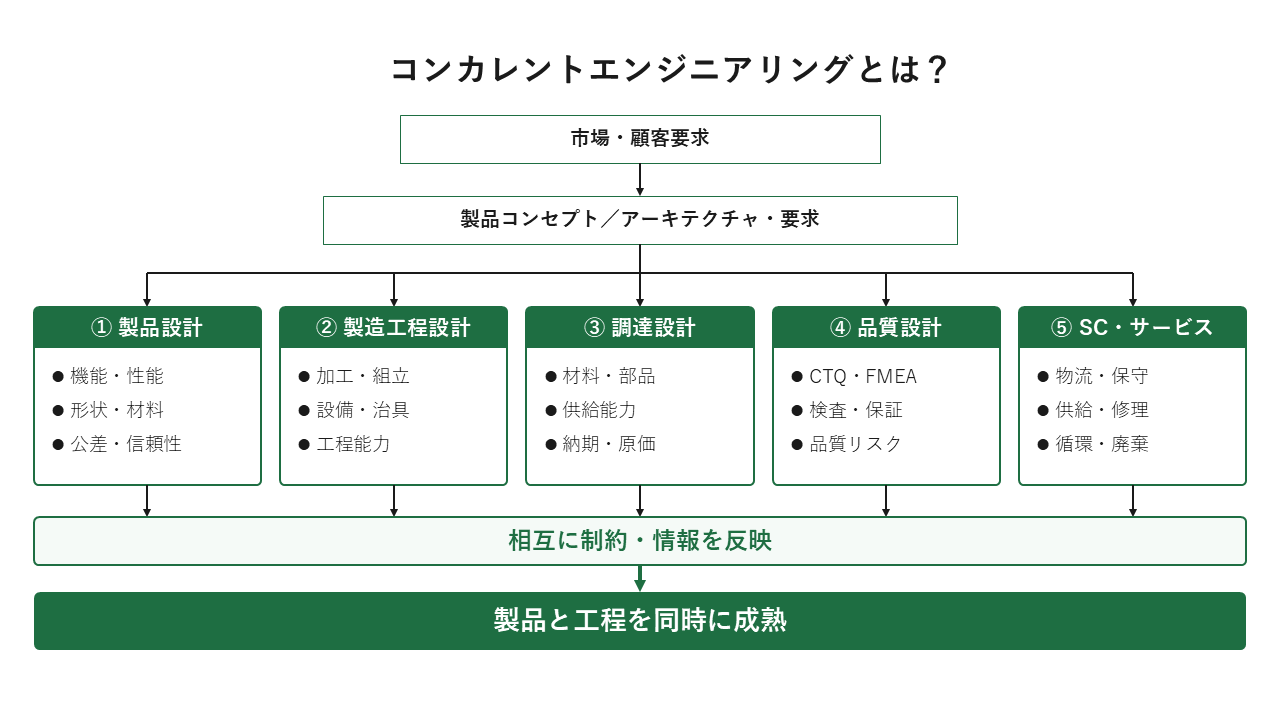
設計の途中から製造技術者が加工性や組立性を検討し、調達担当者が供給力や材料価格、長納期品を検討し、品質部門が重要な品質特性や起こりうる不具合を検討し、それらの情報によって製品設計そのものが変わっていく状態こそが本質です。関連部門間の情報共有と、制約条件を含めた設計プロセスの可視化が、コンカレントエンジニアリングの成立には欠かせません。
量産試作のコンカレントエンジニアリングを支える3DWorks
コンカレントエンジニアリングでは、設計完了後に各部門へ順番に情報を渡すのではなく、製造・品質などの関係者が早い段階から同じ対象を見て検討することが重要です。3DWorksは、そのうち量産試作における部門・拠点・サプライヤー間のすり合わせを、PMI付き3Dモデルと検査情報を軸に支援します。並行検討に必要な共通の確認環境を整えるアプローチです。
コンカレントエンジニアリングの歴史と理論的な広がり
コンカレントエンジニアリングという言葉を製造業の文脈で定着させた代表的な資料が、米国国防総省向けにまとめられた1988年の報告書*1です。この報告書は、製品とそれに関連する製造・支援等のプロセスを、開発当初から統合的・同時並行的に設計する体系的なアプローチとしてコンカレントエンジニアリングを整理しました。
重要なのは「作業を同時にする」だけでなく、品質、コスト、スケジュール、製造性、保守性等を製品ライフサイクル全体で早期に考慮する点です。
20世紀の大量生産型企業では、機能別組織の専門化とともに「企画・設計・試作・生産技術・調達・量産」という逐次型の製品開発が一般化していました。一方、1980年代から1990年代にかけての自動車産業研究では、日本企業、とりわけトヨタの製品開発に、複数案の並行検討や、サプライヤーを含む早期の部門横断的な協調といった特徴があることが指摘されました。
こうした研究成果は特定の時代・産業を対象としたものであり、現在の全産業にそのまま当てはまるわけではありません。
1990年代半ばから後半には、単一案を早期に決めて後から修正する「案先行型」の開発とは異なり、複数の成立可能な設計領域を残し、知識が増えるにつれて解の集合を絞り込んでいくセットベース・コンカレントエンジニアリング(Set-Based Concurrent Engineering/SBCE)が、トヨタ自動車の製品開発研究*2を通じて体系化されました。
トヨタでは初期に広い解空間を検討するため、一見すると上流で時間を多く使うものの、誤った単一案に早期収束した後の手戻りを抑え、後半で迅速に収束できる可能性があるとされています。これは「決断を遅らせればよい」*3という意味ではなく、実証可能な設計領域を保ちながら、不適切な案を知識に基づいて順次除外していく考え方です。
その後、コンカレントエンジニアリングの実装基盤は、紙図面と会議中心の方式から、三次元CAD(コンピューター支援設計)、CAE(コンピューター支援エンジニアリング、シミュレーション解析ツール)、PDM(製品データ管理)、PLM(製品ライフサイクル管理)、モデルベース定義、クラウド協調、デジタルスレッドへと拡張してきました。製品企画から設計、生産、サポート、保守、終売までを包括管理するPLMと、製品開発リードタイムを短縮するコンカレントエンジニアリングの関係も広く論じられており、コンカレントエンジニアリングにはITを用いた情報共有と高度な協調が必要とされています。
ウォーターフォール型(逐次型)開発と、一般的なコンカレントエンジニアリング、セットベース・コンカレントエンジニアリングの違いを整理すると、次のようになります。
| 開発手法 | 特徴 | メリット | リスク |
|---|---|---|---|
| 逐次型 | 前工程後に次工程へ渡す | 責任境界が明確 | 後工程で大量の手戻り |
| 一般的なCE | 関連工程を部分的に重ねる | リードタイム短縮、早期発見 | 不安定情報の並列化で手戻り増 |
| セットベースCE | 複数案・許容範囲を保持 | 早すぎる誤決定と大規模手戻りを抑制 | 初期探索の管理不足で意思決定が遅延 |
逐次型は前工程の完成後に次工程へ渡し、設計案は比較的早く単一案へ収束するため責任の境界が明確な一方、後工程での大量の手戻りがリスクになります。
一般的なコンカレントエンジニアリングは、関連工程を部分的に重ねて相互にフィードバックし、開発期間の短縮や後工程問題の早期発見が期待できる一方、不安定な情報を過度に並列化すると手戻りが増えるリスクがあります。
セットベース・コンカレントエンジニアリングは、複数案・許容範囲・トレードオフを意図的に保持し、早すぎる誤決定と大規模な手戻りを抑えやすい一方、初期の探索を管理できないと案が増えすぎて意思決定が遅れるリスクがあります。
設計・製造・調達・品質・サプライチェーンを同時に設計する
コンカレントエンジニアリングを実務で成立させる第一の原則は、製品設計と、製品を実現するプロセスを同時に設計することです。設計部門だけが「良い製品」を決め、後から生産技術が作り方を考えるのではなく、要求、アーキテクチャ、材料、部品構成、加工法、組立法、検査法、調達方法、物流、保守、廃棄・循環までを相互制約として扱います。
実務上は、以下の原則を少なくとも同時に満たす必要があります。
- 顧客価値とライフサイクル価値を共通目的にすること
- 後工程を上流に参加させること
- 重要リスクを上流で潰す「フロントローディング」を進めること
- 情報の成熟度に応じて活動を適切に重ねること
- 変更と構成を一元的に管理すること
- 部門横断で共通KPIを持つこと
- 量産・市場から得た情報を次の設計へ戻すこと
製品設計側は機能、性能、形状、材料、公差、信頼性を決めますが、製造側は加工設備能力、工程能力、治工具、アクセス性、組立順序、自動化の可否、作業安全性、検査性などを評価します。コンカレントエンジニアリングでは、生産技術者は「設計完了後の製造準備担当」ではなく、設計案そのものに対する共同意思決定者になります。
製造容易性設計(DFM)や組立容易性設計(DFA)、公差解析、工程シミュレーション、デジタルモックアップなどは、その判断を前倒しする方法です。熱処理工程についても、組織・硬度・変形・残留応力をCAEで予測し、実測結果と比較してモデルを検証することで、試作前から製造条件を検討できます。
部品構成が固定される前に、以下の項目を評価することが重要です。
- 材料の入手性、半導体等の長納期品
- 代替サプライヤーの有無
- 金型・設備リードタイム
- 最小発注数量(MOQ)
- 地政学リスク、知的財産
- サプライヤーの工程能力
ただし、早期サプライヤー参画(Early Supplier Involvement/ESI)は「早く図面を渡す」ことと同義ではありません。共同設計の範囲、設計責任、要求仕様、インターフェース、変更権限、データ所有権、知的財産、秘密情報、二次サプライヤーへの展開条件などを明確にしなければ、むしろ変更管理が複雑化します。
誰が設計の権限を持つのか、どの版が契約上有効なのか、何を変更したとき誰に通知するのかを、技術と契約の双方で定義する必要があります。これは構成管理の国際規格が示す構成識別、変更管理、構成状態記録、構成監査とも整合します。
コンカレントエンジニアリングでは品質保証を「完成品を検査して合否を決める機能」から、「要求と故障リスクを上流へ戻す機能」に変えます。顧客要求から重要品質特性(Critical to Quality/CTQ)を展開し、設計故障モード影響解析(D-FMEA)で設計上の故障モードを検討し、それを工程故障モード影響解析(P-FMEA)、工程管理項目、検査法、コントロールプラン、量産判定へ接続します。
品質マネジメントシステムの国際規格の考え方も、顧客要求、リスク、力量、文書化情報、運用、パフォーマンス評価、継続的改善をつながった仕組みとして扱っており、コンカレントエンジニアリングはこれを製品開発の時間軸上で前倒しして実装するものと理解できます。
現代のコンカレントエンジニアリングでは、製品が製造可能であるだけでは不十分です。調達能力、サプライヤーの生産能力、輸送容積、包装、在庫方針、代替供給、トレーサビリティ、輸出入規制、回収・修理、環境情報まで含めて供給ネットワークが成立する必要があります。
とりわけ設計変更は、部品形状だけでなく、治工具、検査プログラム、サプライヤー契約、在庫、物流、サービス部品を同時に変えるため、変更の影響を部品表の外側まで追跡できることが重要です。
コンカレントエンジニアリングのプロジェクト計画では、タスクごとに「上流情報の成熟速度」と「下流の変更感度」を評価すると有効です。例えば、外形の包絡寸法が早期に安定し、その後の微小変更が包装設計にほとんど影響しないなら、包装設計を先行できます。一方、部品接続条件が頻繁に変わり、その変更が金型全体を作り直すほど影響が大きいなら、金型詳細設計を早期開始することは危険です。
実務的なコンカレントエンジニアリングの流れは、市場・顧客要求や法規・環境要求から製品要求とコンセプト・アーキテクチャを決め、そこから製品設計・製造工程設計・調達設計・品質設計・サプライチェーン設計という五つの領域を相互に連携させながら並行して進め、仮想検証・試作を経て設計・工程のベースラインを固め、量産準備・立ち上げに進み、市場・品質・製造データを次の製品要求へ戻すというループとして表現できます。このとき、要求やBOM、変更、構成を一元的に扱うPLM/PDMの仕組みが、各段階を横断して支える基盤になります。
設計凍結まで何も下流に渡さないのではなく、成熟した情報を成熟度付きで共有することがポイントです。「概念検討中」「八割程度成熟」「金型着手可能」「外形のみ固定」「インターフェース固定」といった状態を定義し、条件付きリリースの対象と責任を明確にします。これにより、下流が先行できる範囲を増やしながら、無秩序な手戻りを抑えます。
コンカレントエンジニアリングを支える組織体制とガバナンス
コンカレントエンジニアリングを失敗させる最大の要因の一つは、ツールを導入しても組織の意思決定構造を変えないことです。CADデータを全員が閲覧できても、製造技術者が設計変更を提案できず、購買担当者が原価目標だけ、設計者が性能だけ、工場が量産効率だけを評価されるなら、部門最適は残ります。
コンカレントエンジニアリングとは情報システムのプロジェクトではなく、製品について誰が、いつ、どの情報で意思決定するかを再設計する組織変革です。
プログラムスポンサーは事業部長や開発本部長等が担い、部門間の優先順位衝突を解消します。コンカレントエンジニアリングでは短期的には「設計者が製造会議に時間を使う」「製造技術者が量産前の開発に工数を使う」といった局所的な非効率が発生するため、トップが全体のリードタイム・品質・ライフサイクルコストを評価軸として明示しなければ継続できません。
チーフエンジニアは、単なるスケジュール管理者ではなく、製品コンセプトと経済性の統合責任者です。機能、コスト、重量、品質、製造性、納期が衝突した際に、どの案が製品全体として最適かを判断できる権限を持たせます。
システムアーキテクト(技術責任者)は、要求構造、製品アーキテクチャ、インターフェース、技術ベースラインを管理します。特に複雑な製品では各部品を局所最適してもシステム全体は成立しないため、機械・電気・電子・ソフトウェア・製造設備をまたぐインターフェースの管理者を設定し、変更の承認権限を明確化することが重要です。
製品設計者はCADモデルを作るだけでなく、要求、設計根拠、許容範囲、解析結果、トレードオフ、未解決リスクを共有します。「完成していない情報を見せない」文化が障害になりやすいため、未成熟な情報を共有しても誤用されないよう、成熟度と仮定条件を付与する仕組みが必要です。
製造技術は工程、設備、工具、組立、加工、検査、工程能力を製品設計へ入力します。重要なのは「作れません」と後で拒否する役割から、「この形状ならこの設備でこの能力を実現できる」という設計の余地を示す役割へ変わることです。セットベースの考え方と組み合わせると、製造側が許容可能な材料範囲、公差範囲、形状範囲、工程の窓を提示し、設計側の候補集合と交差させる進め方になります。
品質・信頼性の担当者は、D-FMEA、P-FMEA、信頼性、検証・妥当性確認、品質保証計画、特殊特性を横断管理します。コンカレントエンジニアリングにおける品質部門の価値は、レビュー終盤で大量の指摘をすることではなく、要求設定・コンセプト段階から「何をどう証明すれば安全・品質が成立したと言えるか」を定義することにあります。
調達・サプライヤー品質・SCM担当者は、価格、契約、供給市場と技術を結びつけます。サプライヤー品質エンジニアはサプライヤーの工程能力・品質リスクを開発段階に反映し、SCM担当者は能力、物流、在庫、代替供給、量産立ち上げの成立性を評価します。
コンカレントエンジニアリングではIT担当とは別に、製品データの意味と正式状態に責任を持つ機能が必要です。部品番号、部品表(BOM)、版、有効日、CADモデル、解析結果、要求、変更理由などについて「誰がマスタを持つか」を定義しなければ、データ共有量が増えるほど混乱します。
意思決定のガバナンスとしては、少なくとも三層の会議を区別することが推奨されます。日常の技術問題を処理する統合プロジェクトチーム、構成変更を承認する変更管理委員会、事業レベルの投資・スコープ・重要リスクを判断する経営会議です。すべてを一つの巨大会議で扱うと会議時間が増え、逆に意思決定が遅くなります。会議そのものではなく、誰がどの閾値の判断を何日以内に行うかをガバナンスとして規定すべきです。
文化面では、「完成してから見せる」「部門の失敗を隠す」「設計変更の多さを一律に悪とみなす」「自部門のKPIを守る」「サプライヤーを単なる価格競争相手として扱う」といった行動がコンカレントエンジニアリングと衝突します。早期の変更は学習の証拠になり得ますが、後期の変更は統合不良の兆候になり得るため、変更件数だけではなく発生時期と原因を区別して評価することが重要です。
人材面では、専門技術だけでなく、システム思考、要求管理、FMEA、統計・品質工学、原価理解、CAD・CAEデータ理解、構成管理、サプライヤー折衝、ファシリテーション、データリテラシーが必要になります。とりわけ重要なのは評価制度です。設計者を「設計期限」、購買を「購入単価」、生産を「工場効率」だけで評価すると、最適解が互いに矛盾します。プロジェクト共通KPIとして開発リードタイム、総原価、後期設計変更、立ち上げ品質、供給能力を持ち、そのうえで機能別KPIを補助的に使うほうが合理的です。
PLM・CAD・CAEなどデジタル基盤の役割
コンカレントエンジニアリングとITの関係で最も重要な原則は、ツールがコンカレントエンジニアリングを生み出すのではなく、コンカレントエンジニアリングのプロセスを支える情報基盤としてツールを設計することです。
PLMを購入しても、部門間の意思決定権限、BOM責任、変更プロセスが未定義なら、従来の縦割り業務を電子化するだけになります。一方、正しいプロセスがあっても、CADファイルをメール添付し、Excelで部品表を複製し、会議議事録で変更を管理していれば、製品複雑度が上がるにつれてコンカレントエンジニアリングの速度を維持できません。
三次元CADは製品形状のデジタル表現だけでなく、設計者と製造技術者の共通言語になります。干渉、組付け、工具アクセス、サービスアクセス、包装空間などを図面完成前に議論できるためです。
CAEのコンカレントエンジニアリング上の役割は、物理試作を単純に「なくす」ことよりも、設計判断を早期化することにあります。構造、熱、流体、振動、電磁界、疲労、成形、鋳造、加工、熱処理等を設計初期から評価し、複数案の成立性を比較できます。
PDM(製品データ管理)は、CADファイル、図面、部品、部品表、版、承認状態などの製品定義データを統制する中核機能です。コンカレントエンジニアリングでは、誰もが同じ情報を見られることより、誰もが「どの情報が正式か」を判別できることのほうが重要です。チェックイン・チェックアウト、版管理、承認ワークフロー、有効日、変更履歴、アクセス権がPDMの重要機能になります。
PLMはPDMより広く、企画・要求、製品開発、設計、生産準備、変更、品質、保守、終売まで製品ライフサイクルに関連する情報とプロセスを統合します。現在のコンカレントエンジニアリングでは、PLMが製品ライフサイクル全体の業務文脈を保持し、PDMが製品定義データの詳細管理を担う構成が一般的です。
「信頼できる唯一の情報源(Single Source of Truth)」は、すべてを物理的に一つのデータベースへ集めることを意味しません。要求管理、PLM/PDM、ERP、MES、QMS、SCM、サービスシステムが分かれていても構いません。必要なのは、部品番号、BOM、版、要求、変更、品質データ等について権威あるマスタがどこか一意に決まり、他システムが追跡可能な関係で同期することです。
| システム | 主要な役割 | CEでの具体的活用 |
|---|---|---|
| CAD | 3D形状作成・定義 | 設計・製造の共通言語、干渉確認 |
| CAE | 解析・シミュレーション | 試作前の性能検証・判断前倒し |
| PDM | データ管理・版管理 | 正式情報の判別、承認フロー |
| PLM | ライフサイクル全般管理 | 企画から終売までのプロセス統合 |
コンカレントエンジニアリングで特に難しいのが、設計部品表(EBOM)と製造部品表(MBOM)の連携です。設計側の機能・製品構造と、工場側の組立順序・工程構造は同じではありません。さらに工程手順書、設備、工具、検査項目、サプライヤー、実際に製造された構成、サービス構成まで加わります。コンカレントエンジニアリングでは、これらを一つの部品表に無理に押し込むより、相互の変換・追跡関係を管理することが重要です。
ISO 10303、通称STEPは、異なるコンピューターシステム・環境間で製品情報を交換・表現するための国際規格群です。2026年8月時点では、概要・基本原則を定めるISO 10303-1:2024*4が現行の公開版です。
モデルベース3Dエンジニアリングでは、AP242と呼ばれるISO 10303-242:2025*5が現行の公開版で、自動車、航空宇宙、機械製品等を対象に、3D形状、製品製造情報、公差、PDM、構成管理、変更、製造情報、解析管理、電気ハーネス、要求・検証などを広く扱っています。古い版はすでに置き換えられているため、導入時には版番号まで確認する必要があります。
Web会議やチャット、デジタルホワイトボード等は、コンカレントエンジニアリングの対話速度を大幅に高められます。しかし、チャットを「正式設計記録」にしてはいけません。議論はコラボレーションツールで高速化し、決定事項、承認、要求変更、構成変更、解析根拠はPLM/PDM等の統制されたシステムへ戻す二層構造が望まれます。
コンカレントエンジニアリングのIT導入でよく発生する失敗は、CAD刷新をPLM変革と混同すること、既存の不整合なBOMをそのまま新システムへ移行すること、部門ごとに別々の品目番号体系を残すこと、サプライヤーとのデータ授受を後回しにすること、ERP・MESとの境界を決めず双方向同期を増やし過ぎることです。ツール選定より先に、情報オーナー、データモデル、変更プロセス、ベースライン、連携責任を決める必要があります。
また、ライセンス価格だけをITコストと見なしてはいけません。ライセンスだけでなく、運用、変換、教育、システム管理までを含めた総所有コストで比較する必要があります。
コンカレントエンジニアリングに関わる規格・法規制
コンカレントエンジニアリングそのものを認証する単一のISO規格はありません。コンカレントエンジニアリングは経営・開発方法論であり、品質マネジメントのISO 9001、構成管理のISO 10007、製品データ交換のISO 10303、製造デジタルツインのISO 23247*6、環境マネジメントのISO 14001、ライフサイクルアセスメント(LCA)のISO 14040などを組み合わせて実装します。
したがって「ISO準拠のコンカレントエンジニアリング」という表現を用いる際は、何の規格に対する適合を意味するのかを明確にする必要があります。
ISO 9001:2015*7は、2026年9月16日に改定され、ISO 9001:2026*8となっています。したがって現在品質マネジメントシステムを再設計する企業は、最新版をしっかりと参照したプロセス・文書体系にしておきましょう。
日本ではJIS Q 9001規格の気候変動対策追補版が2025年3月21日に発行され、2026年8月現在有効とされています。公益財団法人日本適合性認定協会(JAB)*9は、追補版の発行により規格の発行年が「2025年版」に変更されたと案内しています。コンカレントエンジニアリングとの関係では、品質マネジメントシステムが要求する顧客要求、設計・開発管理、外部提供プロセス、変更、力量、文書化情報、監視・測定、改善を、開発プロジェクトの上流から統合的に運用することが重要です。
「品質保証部門が最後に確認する」のではなく、品質マネジメントシステムの要求を設計・製造・調達の同時進行へ埋め込むことがコンカレントエンジニアリング的な運用です。
ISO 10007:2017*10は、製品のコンセプトから廃棄までの構成管理についてガイダンスを示し、構成管理計画、構成識別、変更管理、構成状態記録、構成監査を扱います。
コンカレントエンジニアリングでは複数部門が同じ設計へ同時アクセスするため、逐次開発以上に「どの版が正式か」「変更は誰が承認したか」「いつから有効か」の管理が重要になります。スピードを上げるほど構成管理を軽くするのではなく、むしろ自動化・明確化する必要があります。
自動車業界では品質マネジメントシステムの要求に加え、業界固有の要求事項や共通ツールが実務上重要であり、新製品立ち上げには先行製品品質計画*11、故障モード影響解析、コントロールプラン、生産部品承認プロセス等が用いられます。
現在の先行製品品質計画の枠組みでは、機敏な製品管理への対応、調達、変更管理、プログラム指標、リスク低減計画、段階的な管理等が強化されており、コンカレントエンジニアリングと親和性の高い内容になっています。ただし、これらの業界枠組みとコンカレントエンジニアリングは同義ではなく、より具体的な業界固有の品質計画の仕組みです。
コンカレントエンジニアリングでは法規・安全要求も上流インプットにする必要があります。日本では製品分野に応じて消費生活用製品安全法*12等の規制があり、製造物責任法*13上も通常有すべき安全性を欠いた欠陥が問題となります。製品安全を量産直前の法務チェックにせず、要求、FMEA、設計検証、サプライヤー管理へ展開する必要があります。
| 規格/法規制 | 主な対象/役割 | CEにおける位置づけ |
|---|---|---|
| ISO 9001 | 品質マネジメントシステム | プロセスの統合・改善の基盤 |
| ISO 10007 | 構成管理 | 複数部門アクセス時の版・変更管理 |
| ISO 10303 (STEP) | 製品データ交換 | CAD/PDM間のデータ互換性確保 |
| ISO 14040 (LCA) | ライフサイクルアセスメント | 環境負荷の早期設計・低減 |
ISO 14001については、ISO 14001:2015は廃止され、ISO 14001:2026*14に置き換えられました。気候変動、生物多様性、資源効率等の今日的な環境課題との整合性を高めたものとされています。コンカレントエンジニアリングでは、環境部門が製品完成後に環境データを集めるのではなく、材料選択、製造工程、エネルギー、物流、寿命、修理性、リサイクル性を設計判断に組み込む方向が強まります。
ISO 14040:2006*15はライフサイクルアセスメント(LCA)について、目的・範囲設定、ライフサイクルインベントリ、影響評価、解釈、報告・クリティカルレビュー等の基本枠組みを規定しています。従来のコンカレントエンジニアリングが品質・コスト・納期・製造性を同時設計したとすれば、今後はそこへライフサイクル環境性能を加えることが必要です。
EUのエコデザイン規則(ESPR)*16は、持続可能な製品に対するエコデザイン要求設定の枠組みを構築しています。2026年7月には欧州委員会がデジタルプロダクトパスポート(DPP)レジストリの稼働開始*17を公表し、DPPの一意識別子・メタデータ登録、API連携等の実装基盤が現実のものになりました。対象や施行日は製品群・関連法令によって段階的に異なり、すべての製品に同じ時期から同一情報が義務化されるわけではありません。
DPPはコンカレントエンジニアリングにとって重要です。製品出荷後に環境・材料データを作るのではなく、設計時の材料情報、部品表、サプライヤーデータ、製造情報、識別情報をライフサイクルを通じて追跡できなければ、効率的なDPP生成が困難だからです。これはコンカレントエンジニアリングの対象を「自社設計部門+自社工場」から「材料サプライヤー+部品サプライヤー+製造+販売+保守+リサイクル」へ拡張する動きと見ることができます。
- *14 ISO「ISO 14001:2026 Environmental management systems — Requirements with guidance for use」
- *15 ISO「ISO 14040:2006 Environmental management — Life cycle assessment — Principles and framework」
- *16 EUR-Lex「Regulation (EU) 2024/1781 establishing a framework for the setting of ecodesign requirements for sustainable products」
- *17 European Commission「The Digital Product Passport Registry is now live」
コンカレントエンジニアリングの部門横断評価を支える3DWorks
量産試作の結果を部門ごとに持ち寄って順番に確認する運用では、評価と修正判断が直列化し、並行開発の効果が薄れます。3DWorksでは複数の検査結果を3Dモデル上で比較し、変化した箇所や良化・悪化を関係者が共通の画面で確認できます。コメントや合意内容も残せるため、設計・製造・品質による評価を進めやすくし、部門間の確認を並行化できます。
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
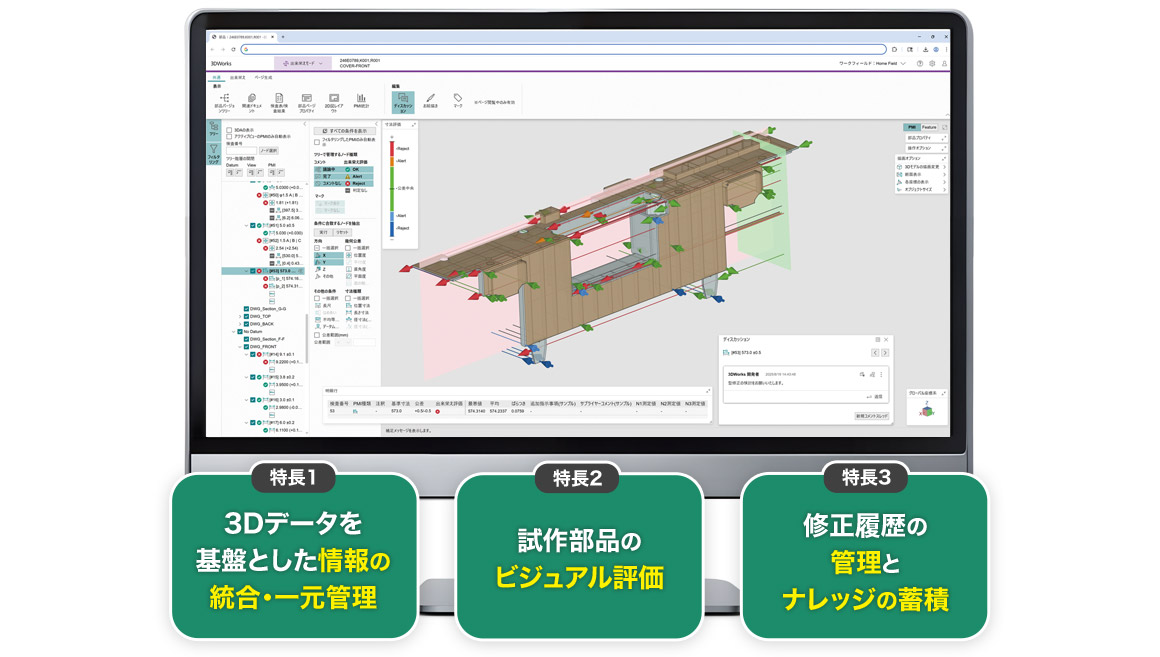
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。