

製造業のDXが進むなかで、「デジタルスレッド」という言葉を目にする機会が増えています。設計・製造・品質・保守といった工程ごとにデータが分断されていると、情報の転記ミスや確認作業に多くの時間がかかってしまいます。
この記事では、デジタルスレッドの基本的な仕組みやデジタルツインとの違い、PLM・MES・IoT・ERPの役割、データ連携を支える標準規格について解説します。さらに、システム構成や導入ロードマップ、運用時のポイント、業界別の活用事例まで紹介します。
デジタルスレッドとは?
デジタルスレッドとは、製品の要求・設計・製造・品質・出荷・運用・保守に至るまでのデータを、同じ製品や部品、版に関する情報として結び続ける考え方です。異なるシステムに分散する情報の意味や識別子、版、関係性を保ちながら循環させる、企業横断の情報アーキテクチャとして理解するとよいでしょう。
デジタルスレッドが結ぶ対象は、単なるファイルではなく、要求、設計モデル、製品製造情報(PMI)、部品表、工程情報、検査結果、不適合、保守記録など、ライフサイクル全体の情報が対象になります。これらを「要求から設計、製造、検査、フィードバックへ」という一連の関係として保持できて初めて、デジタルスレッドと呼べます。保存場所がPLMやMES、ERPのように分かれていること自体は問題ではありません。問題は、要求Aが設計版B、部品C、工程D、製造個体E、検査結果Fにどうつながるのかが、機械的にたどれないことです。
とくに重要なのは、現場で得られた製造・保守の実績を設計側へ戻す経路です。設計から製造へ情報を送るだけでは、現場情報を設計へ戻す閉ループが成立しません。成熟度を高めるには、製造・保守の実績を上流へ戻せる経路が重要です。
国際規格のISO 23247-5*1でも、デジタルスレッドは設計・計画・製造・試験に至る製品ライフサイクル全体をつなぎ、製造業向けデジタルツインの作成・接続・維持管理を可能にする仕組みとして定義されています。ベンダーごとに独自の使われ方をしてきた言葉ですが、国際標準の裏付けを持つ考え方として位置づけられている点は押さえておく価値があります。
用語が混同されやすいため、関連する言葉の違いを整理すると次のようになります。
| 用語 | 意味 |
|---|---|
| デジタルスレッド | 製品ライフサイクル全体の情報を結び、上流・下流の意思決定に利用できる情報の流れ |
| デジタルチェーン | 工程やシステムを順に結ぶ情報連携。文脈によって一方向の流れを指す場合がある |
| デジタルツイン | 対象物を仮想空間上に再現した表現そのもの |
| オーソリタティブ・ソース・オブ・トゥルース | ある時点で最新かつ正しいデータがどこにあるかが、システムをまたいでも常にわかる状態 |
最後の「オーソリタティブ・ソース・オブ・トゥルース」は、2018年にAIAA Journalへ掲載された論文(後述)で、デジタルスレッドの目指す姿として説明されている考え方です。デジタルスレッドが単なるデータ連携基盤ではなく、意思決定の拠り所となる情報基盤であることを示しています。
同論文*2では、デジタルスレッドを「製品ライフサイクルの各段階から生まれる情報を結びつけるデータ駆動型のアーキテクチャ」と説明しており、設計の初期段階のような情報が不完全な時点でも、逐次得られるデータをもとに意思決定を支えられるようにする点に力点が置かれています。
デジタルスレッドを設計・検査間から始める3DWorks
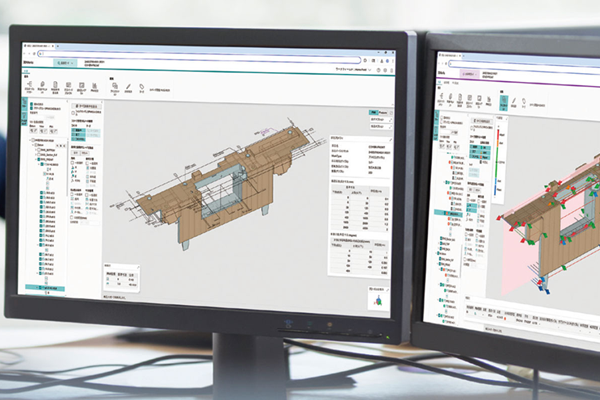
デジタルスレッドでは、製品ライフサイクル全体を一度につなぐのではなく、価値の高い工程間から情報の関係を切れ目なくする進め方も有効です。3DWorksは全工程の統合基盤そのものではなく、PMI付き3Dモデルを軸に、設計要求、量産試作の検査結果、関係者の判断を関連付けます。設計・製造・検査という具体的な範囲から、追跡できる情報の流れをつくります。
デジタルツインとの違い
デジタルスレッドとよく似た言葉に「デジタルツイン」があります。デジタルツインは、設備や製品といった対象物を仮想空間上に再現した表現そのものを指します。一方デジタルスレッドは、そのツインを作成・接続・更新し続けるために必要な情報の流れを指します。
たとえば設備のツインを考えると、回転数や温度といったリアルタイムの値だけでは十分ではありません。その設備がどの型式で、どの工具でどの部品を加工しているのか、直前の保全で何を交換したのかまで結びつけて初めて、異常検知に必要な文脈が得られます。
この文脈を届ける役割を担うのがデジタルスレッドです。整理すると、デジタルツインは「何を表現するか」、デジタルスレッドは「その表現をどの情報履歴・関係・データ流で成立させ続けるか」という関係になります。
デジタルツインの概念的源流の一つとして、2002年にマイケル・グリーブス氏が提示した製品ライフサイクル管理の概念モデル*3が広く挙げられています。「デジタルツイン」という名称は、2010年にNASAのジョン・ヴィッカーズ氏が与えたとグリーブス氏自身が説明しています。
グリーブス氏とヴィッカーズ氏は、共著論考*4でデジタルツインを製品ライフサイクルの段階に応じて三種類に分類しています。
| 種類 | 内容 |
|---|---|
| デジタルツイン・プロトタイプ(DTP) | 設計・開発段階で使われる、まだ物理的に実在しない製品の仮想モデル |
| デジタルツイン・インスタンス(DTI) | 実際に製造された個々の製品に対応する、現物と結びついた仮想モデル |
| デジタルツイン・アグリゲート(DTA) | 複数のDTIを集約し、傾向分析や機種間の性能比較に使う仮想モデル |
デジタルスレッドは、製品がDTPからDTI、DTAへと移行していく過程で、各段階の情報を途切れさせずにつなぎ続ける役割を担っています。たとえば、DTPの段階で行ったシミュレーション結果や設計上の想定が、DTIとして実際に稼働を始めた後の異常検知のしきい値設定に活かされる、といった具合に、デジタルツインが変化していく間もデジタルスレッドが情報のつながりを保ち続けます。
DTAの段階になると、複数のDTIを横断した傾向分析が可能になり、たとえば同じ機種の製品群で共通して発生する不具合の兆候を早期に見つけ出すといった使い方につながります。こうした分析が成立するのも、個々のDTIが生成時点からデジタルスレッドによって一貫した識別子と関係でつながっているからです。
誕生の経緯と標準化の広がり
デジタルスレッドは、2013年の米空軍報告書で明示されてから十年以上をかけて標準化が進んできた概念です。
デジタルスレッドという考え方が公的文書で明確に示された例として、2013年の米国空軍「Global Horizons」*5があります。同報告書では、製品の取得ライフサイクル全体でデジタル設計ツールを活用し、能力計画や設計、製造、維持整備の判断を支援する構想として示されました。
その後、モデルベースの設計・製造・検査を組み合わせた具体的な情報連携の実証や、異種の製造システムを統合するための参照アーキテクチャの研究が進みました。識別子の分野では、システムをまたいでも変わらない永続的な識別子(UUIDなど)*6をどう設計するかが、近年あらためて重要な研究課題として取り上げられています。
2018年には、マサチューセッツ工科大学(MIT)のシン氏とウィルコックス氏が論文「Engineering Design with Digital Thread」を発表し、デジタルスレッドを製品ライフサイクル全体の情報をつなぐデータ駆動型アーキテクチャとして学術的に整理しました。この論文では、デジタルスレッドを「企業にとっての一次的・権威的なデータおよびコミュニケーション基盤」と位置づけており、単なるデータ連携の仕組みを超えた概念として扱われている点が特徴です。
標準化も着実に進んでいます。品質情報を統合するQIFは2020年にISO 23952*7として標準化され、2021年には製造業向けデジタルツインの原則や参照アーキテクチャがISO 23247-1〜4*8*9*10*11として定められました。そして2026年には、デジタルスレッドそのものを扱うISO 23247-5「Digital thread for digital twin」が発行されています。ISO 23247シリーズ全体の構成を整理すると、次のようになります。
- *7 ISO「ISO 23952:2020 Automation systems and integration — Quality information framework (QIF)」
- *8 ISO「ISO 23247-1:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 1」
- *9 ISO「ISO 23247-2:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 2」
- *10 ISO「ISO 23247-3:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 3」
- *11 ISO「ISO 23247-4:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 4」
| 規格 | 発行年 | 内容 |
|---|---|---|
| ISO 23247-1 | 2021年 | 全体像と一般原則 |
| ISO 23247-2 | 2021年 | 参照アーキテクチャ |
| ISO 23247-3 | 2021年 | 観測対象となる製造要素の基本情報属性 |
| ISO 23247-4 | 2021年 | エンティティ間の情報交換に関する技術要件 |
| ISO 23247-5 | 2026年 | デジタルスレッド |
| ISO 23247-6*12 | 2026年 | デジタルツインコンポジション(複数ツインの組み合わせ方) |
産業用デジタルツインのインターフェース構造を扱うISO/TS 25271:2026*13も、2026年8月に発行されました。これにより、デジタルスレッドはベンダー独自の用語ではなく、国際標準体系の一部として位置づけられる段階に至りました。
デジタルスレッドは3Dモデルを起点とした情報連携を前提とする考え方であるため、その土台となる3D設計そのものの普及状況も押さえておく必要があります。経済産業省の2020年度ものづくり白書*14によれば、3DCADを活用した3D設計を実施している日本企業は全体の約二割弱にとどまり、二次元CADで設計している企業と、そもそも設計をデータ化していない企業を合わせると全体の約四割を占めるとされています。協力企業への設計指示の方法についても、図面で行っている企業の割合が半数以上を占めるという調査結果が示されています。
一方で、2024年版ものづくり白書にも活用された企業調査*15では、デジタル技術を活用している国内製造業におけるCAD/CAMの利用率は67.8%に達しており、CADツールの導入自体は進みつつあります。ただし、これは3Dデータを設計から製造・検査まで一気通貫で使う体制が整っていることを必ずしも意味しません。図面とモデルが併存し、要所で紙やPDFへの変換が発生している現場は依然として多く、この「3Dデータの分断」こそが、日本の製造業がデジタルスレッドに取り組むうえで最初に向き合う課題になりやすい点です。
デジタルスレッドを支える六つの要素
企業をまたいでデータをつなぐには、共通のデータモデルが欠かせません。成熟したデジタルスレッドに共通する要素を整理すると、次の表の六つになります。
| 要素 | 内容 |
|---|---|
| 識別(Identity) | 部品や工程、設備、製造個体などに、システムを越えても変わらない識別子を持たせること。社内の連番だけに頼ると、システム間でデータを移した際に同一性が失われる |
| 版と構成(Version and Configuration) | 設計時点・製造時点・現場改修後といった、時間軸ごとの状態を区別して保持すること。とくに航空宇宙や医療機器、自動車では、この差分自体が重要な品質・安全情報になる |
| 意味(Semantics) | 同じ「温度」でも測定対象や単位、測定方法によって意味が異なるため、その文脈を明確にすること |
| 関係(Relationship) | 要求と部品、部品と工程、工程と設備といったつながりを保持すること。時系列データベースというより、実務上は強いグラフ構造を持つ |
| 来歴(Provenance) | 誰が、どのシステムで、いつそのデータを生成・変更・承認したのかを記録すること。デジタルツインやAIの判断が高度化するほど重要性が増す |
| 利用条件(Policy) | サプライヤーには設計形状を見せても原価は見せない、といったアクセス権を管理すること |
これらは独立した機能ではなく、互いに補い合う関係にあります。識別子だけを整えても、意味や関係が欠けていれば、正しく情報をたどることはできません。
意味(Semantics)の要素は、単位や測定条件の違いだけでなく、業務用語の解釈違いも含みます。たとえば設計部門が使う「承認済み」と、品質部門が使う「承認済み」が、実際には異なる承認プロセスを指している場合、システムをつないでもかえって混乱を招きます。関係(Relationship)の要素についても、単純な親子関係だけでなく、「この検査結果はこの部品のこの版に対するものである」といった、時間軸を伴う関係を正確に表現できるかどうかが実務上の分かれ目になります。来歴(Provenance)は、AIによる自動判断が増えるほど重要性を増す要素です。ある予測や分類の結果が、どのバージョンのモデルと、どの時点のデータをもとに生成されたのかを遡れなければ、結果の妥当性を後から検証することができません。
PLM・MES・IoTがそれぞれ担う役割
デジタルスレッドは一つのシステムで完結するものではなく、複数のシステムが役割を分担して初めて成立します。この役割分担を考えるうえで広く使われているのが、ISA-95(IEC 62264)が定義する五階層モデルです。
| レベル | 内容 | 代表的なシステム |
|---|---|---|
| レベル4 | 経営計画・物流 | ERP |
| レベル3 | 製造オペレーション管理 | MES、MOM、データヒストリアン |
| レベル2 | 監視制御 | SCADA、DCS |
| レベル1 | センシング・操作 | センサー、アクチュエーター |
| レベル0 | 物理プロセス | 設備・機械そのもの |
ISA-95は、もともとレベル3とレベル4の境界、つまりMESとERPの間の情報交換を標準化する目的で策定されました。この階層モデルは、PLM・MES・ERPそれぞれの役割分担を考えるうえでの共通言語になっています。
- PLM(製品ライフサイクル管理)は、要求や部品構成、設計モデル、変更履歴などを管理する中核システムです。具体的には、設計部品表(eBOM)や技術文書、設計変更依頼(ECR)・設計変更指示(ECO)といった変更管理プロセス、CADモデルの版管理などがPLMの主要な管理対象になります。ただしPLMだけでは、製造個体が実際にどの設備でいつ加工されたかまでは把握できません。
また、秒・ミリ秒単位の設備の時系列データを丸ごとPLMへ格納する設計も適切ではなく、詳細な時系列は専用のデータストアで保持し、PLM側には関連付けだけを持たせるような、粒度に応じたすみ分けが必要です。
MES(製造実行システム)は、設計側の部品表や工程計画をもとに、実際に使用した材料ロットや作業実績、検査結果までを記録します。計画上の製造状態(mBOM/BOP)から、製造オーダー、材料ロット、作業者・設備、加工パラメータ、不良・手直し、完成シリアルといった実際の製造状態へ至る一連の履歴を残すことが、デジタルスレッドにおけるMESの重要な役割です。
MESが担う機能の範囲は、MESA(Manufacturing Enterprise Solutions Association)が整理した「MESA-11」と呼ばれる11の機能領域によって説明されることがあります。
- 詳細スケジューリング
- 資源配分と状態管理
- 生産単位のディスパッチ
- 文書管理
- データ収集・取得
- 労務管理
- 品質管理
- 工程管理
- 保全管理
- 製品トレーサビリティ・系譜管理
- 実績分析
この11機能のうち、とくに「製品トレーサビリティ・系譜管理」がデジタルスレッドと直結する領域であり、製造個体と設計・検査情報を結びつける役割を担います。
IoT(Internet of Things)機器や、OT(Operational Technology、工場の制御システム)からは、現場の実際の状態を得られます。工作機械やロボット、センサーなどが主な対象です。ここで重要なのは、データを大量に集めることではなく、意味を失わずに取得することです。代表的な規格としては、工作機械のデータを取得するMTConnect(2026年8月時点の最新版はVersion 2.7)や、異なるベンダー間でデータをやり取りするOPC UA(IEC 62541)などがあります。
MTConnectは、製造設備データの語彙と情報モデル、エージェントの動作を標準化し、XMLやHTTPを用いた実装資産を提供しています。また、MTConnectの情報モデルをOPC UAで扱うためのコンパニオン仕様も公開されています。
ERP(企業資源計画)は、ISA-95の階層モデルにおけるレベル4に位置づけられ、受注や資材調達、原価管理、生産計画といった経営・物流面の情報を扱います。ERPが「何を、いつ、どれだけ作るか」を計画する一方で、MESは「実際に何が作られたか」を記録するという役割分担になります。
ISA-95*16では、このレベル3とレベル4の境界を越える情報交換のために、MESAが開発したB2MML(Business To Manufacturing Markup Language)*17というXMLベースのデータモデルも使われています。ERPとMESの間でこの境界があいまいなまま両方に生産実績を手入力していると、数量や日付の不一致がデジタルスレッドの信頼性を損なう典型的な原因になります。
つなぐための標準規格
さまざまなシステムをつなぐには、共通の標準規格が役立ちます。目的別に整理すると見通しがよくなります。
| 規格 | 役割 |
|---|---|
| STEP(AP242、ISO 10303-242)*18 | 3D形状や製品製造情報(PMI)、構成情報を交換するための規格。現行公開版はISO 10303-242:2025(第4版) |
| STEP(AP238、ISO 10303-238)*19 | モデルベース統合製造を扱う規格。現行公開版はISO 10303-238:2022(第3版)で、次版が開発中 |
| ISO 22400*20 | 製造オペレーションのKPIを体系化する規格 |
- *18 ISO「ISO 10303-242:2025 Industrial automation systems and integration — Product data representation and exchange — Part 242」
- *19 ISO「ISO 10303-238:2022 Industrial automation systems and integration — Product data representation and exchange — Part 238」
- *20 ISO「ISO 22400-1:2014 Automation systems and integration — Key performance indicators for manufacturing operations management — Part 1」
| 規格 | 役割 |
|---|---|
| QIF(ISO 23952)*7 | 検査結果を、対象の形状・特性と関連付けて扱うための品質情報の規格。寸法値を単なる数値の集まりにせず、どのCAD形状のどの特性に対する測定かを結びつけられる。モデルベース定義・測定ルール・測定資源・測定計画・測定結果・統計という六つの領域に情報モデルが整理されている |
| 規格 | 役割 |
|---|---|
| MTConnect*21 | 工作機械などの製造設備データの語彙と情報モデルを標準化する規格。XMLスキーマやHTTPサーバーを含む実装資産が公開されている |
| OPC UA(IEC 62541)*22 | 異なるベンダー間で産業データをやり取りするための規格。IEC 62541としても発行され、通信機能に加えて情報モデルの枠組みを提供する |
| 規格 | 役割 |
|---|---|
| ISA-95(IEC 62264)*16 | 企業の業務システムと製造制御システムをつなぐための枠組み。2025年にANSI/ISA-95.00.01-2025として改訂された |
| ISO 8000*23 | データ品質やマスターデータ管理に関する規格 |
| 規格 | 役割 |
|---|---|
| ISO 23247*8~12 | 製造業向けデジタルツインとデジタルスレッドに関する規格群 |
| アセット管理シェル(AAS)*24 | 資産の情報を標準化された形で表現する規格。プロパティや文書、運転データなどをサブモデルとして表現できる。ドイツのIndustrial Digital Twin Association(IDTA)が仕様の策定を担っている |
これらの規格は互いに排他的ではなく、組み合わせて使うことが前提です。設計にはSTEP、品質にはQIF、設備の実績取得にはMTConnectというように、目的ごとに使い分けます。
データをつなぐ中間層の設計
データを実際につなぐ中間層には、決まった正解はありません。次のような複数の技術が組み合わされ、それぞれ得意分野が異なります。
- API:必要な現在の状態を、そのつど取得するのに向く
- イベント配信の仕組み:変更が起きたときに関係先へ伝えるのに向く
- データ変換処理:異なるシステム間でデータの形式や意味を変換する
- データ仮想化:複数のデータソースを横断的に照会できるようにする
- マスターデータ管理:部品・取引先などの正本となる基準データを一元管理する
- 知識グラフ:部品や要求、工程、設備、個体、不適合といった関係をたどる横断的な探索に向く
- 時系列データベース:設備から高頻度で得られるセンサーデータを効率的に保持する
- データレイク:大量の履歴データを分析用にまとめて保持する。ただし日々の正本を置く場所には向かない
知識グラフを構築する際は、IEC 61360*25のような概念辞書を用いて、同じ用語が指す意味をシステム間で統一する取り組みも行われています。成熟したデジタルスレッドでは、「統合」と「集約」を混同しないことが特に重要です。データを一か所へコピーできても、版や意味、関係、データの所有者がわからなければ、スレッドとしては機能しません。
複数の技術のなかからどれを採用するかは、次のような観点で判断すると整理しやすくなります。
- データの更新頻度:高頻度のセンサーデータは時系列データベースへ、更新頻度の低い正本データはマスターデータ管理へ
- リアルタイム性の要否:即時性が必要な連携にはイベント配信、都度取得で十分な場合はAPI
- 探索の広さ:部品・工程・設備をまたいだ関係を横断的にたどりたい場合は知識グラフ
- 対象範囲:社内に閉じるか、サプライヤーなど社外まで含むか
- 分析の目的:将来の傾向分析や機械学習に使うなら、まとまった履歴を保持できるデータレイクが候補になる
一つの技術ですべてを賄おうとせず、用途ごとに適した技術を組み合わせることが、中間層設計の基本的な考え方です。
導入を支えるアーキテクチャパターン
デジタルスレッドの実装方法には、いくつかの型があります。それぞれの特徴と留意点を整理すると、次のようになります。
| パターン | 特徴 | 留意点 |
|---|---|---|
| ポイント・ツー・ポイント型 | システム同士を個別につなぐ、もっとも単純な形 | 接続数が増えると変換ロジックが各所に散らばり、管理が複雑になりやすい |
| PLM中心型 | PLMを中核として設計・製造・品質・サービスをつなぐ形 | 構成管理や変更管理に強みがある一方、PLMの拡張性に依存する |
| API・イベント駆動型 | API管理基盤やイベント配信の仕組みを介して、システム同士を疎結合につなぐ形 | イベント設計や運用監視の仕組みづくりが必要になる |
| セマンティック・知識グラフ型 | 部品や工程、設備をIDと関係で結ぶ上位レイヤーを設ける形 | 全ソースを置き換えずに横断探索を可能にするが、上位レイヤー自体の設計・保守が必要 |
| フェデレーテッド型 | 企業間でデータを一か所に集めず、利用条件を保ったまま共有する形 | 標準化された利用条件の合意が前提になる |
もっとも単純なのはポイント・ツー・ポイント型で、システム同士を個別につなぐ形です。小規模な導入には向きますが、接続数が増えると変換ロジックが各所に散らばり、管理が複雑になりやすくなります。PLM中心型は、PLMを中核として設計・製造・品質・サービスをつなぐ形で、構成管理や変更管理に強みがあります。
多くの企業がまず着手しやすいのはこの二つの型ですが、PLMがカバーしない領域(現場の高頻度データなど)まで無理に集約しようとすると、PLM自体の性能や保守性を損なうことがある点には注意が必要です。
API・イベント駆動型は、API管理基盤やイベント配信の仕組みを介して、システム同士を疎結合につなぐ形です。たとえば設計変更が承認されると、その情報をイベントとして発行し、製造や購買、分析の各システムがそれぞれ受け取るといった使い方をします。セマンティック・知識グラフ型は、部品や工程、設備をIDと関係で結ぶ上位レイヤーを設ける形で、全ソースを置き換えずに横断探索を可能にします。
ドイツの製造業界では、この考え方を前述のアセット管理シェル(AAS)という規格で標準化する取り組みが進められています。これらの型は、既存システムを大きく作り替えずに拡張できる点が共通の利点です。
フェデレーテッド型は、企業間でデータを一か所に集めず、利用条件を保ったまま共有する形です。デジタルプロダクトパスポートや炭素排出量、材料来歴といった、複数の企業が関わる用途で重要性が増しています。この型では、技術面の設計だけでなく、どの企業がどの条件でデータを公開するかという利用条件の合意形成そのものが導入の前提になります。
実務では、これらを組み合わせたハイブリッド型が一般的です。全体の構想を描きながら、価値の高い一本の流れから着手することが現実的な進め方です。
導入を進めるロードマップ
デジタルスレッドは、一度にすべてをつなごうとすると議論だけで時間を消費しがちです。段階的に価値を確認しながら進めることが重要です。
- 価値の定義
設計変更の伝達や品質フィードバックなど、明確な課題を1〜3個選ぶ。手作業の転記時間や再作業率といった、金額に換算できる指標を最初に決めておく - データ基盤の設計
識別子や版、部品表、工程、個体、品質特性といった最小限のモデルを決める。識別子の一致率や必須属性の充足率を確認する - 小さな範囲での実証
2〜3のシステムで、一つの工程を実際につないでみる。手入力の削減率や変更伝播の時間を確認する - 現場実績のフィードバック
製造・検査の実績を設計や工程改善へ戻す仕組みを作る。初回良品率や不良・手直しの件数、原因分析にかかる時間を確認する - 拠点・サプライヤーへの展開
標準化された接続方法で対象を広げる。個別カスタムを増やさずに展開できているかを確認する - デジタルツインやAIへの発展
予測分析やAI活用へとつなげる。予測精度だけでなく、データの来歴がどこまで追跡できるかや、意思決定にかかる時間も確認する
各段階では、扱うデータ量ではなく、意思決定にどれだけ役立ったかを基準に効果を確認することが大切です。
段階を分けて進めることで、導入負荷を抑えながら、必要な情報を適切なタイミングで追加できます。製品開発では、設計初期からすべての情報がそろうわけではなく、検討や検証を重ねるなかでデータが蓄積されていきます。
そのためデジタルスレッドの構築でも、意思決定への影響が大きいデータから優先的に整備し、必要に応じて対象範囲を広げていく進め方が有効です。データの取得や整備にかかるコストと、得られる効果を比較しながら段階的に拡張することで、過剰な初期投資を避けつつ実用性を高められます。
運用・保守で押さえておきたいポイント
デジタルスレッドは、一度つなげば終わりではなく、それ自体を一つの製品として運用し続ける必要があります。PLMのデータモデル変更、MESの更新、設備の入れ替え、標準規格の改訂、組織再編、新しいサプライヤーの参加、クラウドサービスの更新などが継続的に発生するためです。
運用では、次のような項目を監視します。
- 接続・APIの可用性
- イベントの遅延
- スキーマの変化(スキーマドリフト)とデータ品質
- 証明書の期限切れやリンク切れ
- 識別子の重複
- 未処理のイベントや再送キューの滞留
- バージョンの互換性
- アクセス権限の異常
サービスレベルの目標も、単に通信が成功した割合だけでなく、「設計変更のイベントの99%が10分以内にMESへ反映される」のように、業務上の意味を持つ形で設定することが望まれます。スキーマを変更する際は、下流のシステムが突然止まらないよう、互換性を保ったテストや廃止までの猶予期間を設けます。
また、デジタルスレッドに障害が起きた際に、物理的な生産ラインを止めるべきか、手動の代替手段に切り替えるべきかは、あらかじめ決めておく必要があります。工場の制御領域では可用性や安全性が優先されるため、データ統合サービスの停止が即座にライン停止を意味しないよう設計することが重要です。
スキーマ変更の運用では、下流のシステムが依存しているデータ構造を壊さないことが大切です。新しい項目を追加する場合でも、既存の項目名や型をむやみに変更しない、削除が必要な項目には廃止予告の期間を設ける、といった後方互換性を保つ工夫が広く行われています。あわせて、変更を反映する前に、実際に依存している下流システム側でも問題なく処理できるかを確認するテストを組み込んでおくと、本番環境で連携が突然壊れる事態を防ぎやすくなります。
業界別の活用事例
業種によって、デジタルスレッドが重視するポイントは異なります。
| 業種 | 重視されるポイント |
|---|---|
| 航空宇宙・防衛 | 製品寿命が長く部品数・要求数が多いため、構成管理や認証、整備履歴の追跡が重視される。要求と試験のカバー率や設計変更の波及時間、認証資料の作成時間が重要な指標になる |
| 自動車・大型輸送機器 | 設計部品表から製造部品表、車両個体、ソフトウェアまでを結ぶ構成管理が中心的な課題。既存の製造実行システムと連携し、品質チェックの記録・検証を効率化する取り組みが進められている |
| エネルギー・産業機械・アディティブ製造 | 設計、シミュレーション、製造パラメータ、検査を閉ループでつなぐ価値が大きい。材料粉末のロットや造形条件、熱処理、非破壊検査までを結ぶ必要があり、扱う情報の粒度が個体・工程条件へ深くなる |
| 電子・ハイテク製造 | 製品ライフサイクルが短く仕様のバリエーションが多いうえ複数の製造拠点をまたぐため、新製品導入(NPI)の期間短縮が中心的な指標になる |
| 医療機器・ヘルスケア | トレーサビリティと変更証跡が事業価値と規制対応の両方に直結する。設計管理や製造、品質、変更、苦情、是正・予防処置(CAPA)に関する情報を監査可能な形で結ぶ価値が大きい |
| 造船・個別受注型産業 | 製品寿命が数十年に及ぶため、設計時点の情報よりも保守時点までの継続性が重要になる |
| 中小企業・受託製造企業 | 大規模なPLMを導入しなくても、顧客のモデルベース設計データを確実に取り込み、工程と関連付け、設備実績や検査結果を返す短いスレッドを作るだけで、追跡性を改善できる余地がある |
航空宇宙・防衛では、設計、製造、検査の各工程で異なるシステムや標準規格が利用されるため、それらを横断して製品情報を追跡できる仕組みが重要です。設計情報にはSTEP AP242、製造工程にはSTEP AP238、加工実績の取得にはMTConnect、検査情報にはQIFといった規格を活用できます。
さらに、部品や製品へ共通の識別子を付与することで、異なる形式のデータを同じ製品に関連付けられます。設計時の要求、加工条件、検査結果、実際に製造された状態を一連の情報として管理できるため、製造結果を後続工程や設計改善へ反映しやすくなります。
自動車や大型輸送機器では、設計部品表、製造部品表、車両個体、搭載ソフトウェアなど、多数の構成情報を継続的に管理する必要があります。設計変更が発生した際には、どの部品や車両、工程、ソフトウェアへ影響するのかを追跡できることが重要です。
また、完成車メーカーや部品メーカー、サプライヤーなど複数企業が開発・生産へ関わるため、企業間で安全にデータを共有する仕組みも求められます。社内の設計・製造・品質データを整理しておくことが、サプライチェーン全体でデータを連携するための基盤になります。
エネルギー設備や産業機械では、設計情報とシミュレーション、製造条件、検査結果を関連付けることで、不具合の原因分析や品質改善を進めやすくなります。
アディティブ製造(積層造形)では、材料粉末のロット、レーザー出力、走査速度、造形条件、熱処理条件、非破壊検査結果など、製造プロセスそのものが品質へ大きく影響します。そのため、部品番号や図面の版だけでなく、製品個体と工程条件を結び付けて記録することが重要です。問題が発生した際にも、製造時の条件までさかのぼって原因を分析できます。
電子・ハイテク製造では、製品ライフサイクルが短く、仕様や製品バリエーションも多いため、新製品導入(NPI)のスピードが競争力に直結します。さらに複数の工場や地域で同じ製品を生産する場合、設計変更や工程変更を各拠点へ迅速に展開する必要があります。
設計仕様や部品構成、工程情報、検査条件などを標準化して管理することで、各拠点が同じ情報を利用できます。拠点ごとの情報解釈や転記作業を減らし、新製品の立ち上げや設計変更への対応を効率化できます。
医療機器では、設計、製造、品質、設計変更、苦情、是正・予防処置(CAPA)などの情報を追跡できる状態が重要です。製品の要求事項から設計結果、製造記録、検査結果までを関連付けることで、変更の影響範囲や不具合の原因を確認しやすくなります。
こうしたトレーサビリティは、品質管理に加えて規制対応にも活用できます。設計から製造、市場投入後の品質情報までを一貫して管理することで、監査や不具合調査に必要な情報を把握しやすくなります。
中小企業や受託製造企業では、業務全体を一度にデジタル化するよりも、効果の高い工程から情報をつなぐ方法が取り組みやすくなります。
例えば、顧客から受け取った3Dモデルや図面を社内の製造工程と関連付け、加工実績や検査結果を製品単位で管理する方法があります。設計情報と検査データを結び付けるだけでも、図面の解釈違いによる手戻り、検査帳票の作成、初回品検査(FAI)の準備、顧客からの問い合わせ対応などを効率化できます。
デジタルスレッドは、設計・製造・品質などに存在する複数のシステムやデータを関連付けることで構築します。STEPやQIF、MTConnect、OPC UA、ISA-95、AASなどの標準規格を目的に応じて組み合わせることで、異なる工程やシステム間でも情報を連携しやすくなります。
実装する際は、製品やデータを識別するID、版、データの意味、情報同士の関係、変更履歴などを整理し、どの工程から連携を始めるかを決めることが重要です。自社の課題や期待する効果を明確にしたうえで、価値の高い範囲から段階的にデジタルスレッドを広げていきます。
デジタルスレッドに検査と判断の履歴を残す3DWorks
3Dモデル、検査表、測定結果、修正判断が別々に保存されていると、設計要求がどのように検証され、何を根拠に変更されたのかを追跡できません。3DWorksでは、PMI付きモデルから検査表を生成し、実測値との比較やコメント、判断履歴を関連付けて残せます。PLMやMESを含む全工程を担うものではありませんが、設計から検査までのデジタルスレッドを段階的に整える一手になります。
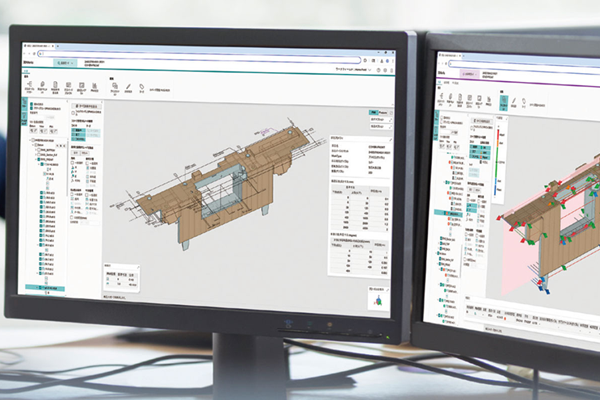
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
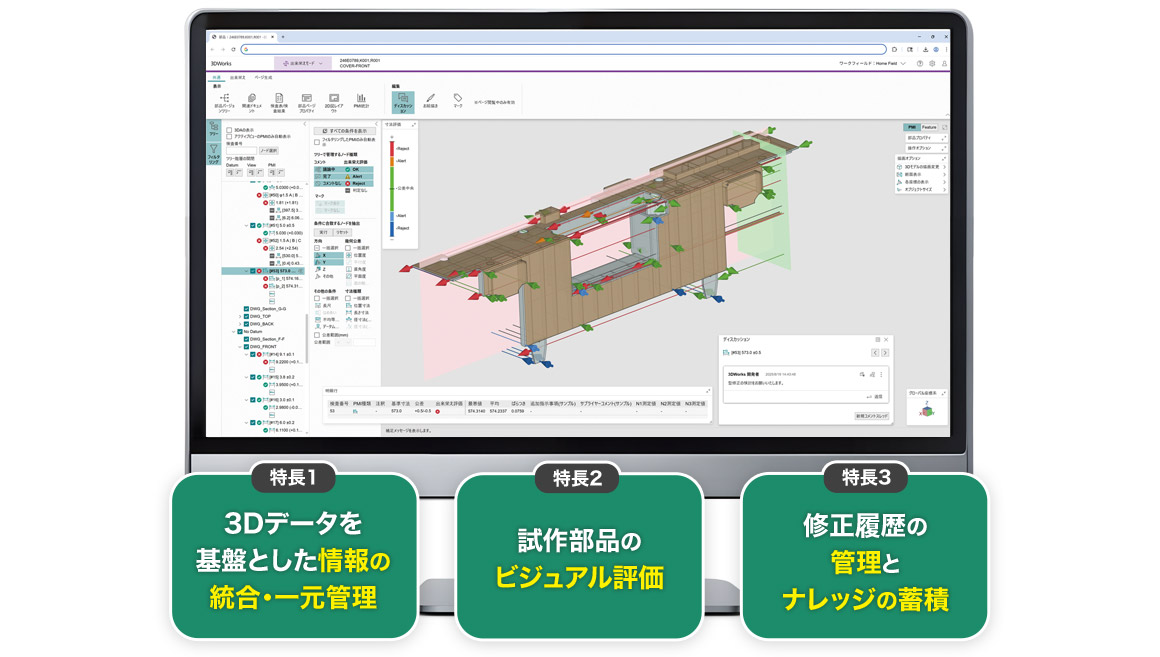
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。