

製造業における製品開発の効率化では、要件定義から設計、試作、評価、量産移行まで、開発プロセス全体を見直すことが重要です。手戻りや待ち時間、情報の転記を減らし、部門間の連携や意思決定を円滑にすることで、開発期間の短縮と品質向上につなげられます。
この記事では、開発プロセスの工程別の改善方法や組織・体制の見直し、PLM・CAD・CAM・CAE・デジタルツイン・AIなどのデジタル技術の活用について解説します。さらに、品質検証やサプライチェーンとの連携、投資対効果(ROI)やTCOの考え方まで紹介します。
製品開発の効率化とは?
製品開発の効率化とは、要求が入ってから量産可能な製品定義が確定するまでの総リードタイムを縮めながら、品質や規制適合性を維持・向上させる取り組みを指します。単純な設計工数の削減ではなく、要件定義→設計→試作→量産移行→評価という一連の流れ全体が対象です。
設計、製造、試験、品質保証、運用などの担当者を開発サイクルの早期から参加させ、工程を逐次ではなく並行して進める考え方はコンカレントエンジニアリング*1と呼ばれます。複数分野の担当者が共通の情報を使って同時に検討することで、初期の概念設計やトレードオフ検討を迅速化できます。設計・製造・検査・製品サポートの情報のつながり(デジタルスレッド)*2を整えることも、サイクルタイムの短縮と「最初から正しい部品を作る」ことにつながる重要な要素です。
実務では、まず製品開発の価値の流れを可視化し、次に組織・標準・データを整え、その上にPLM(製品ライフサイクル管理システム)、CAD・CAE、デジタルツイン、AI、自動試験、サプライヤー連携を段階的に積み上げる進め方が考えられます。
製品開発の情報準備を効率化する3DWorks
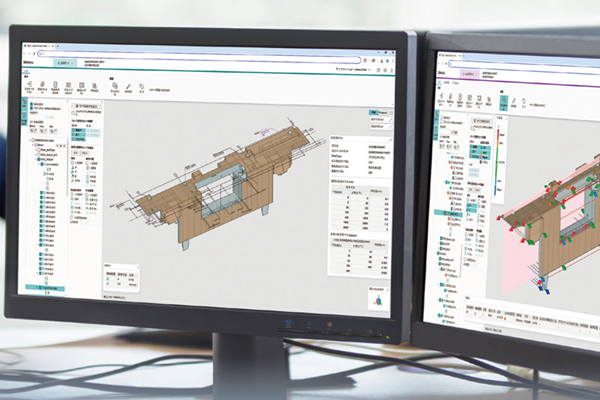
製品開発の効率化では、設計作業そのものの高速化に加え、検査資料の準備、情報探索、部門間の説明といった周辺業務を減らす視点が欠かせません。3DWorksは、PMI付き3Dモデルを起点に、量産試作で使う2D表示や検査表の準備と、関係者間のすり合わせを支援します。情報を作り直す工程を見直し、担当者が判断に時間を使いやすい流れをつくります。
開発プロセスの工程と見直し
製品開発の効率化は、要件定義から量産移行までの各工程で発生するボトルネックを、工程ごとに正しく見極めることから始まります。
要件定義の非効率は、要件書を書く時間そのものより、後工程で「なぜその仕様になったのか」が分からなくなることから生まれます。効率化の第一歩は、要求を構造化し、それぞれに責任者・根拠・検証方法を持たせることです。対象になる要求は次のようなものです。
- 顧客要求・法規要求
- 機能要求・性能要求
- インターフェース要求・製造制約
- コスト目標・試験条件
設計・開発の監査*3では、設計を始める段階でリスクやコスト、関係者、必要な能力、外注範囲などを確認する考え方が一般的です。
具体的には、「要件ID-要求元-優先度-設計要素-検証方法-規格条項」という最小限のトレーサビリティ・マトリクス(要求と検証の対応関係を一覧化した表)を作ります。Excelでも始められますが、複雑な製品では要件管理の仕組みとPLMを接続し、要求変更がBOM(部品表)やCAD、CAE(シミュレーションによる解析)、試験仕様、調達部品にどう影響するかを追える状態へ移行します。要件をソースから実装まで結び、BOMや変更管理と統合する機能は、PLMの主要な役割の一つです。
効果を測るKPI(重要業績評価指標)としては、要件確定後変更率、要求漏れによる設計変更件数、要求変更から影響分析完了までの時間、要求と試験項目のトレーサビリティ率が有効です。例えば量産直前の要求起因の設計変更を月10件から4件へ減らせれば、60%の削減になります。要求変更をゼロにすることではなく、変更を早い段階で検知し、低コストで処理することが重要です。
要件管理そのものが官僚化し、担当者が項目を埋めるだけになるリスクもあります。安全・法規・顧客価値・重大コスト・インターフェースに関わる要求を重点管理し、「どの試験で合否を判断するか」を定義できない要求をレビュー対象にする対策が有効です。
設計工程の改善余地は、CAD操作の短縮だけにとどまりません。設計後半で製造性やコスト、強度、熱、振動、組立性の問題が発覚すると、大規模な手戻りになるためです。製造上の問題を設計段階で特定・除去する考え方はDFM(製造性を考慮した設計)*4と呼ばれ、再設計や製品コスト、リードタイムの低減につながります。
概念設計の段階で、製造可能性や目標原価、CAEによる物理性能、購入可能な標準部品、安全性を同時に評価します。これを実務に落とし込むと、設計レビューは「図面完成後の承認会議」から「設計変数をまだ変更できる段階での意思決定会議」に変わります。
設計標準化では、次のような標準を用意します。
- CADテンプレート・標準材料
- 推奨公差・標準締結方法
- 標準加工法・標準部品ライブラリ
再利用率をKPI化し、「過去の類似設計を検索せずに新規設計しない」ルールを設けることも有効です。異なるCAD・製造システムやサプライチェーン間で製品モデルを共有する基盤標準としてSTEP(ISO 10303)があり、そのAP242の現行版であるISO 10303-242:2025*5は、モデルベースの三次元エンジニアリングを対象とする規格です。
設計効率のKPIは、設計工数に加えて次の項目まで含めて管理します。
- 設計開始から初回デザインレビューまでの日数
- 既存部品の再利用率、新規部品番号の発行率
- 設計変更件数、ECR/ECO(設計変更依頼・設計変更指示)の処理時間
- CADモデルの再利用率、CAEの実施率
試作の効率化では、試作回数そのものを減らすことを目的にすると危険です。製品リスクが高い場合は、低コストな試作を早期に何度も行い、高価な量産相当試作を減らす方が合理的だからです。
試作の構成例として、デジタル試作、部分試作、機能試作、統合試作、量産相当試作という階層があります。CAD・CAEや1Dシミュレーション、マルチフィジックス解析、ソフトウェア・イン・ザ・ループ、ハードウェア・イン・ザ・ループなどを使い、物理試作でしか分からない要素に費用を集中させます。実機を作る前の性能予測や製造条件の検証にはシミュレーションが有効であり、実機や工程のデータと同期させて状態把握、予測、最適化に使うデジタルツイン*6へ発展させることもできます。
試作工程のKPIは、試作品一式のリードタイムや試作一回当たりの費用に加え、「一週間当たりの検証仮説数」を管理すると、開発速度や学習量を把握しやすくなります。
評価工程は、試験設備の稼働時間だけでなく、試験条件の設定やセンサー準備、データ取得、ファイル整理、解析、報告書作成に多くの時間がかかります。そこでテストシーケンスからデータ取得、判定、グラフ生成、レポート作成までを自動化します。
さらに重要なのが、試験結果をCAEモデルの改善に戻すことです。顧客・市場・法規要求からシステム要件、設計、CAE、試作、自動試験・評価へと進み、そこで得たモデル相関や原因分析を再び設計へ戻す流れをつくります。同時に、量産工程の設計や製造・検査へのIoT(モノのインターネット)活用を通じて、市場・品質データをシステム要件へ還流させます。これが実質的なデジタルスレッド*2です。モデルベース定義と製造、検査が連続することで、リアルタイムでの設計・解析や共同での工程設計、成果物の自動生成、全工程のトレーサビリティにつながります。
量産移行で頻発するのが、設計部門が「設計完了」を宣言してから、製造技術が工程設計を始める構造です。これでは治具や検査機、設備能力、作業性、サプライヤー能力、工程FMEA(工程の故障モードを事前に洗い出す解析手法)などの問題が量産直前に顕在化します。
改善方法はコンカレントエンジニアリング*1です。概念設計の段階から製造技術、品質、調達、サービスを参加させ、EBOM(設計部品表)とMBOM(製造部品表)、BOP(工程手順の情報)、検査仕様を並行して成熟させます。製造・試験・品質保証などを設計サイクルに組み込み、総開発期間を減らすという考え方は、宇宙・航空分野の開発規程にも共通して見られます。
工程別の代表的なボトルネックとKPI、目標例は次の通りです。
| 工程 | 主なボトルネック | 推奨手法 | 代表KPI | 目標例 |
|---|---|---|---|---|
| 要件定義 | 要求漏れ、曖昧要求、変更影響不明 | QFD、MBSE、要求トレーサビリティ | 要求変更処理時間、要件カバレッジ | 影響分析時間50%短縮 |
| 設計 | 再設計、過剰な新規部品 | DFM/DFA、CAE、設計標準、部品再利用 | 設計変更、新規部品率、再利用率 | 後工程ECO30〜50%削減 |
| 試作 | 加工待ち、図面作成、試作費 | 仮想試作、AM(積層造形)、デジタル調達 | 試作LT、仮説検証数 | 試作LT30〜70%短縮 |
| 評価 | 手動試験、解析待ち | 試験自動化、HIL/SIL、データ基盤 | 自動化率、試験時間、再試験率 | 自動試験比率80% |
| 量産移行 | 製造問題の後出し | コンカレントエンジニアリング、DFM/DFA、仮想工程検証 | SOP後変更件数、FPY(初回良品率) | SOP後変更50%削減 |
表中の数値はどの企業にも当てはまる保証値ではなく、改革プロジェクトで設定する目標値の一例です。実際には現状値を一定期間(例:3〜6か月)計測し、ベースラインを作る必要があります。
組織・体制の製品単位化
プロセスとITを整えても、機械設計や電気設計、ソフトウェア、製造技術、品質、調達がそれぞれ個別最適のKPIを持っていれば、開発全体は速くなりません。
部門横断化の典型的な失敗は、組織図を変えずに「週一回の横断会議」を追加するだけのケースです。必要なのは製品責任者を明確にし、その下に機械、電気、ソフトウェア、製造、品質、調達、サービスなどを配置することです。
責任分担にはRACI(実行責任・説明責任・相談先・報告先を整理するフレームワーク)を使い、「要件承認」「設計凍結」「試作出図」「サプライヤー選定」「安全承認」「量産承認」「設計変更」のうち、最終責任者を必ず一人に定めます。実行担当者は複数でも構いませんが、最終責任者が複数存在する状態は避けます。
アジャイル*7の原型はソフトウェア開発にあり、顧客との協働や短い反復、変化への適応を重視します。ただし物理製品では金型や認証試験、長納期部品、設備投資が伴うため、ソフトウェアのスクラム開発をそのまま持ち込むことはできません。
推奨されるのは、インターフェースを安定させ、内部設計を反復するアプローチです。例えば二週間単位で、要求仮説からCAD・CAE、デジタル試作、部分試作、レビューを回し、金型や量産設備への不可逆なコミットメントは成熟度ゲート(開発の節目ごとに次工程への移行可否を判断する仕組み)で管理します。
ここで見るべきKPIはスプリント消化率ではなく、意思決定待ち時間、仮説検証サイクル、重大課題の平均滞留日数、開発チーム内で完結できる判断の割合です。
DFM(製造性を考慮した設計)は製造、DFA(組立性を考慮した設計)は組立の制約を、設計に前倒しで反映する考え方です。製造問題を設計時に除去することで、再設計やコスト、リードタイムを低減できます。
実務では、設計完了後に製造技術がレビューするのでは遅く、CADの初期構想段階から製造担当者を参加させます。確認する項目は次の通りです。
- 加工方向・工具の到達性・最小肉厚
- 標準公差・基準面・締結点
- 部品点数・組立方向・ポカヨケ(作業ミスを構造的に防ぐ工夫)
- 自動組立の可否・検査可能性・メンテナンス性
例えば20部品のサブアセンブリを12部品まで減らせれば、締結回数や部品管理の品番数、入庫検査、在庫スペース、購買手続き、組立工数まで連鎖的に減る可能性があります。部品点数削減は設計だけのKPIではなく、調達・品質・製造を含む横断KPIとして扱うべきです。
基本アーキテクチャを共通化しつつ製品ごとの個性を残す「賢い共有」の考え方は、効率とコストの改善に役立ちます。共通部品化や製造改革をコスト低減につなげられる場合があります。
しかし、標準化率100%が常に望ましいとは限りません。共通部品が故障すると、複数製品へ同時に波及する「コモンモードリスク」があるためです。顧客価値を生むモジュールや安全クリティカルな部品、供給リスクが高い部品については、意図的に差異や代替性を残すことが対策になります。
効率化後のエンジニアには、自分の専門技術だけでなく、隣接領域を理解する能力が求められます。機械設計者ならCADに加えてCAEや加工、コスト、品質、データ分析を理解し、製造技術者なら設備に加えて製品アーキテクチャやデータモデルを理解する、といったT字型のスキルです。
スキルマップの評価領域には、次のようなものがあります。
- 要件管理・DFM/DFA・統計・CAE
- PLM・品質工学・サイバーセキュリティー
- 規格・LCA(製品のライフサイクル全体の環境負荷を評価する手法)・AI利用
研修受講数ではなく、一人で完了できる業務範囲やレビュー指摘率、標準作業の利用率を成果指標にします。
デジタル技術をデジタルスレッドで統合する
PLMやPDM、CAD、CAM、CAE、IoT、AI、クラウドは、個別に導入すると新しい情報サイロを増やす危険があります。デジタル化の目標はアプリケーション数を増やすことではなく、要求から設計、製造、品質、市場データまでを同一の製品識別体系でつなぐことです。
PDM(製品データ管理)はCADファイルや図面、バージョン管理を中心とし、PLM(製品ライフサイクル管理)はそこからBOM、変更管理、要件、品質、サプライヤー、承認ワークフローまで範囲を広げます。
PLM導入では、最初から全社データを一括移行するのではなく、製品番号や部品番号、リビジョン、EBOM、変更管理の最低限を標準化し、一製品群で運用を固める方法があります。その後、PDM、EBOM、ECR/ECO、MBOM、サプライヤー連携、品質管理へと段階的に対象を広げるのは一つの進め方です。製品要件やBOM、設計変更、サプライヤー、製造計画、品質・コンプライアンスをつなぐデジタルの背骨として、PLMを位置づける考え方が広がっています。
最大のリスクは、旧来のプロセスをそのままPLM上で電子化することです。15段階の承認プロセスをPLMに実装すれば、15段階の承認がデジタル化されるだけです。システムを設定する前に、承認段階そのものを見直す必要があります。
CADからCAM(数値制御加工プログラムの作成)への変換や再作図を減らし、同じ3DモデルからNC(数値制御)データや治具、検査、作業指示へとデータを流します。CAD、CAM、CAE、データ管理を共通のクラウド環境で扱う統合型のツールも登場しています。
このKPIはNCプログラミング時間だけでなく、CAD変更後のCAM再作業時間や転記回数、データ変換エラー件数を管理します。
CAEの本質は物理試験をゼロにすることではなく、多数の設計候補を計算で絞り込み、有望な候補を物理試験で確認することです。DOE(実験計画法)や最適化と組み合わせ、設計変数からCAE、応答曲面、多目的最適化までを自動化すると、設計者が一案ずつCADを修正する方法より探索効率を改善できます。
CAEを増やすと、モデルの妥当性が新たなリスクになります。実試験との相関係数や誤差率、モデルの更新日を管理し、「モデル精度が保証された領域」を明確にする必要があります。
デジタルツイン*6は、3D可視化だけでなく、現実の対象と同期する仮想モデルを用いて、状態把握、診断、予測、最適化などを支援します。本記事では活用対象を三つに整理します。製品ツインは製品の構造・機能・挙動を、製造ツインは設備や物流、ロボット、作業者を含む生産工程を扱います。性能ツインは、市場や工場で収集したIoTデータをモデルへ戻し、予測や改善に使います。
導入は工場全体からではなく、新製品導入時の設備干渉チェックやロボットの到達性、作業姿勢、物流経路など、ROIを算出しやすい一つの用途から始めるべきです。
IoT(モノのインターネット)は設備監視だけであれば生産DXにとどまります。故障モードや実使用負荷、温度、振動、寿命などを次世代設計の要件やCAEの境界条件へ戻して初めて、製品開発DXになります。
例えば設計想定荷重100に対し、市場データの99.9パーセンタイルが70でも、その値だけで設計荷重を下げることはできません。データの代表性・測定条件・バラツキ、故障モード、法規・規格、安全率を再評価した上で、軽量化や材料費削減を検討します。
IoT化は攻撃対象を増やす側面もあります。スマート工場化に伴うシステム追加範囲と影響範囲について、データフローや事業被害、脅威、対策を整理するリスク分析*8が推奨されています。
製造業で比較的対象を絞って導入しやすいAI用途には、過去設計の検索、類似部品検索、不具合分類、異常検知、画像検査、試験ログ解析、仕様書検索、ECR要約、見積支援があります。
AI導入のリスクは誤判定だけではありません。学習データの偏りやモデルのドリフト(時間経過によるモデル精度の劣化)、機密図面の外部送信、AI回答の誤情報、知財権、説明責任も課題になります。安全・法規・図面承認などでは人による最終確認を残す仕組みを維持し、入力可能データや承認権限、モデルバージョン、評価データを管理します。AIを開発・提供・利用する組織向けのマネジメントシステムの枠組みとして、ISO/IEC 42001:2023*9があります。
クラウドPLM・CADの価値は、サーバー保守の削減以上に、設計拠点やサプライヤーを同じデータ基盤に乗せやすいことにあります。一方で機密設計や輸出管理、データ所在地、ランサムウェア、クラウド停止、ベンダーロックインがリスクになります。
契約時には次の項目を確認します。
- データのエクスポート形式・API・バックアップ
- RTO/RPO(復旧目標時間・復旧目標時点)
- ID管理・ログ保全・暗号化・サプライヤーのアクセス権
技術別の用途とKPI、リスクは次の通りです。
| 技術 | 主な用途 | 投資対効果が出やすい領域 | 主要KPI | 主なリスク |
|---|---|---|---|---|
| PDM/PLM | 正本・BOM・変更管理 | 多品種・複数拠点 | ECO時間、重複部品率 | 過剰カスタマイズ |
| CAD/CAM | 設計―加工連携 | 機械加工 | NC準備時間 | CAD依存 |
| CAE | 仮想検証 | 高価な試作が多い製品 | 物理試作数、解析相関 | モデル精度 |
| デジタルツイン | 製品・工程仮想化 | 新製品立上げ | 立上げ期間、干渉件数 | データ整備負荷 |
| IoT | 実績データ取得 | 設備・市場フィードバック | データ取得率、予知精度 | OTセキュリティー |
| AI/ML | 検索、予測、品質判定 | 大量データ業務 | 判定精度、分析時間 | 誤判定・機密情報 |
| クラウド | 共有・計算・SaaS | 多拠点開発 | 利用率、IT運用工数 | ロックイン・停止 |
品質検証とサプライチェーンの統合
開発スピードを上げた結果、品質不良が増えては意味がありません。効率化の原則は検証を省略することではなく、問題検出を前倒しし、自動化し、データを再利用することです。
試験装置を自動運転しても、CSVを人が転記しExcelでグラフを作っているなら半自動にとどまります。目標とすべきアーキテクチャは、試験仕様からテストシーケンサー、計測、自動判定、時系列データベース、ダッシュボード、PLM・QMS(品質マネジメントシステム)まで一気通貫にすることです。
各試験結果には、次の情報を付与します。
- 製品シリアル・設計リビジョン
- ソフトウェアバージョン・試験設備
- 校正状態・環境条件
これによって、どの設計版がどの試験結果を通過したかを後から追跡できます。推奨KPIは、自動試験率、試験一件当たり工数、設備稼働率、再試験率、判定後の報告書完成時間です。
統合試験だけで問題を見つけると、原因の切り分けが難しくなります。サブシステム単位のテストベッドを用意し、境界条件を再現することが有効です。
自動車や産業機械では、SIL(ソフトウェア上での模擬検証)、MIL(モデル上での模擬検証)、HIL(実機の一部を組み込んだ模擬検証)を組み合わせます。機械系であれば、耐久ベンチやNVH(振動・騒音)ベンチ、熱流体ループなどを自動化します。
従来型の品質管理は完成品不良を集計しますが、データ駆動型では工程変数の変化から不良発生前に異常を検出します。例えば締結トルクや温度、電流、圧力、振動、画像特徴を収集し、SPC(統計的工程管理)と異常検知モデルで予兆を検出します。
AI検査率を高めても、品質保証能力が自動的に高まるとは限りません。見逃しと誤検出を別々に管理し、重大な安全不良については見逃し率を最優先で管理します。
調達コストの大きい製品では、サプライヤーの加工方法や材料、標準品、設備能力を要件段階から取り込むべきです。概念設計の段階で、加工の可否や代替材料、標準部品、金型・治具、長納期品、最小ロット、品質能力を確認する取り組みは、アーリー・サプライヤー・インボルブメントと呼ばれます。
重要なのは価格交渉だけでなく、サプライヤーの設計知識を取り込むことです。外部サプライヤーを製品ライフサイクルの変更・承認プロセスに参加させ、製品データと工程を同期させる仕組みも、PLMの機能として提供されています。
標準ねじやベアリング、モータ、センサー、コネクタ、材料などは、設計自由度と引き換えに調達速度や価格、供給安定性を高めやすくします。部品分類は、全社標準、製品系列標準、承認済み選択品、完全新規品の四区分に整理し、完全新規品を原則として例外扱いにすると、新規部品の増加を抑えやすくなります。
単一プラットフォームや単一サプライヤーへの依存はBCP(事業継続計画)上のリスクになります。標準品ほどセカンドソースを設計段階で定義し、代替品のインターフェース仕様書を作成しておくべきです。
投資対効果(ROI)はライフサイクル全体で測る
製品開発効率化の投資が進まない理由の一つは、PLMやCAEの費用が情報システム予算に計上される一方、効果が設計や試作、調達、製造、品質、サービスに分散することです。ROI(投資対効果)は部門別ではなく、製品ライフサイクル横断で計算します。
年間便益は、削減設計工数、削減試作費、削減不良・手戻り費、調達コスト削減、開発期間短縮による利益寄与、IT運用費削減の合計として計算します。ROIは「(累積便益-累積投資)÷累積投資」で求め、投資回収期間は「初期投資÷年間ネット便益」で概算できます。
従業員300人規模の開発部門が、PLM・PDM導入に4,000万円、CAE・自動化強化に2,000万円、試験データ基盤に1,500万円、教育・移行に1,000万円を投資すると仮定します。初期投資は合計8,500万円です。
年間効果を、設計・検索・変更管理の工数削減4,000万円、物理試作削減1,500万円、試験効率化1,200万円、量産移行後の手戻り削減1,800万円、サーバー・既存システム削減500万円とすると、年間粗便益は9,000万円になります。追加の年間運用費が2,000万円なら、年間ネット便益は7,000万円です。
単純投資回収期間は「8,500万円÷7,000万円≒1.21年」、約14.6か月です。3年間ではネット便益が2億1,000万円、初期投資8,500万円なので、3年ROIは「(2.10億-0.85億)÷0.85億≒147%」になります。
これはあくまで計算例であり、一般的な効果値ではありません。便益項目をこのレベルまで分解すると、「PLMライセンスが高いか安いか」ではなく、「手戻りコストを何円削減できるか」で経営会議を議論できるようになります。
開発期間短縮の価値は大きい一方、過大評価もしやすい項目です。例えば新製品の年間限界利益が12億円で、投入が2か月早まる場合、単純比例なら機会価値は「12億円×2/12=2億円」です。
実際には需要の立ち上がりやカニバリゼーション、設備能力などがあるため、この2億円をそのまま便益計上するのは危険です。工数や試作費、不良費などの確実便益と、市場投入前倒しや受注確率、設計能力余力などの戦略便益を分けて考えると、保守的なROIになります。
ライセンス費以外にも、次のようなコストがかかります。
- 導入コンサル・マイグレーション・CAD連携・API開発
- 教育・データクレンジング・クラウド利用料
- セキュリティー・運用担当・アップグレード
一方で効果側にも、廃止できる旧システムやサーバー、CAD変換ソフト、重複データベースなどを含めます。
PLMプロジェクトでROIを高める有力な方法の一つは、過度なカスタマイズを避けることです。個別開発が増えるほど、初期費用だけでなく、将来の保守やアップグレード費も増える可能性があります。
製品開発効率化に過去の不具合対応を活かす3DWorks
類似部品で同じ不具合が起きても、過去の検査結果や対策の理由を探せなければ、原因分析を一から繰り返すことになります。3DWorksは、測定結果、修正内容、コメント、判断履歴を3Dモデルに関連付けて蓄積できます。作り込みの過程を技術資産として参照しやすくすることで、過去の知見を次の案件へ活用し、製品開発の検討や問題対応を効率化できます。
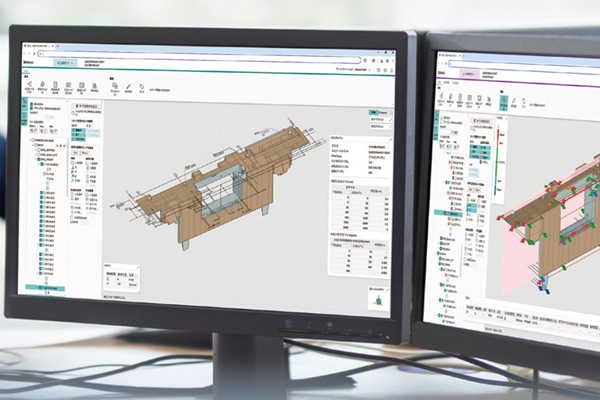
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
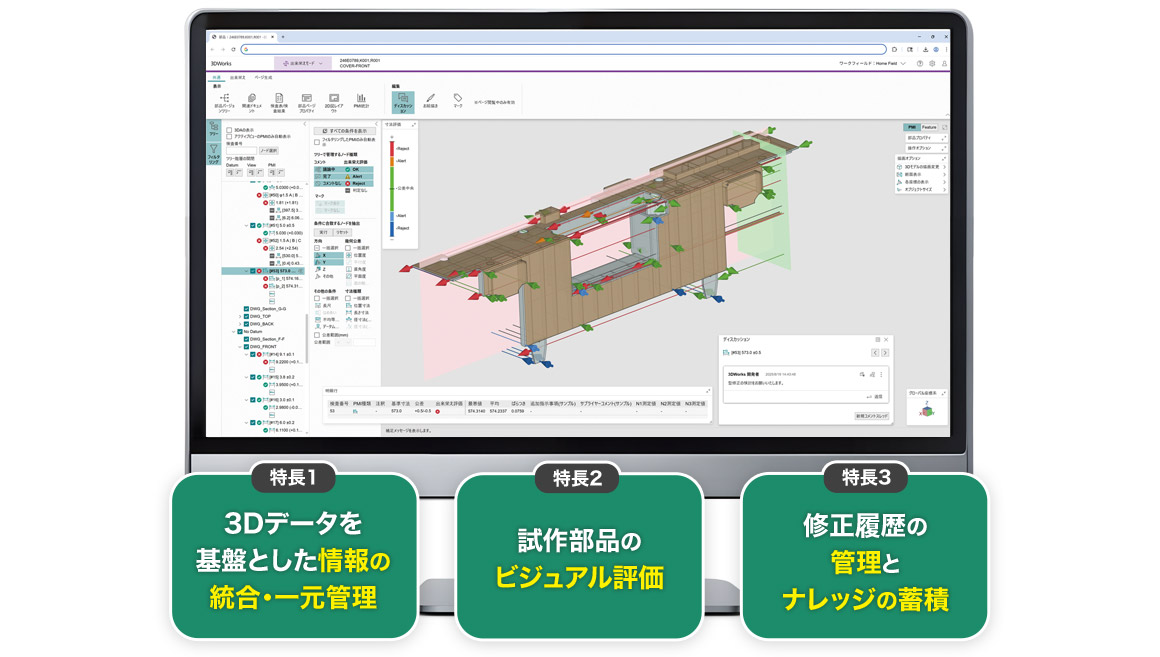
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。