

製造業の製品開発では、顧客ニーズを整理して製品要件や仕様へ落とし込み、設計・試作・検証を重ねながら製品と生産工程をつくり上げていきます。市場投入後も、品質情報や顧客からのフィードバックを次の設計へ反映し、保守や廃棄、再使用、再資源化まで含めて製品ライフサイクル全体を管理することが重要です。
この記事では、製品開発プロセスの基本原則と全体像、企画から廃棄までの各フェーズで押さえるべきポイントを解説します。さらに、ステージゲート・Vモデル・アジャイルといった代表的な開発フレームワークの特徴や使い分けについても紹介します。
製品開発プロセスとは?
製品開発プロセスとは、顧客価値を定義し、要求を仕様へ変換したうえで、製品と生産工程を同時に成熟させ、検証・妥当性確認を経て市場へ投入し、販売後のサービス情報を次の設計へ還元しながら、最終的に廃棄・再使用・再資源化まで管理する一連の活動を指します。
国際規格ISO/IEC/IEEE 15288*1は、システムのライフサイクルを構想・開発・生産・利用・支援・廃止まで含むものと位置付け、各プロセスは反復的・並行的に適用できるとしています。製品開発プロセスは、企画から量産へ一直線に進む工程ではなく、ゲートを設けながら必要に応じて前工程へ戻る、部門横断で繰り返し改善しながら進めるプロセスとして捉えるのが適切です。
製品開発プロセスの量産試作をつなぐ3DWorks
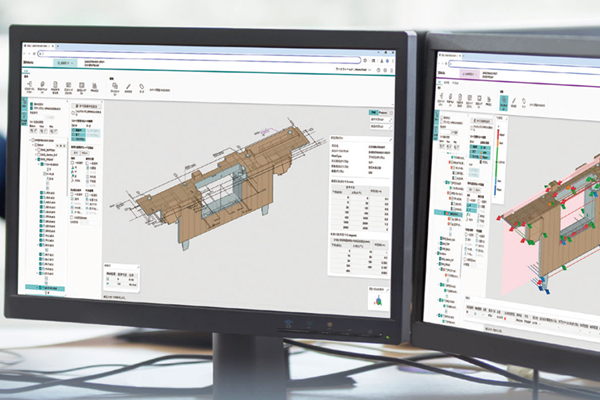
製品開発プロセスでは、前工程の設計意図と後工程で得た結果をつなぎ、判断を次の工程へ戻すことが重要です。特に量産試作では、設計・製造・検査の間で調整が繰り返されます。3DWorksは製品開発プロセス全体を管理するものではありませんが、この区間をPMI(製品製造情報)付き3Dモデルで結び、同じ対象を見ながら結果や判断を共有できる環境を提供します。
製品開発プロセスを支える基本原則
製品開発プロセス全体を理解する前に、土台となる二つの考え方を押さえておく必要があります。
製品開発プロセスを設計するうえで重要なのは、後工程で品質を作り込むのではなく、市場要求・製品要求・設計・製造工程・検証方法を上流から結び付けることです。品質やコストの多くは設計段階で決まるといわれており*2、開発が進むほど仕様変更の自由度は下がっていきます。
これは厳密な法則ではなく、後工程での変更ほど金型や治具、認証、サプライヤー、在庫への影響が大きくなるという実務上の傾向を表したものです。設計・開発計画では、工程や必要資源、責任分担といった要素をあらかじめ定めておく必要があります。レビューや検証・妥当性確認の実施時期も、マイルストーンとして計画に組み込みます。
製品開発では、検証(Verification)と妥当性確認(Validation)*3を区別する必要があります。検証は、設計出力が設計入力や要求事項を満たしているかを確認する活動で、計算やシミュレーション、図面レビュー、試験などで行います。
妥当性確認は、完成した製品が意図した用途やユーザーのニーズを満たすかを確認する活動で、実使用条件に近い試験や顧客評価、フィールド評価を含みます。両者を混同すると、図面どおりにはできたが顧客が使えない、単体試験は合格したがシステムとして成立しないといった失敗につながります。
品質マネジメントシステムの国際規格であるISO 9001*4は、改訂版(ISO 9001:2026)*5が2026年9月16日に発行されました。新たな開発標準を制定する場合は、随時最新版のバージョンを確認し適用していくことが重要です。
製品開発プロセスの全体像(企画から廃棄まで)
製品開発プロセス全体は、経営判断を伴うステージゲート型のガバナンスと、要求と検証を対応付けるVモデル型の考え方、量産品質計画を重ね合わせた流れとして描けます。
標準的な流れは次のとおりです。
- 企画・市場調査 → 事業機会の確認(ゲート)
- 要件定義 → 要求ベースラインの確認(ゲート)
- コンセプト設計 → 方式選定の確認(ゲート)
- 詳細設計 → 試作 → 評価・検証 → 設計成立の確認(ゲート、不成立の場合は要件定義へ差し戻し)
- 量産準備 → 生産準備完了の確認(ゲート、不成立の場合は詳細設計へ差し戻し)
- 量産・立ち上げ → 保守・改良 → 廃棄・回収・再使用・リサイクル
保守・改良で得られる市場・故障情報は企画・市場調査や要件定義へ、廃棄・リサイクルで得られる知見はコンセプト設計へ、量産準備で判明する工程成立性は詳細設計へ、それぞれフィードバックされます。
ゲートは書類承認の場ではなく、残存リスクと投資判断を結び付ける意思決定点です。資料がそろったから先に進むのではなく、未解決のリスクを把握したうえで追加投資に値するかを判断する仕組みにする必要があります。
各フェーズの期間は、対象となる製品カテゴリーや規制区分、開発規模によって大きく異なります。乗用車や工作機械、医療機器、家電、半導体装置、産業部品などでは必要な期間が大きく違うため、本記事では期間の目安は示さず、フェーズごとの目的や成果物、注意点を中心に解説します。
| フェーズ | 主な目的 | 代表的な成果物 | 主な責任部門 |
|---|---|---|---|
| 企画・市場調査 | 顧客課題と事業機会の特定 | 市場要求、顧客の声(VOC)、事業仮説 | 商品企画・営業・マーケティング |
| 要件定義 | 顧客要求を検証可能な要求へ変換 | 製品要求仕様書、要求トレーサビリティ | システム設計・商品企画・品質 |
| コンセプト設計 | 最適な方式・アーキテクチャの選択 | 構想図、方式比較、初期DFMEA | R&D・設計 |
| 詳細設計 | 製造・検証可能な設計への具体化 | 3DCAD、図面、DFMEA、DVP&R | 設計・R&D |
| 試作 | 実物による学習と設計仮説の確認 | 試作品、試作部品表、不具合一覧 | 設計・試作・生産技術 |
| 評価・検証 | 要求適合と実使用での妥当性の実証 | 試験報告、検証記録、認証資料 | 品質保証・試験・設計 |
| 量産準備 | 安定して再現できる製造工程の確立 | PFMEA、Control Plan、量産部品表 | 生産技術・品質・製造・調達 |
| 量産・立ち上げ | 品質・数量・原価の安定化 | 生産実績、統計的工程管理データ、初期流動管理記録 | 製造・品質・生産技術 |
| 保守・改良 | 市場品質の維持と次設計への学習還流 | 市場故障データベース、設計変更要求・指示書 | サービス・品質・設計 |
| 廃棄・リサイクル | 環境・資源・規制リスクの管理 | 使用終了後の処理計画、環境影響評価、回収・再利用計画 | 環境・設計・サービス・調達物流 |
各フェーズで押さえるべきポイント
10のフェーズにはそれぞれ固有の目的とリスクがあります。ここでは各フェーズについて、目的だけでなく主な活動や成果物、リスクと対策、KPI、推奨ツールまで踏み込んで解説します。
何を作るかを決める前に、誰のどの課題を、なぜ自社が解くべきかを明確にするフェーズです。技術シーズを起点にする企業であっても、市場や顧客ニーズを無視して製品要求を固定してしまうと、後工程で技術的には完成度が高い製品でも市場価値を持たない危険があります。
主な活動には、次のようなものがあります。
- 顧客の声の収集や顧客観察・インタビュー
- 既存顧客のクレーム・保守情報の分析
- 市場規模・成長性の分析、競合ベンチマーキングや競合品の分解
- 代替技術調査、規制・標準調査、価格受容性の検討
- 自社の技術・製造能力との適合確認、事業採算仮説の構築
成果物としては、市場要求文書やペルソナ・利用シナリオ、顧客の声一覧、競合比較、技術ロードマップ、規制・標準一覧、事業性評価、目標価格・概略原価、初期リスク登録簿、製品コンセプト候補などが挙げられます。営業だけでVOCを代表させず、サービス部門が持つ故障・修理・使われ方の情報を取り込むことも重要です。
主なリスクは、声の大きい顧客を市場全体と誤認すること、顧客が語る解決策をそのまま真の要求だと誤認すること、市場規模を過大評価すること、競合技術や規制変化を見落とすこと、技術シーズから製品仕様を逆算してしまうことです。対策としては、定性的な顧客の声と定量調査を組み合わせ、顧客課題から顧客要求、技術特性への変換をQFD(品質機能展開)などで可視化し、仮説と事実を区別してゲートレビューすることが有効です。
KPIとしては、顧客の声を収集した対象のセグメントカバレッジ、重要な顧客課題の検証率、コンセプトの選好度、目標粗利や投資回収性、主要な市場仮説の検証率などが挙げられます。単なる調査件数よりも、意思決定に必要な不確実性がどこまで減ったかを見ることが大切です。推奨ツールには、VOCシートやQFD、競合ベンチマーク表、事業性評価シート、技術ロードマップ、規制・標準チェックリストなどがあります。
「軽い」「使いやすい」といった曖昧な期待を、測定方法や許容値、試験条件を伴う検証可能な要求へ変換し、以後の開発の基準線(要求ベースライン)を確立するフェーズです。例えば「軽い」は質量上限へ、「静か」は特定運転条件下の騒音値へ、「長寿命」は使用プロファイルと信頼性目標へと具体化し、後工程で検証できる形にする必要があります。
主な活動には、次のようなものがあります。
- 顧客の声の技術要求への変換
- 機能要求・性能要求・インターフェース要求・安全要求・信頼性要求・保守要求・製造要求・環境要求の定義
- CTQ(品質に直結する特性)の識別、法規・認証要求の組み込み
- 使用環境・境界条件の定義、要求間の矛盾解消、要求の優先順位付け
- 検証方法の割り当て
成果物としては、製品要求仕様書やシステム要求仕様書、CTQ一覧、インターフェース仕様、規制適合マトリクス、要求トレーサビリティマトリクス、初期の検証・妥当性確認計画、受入基準、QFD、要求変更記録などが挙げられます。設計だけに要件定義を任せるのではなく、製造可能性や測定可能性、保守可能性、法規適合性を各部門がレビューすることが重要です。
主なリスクは、曖昧要求、重複・矛盾する要求、測定できない要求、要求の漏れ、要求の過剰仕様化、設計解を要求の中に埋め込んで設計の自由度を失うこと、変更履歴が追えなくなることです。対策として、要求ごとに一意のID、根拠、発生源、優先度、検証方法、担当者、状態を持たせ、双方向の追跡可能性(トレーサビリティ)を維持します。
KPIとしては、要求の検証方法割当率、要求トレーサビリティ率、曖昧要求・未確定要求数、要求レビューの指摘密度、ベースライン後の要求変更件数、要求起因の後工程不具合件数、規制要求カバレッジなどが挙げられます。推奨ツールには、QFDや要求仕様書、要求トレーサビリティマトリクス、CTQツリー、利用シナリオ、Vモデル、要求管理システムなどがあります。
要求を満たす複数の技術方式や製品アーキテクチャを生成し、性能やコスト、リスク、製造性、拡張性、環境性などを比較したうえで、詳細設計へ進む構想を選ぶフェーズです。最初に思い付いた案をそのまま詳細化するのではなく、設計自由度が大きい段階で代替案を比較することが重要です。
主な活動には、次のようなものがあります。
- 機能分解、システムアーキテクチャ設計、複数方式の生成
- 構想段階でのCAD・CAE、原理試作、技術成熟度評価
- 概算原価の算出、内製・外部調達の検討
- 主要部品・材料候補の選定、サプライヤーの早期参画
- 初期公差検討、初期DFMEA、製造性や保守性などを考慮した設計の検討
成果物としては、構想図やシステムブロック図、インターフェース案、方式比較表、概略3Dモデル、初期の部品表、目標原価構成、初期DFMEA、リスク一覧、コンセプト試験結果、製造方式案などが挙げられます。生産技術や調達を詳細設計終了後に初めて参加させるのは遅く、加工法や金型、部品調達のリードタイム、特殊工程などが方式選定に影響する場合は、構想段階から参画させるべきです。
主なリスクは、特定技術への早すぎる固定、シミュレーション条件の楽観視、量産工程を考えない構想、サプライヤー能力の未確認、目標原価の超過、システムインターフェースの漏れ、安全・環境リスクの後付けです。対策は、複数コンセプトの比較、技術リスクの実証、初期FMEA、目標原価の分解、製造・品質・調達を含むレビュー、要求との追跡可能性の確保です。
KPIとしては、要求充足の見込み、主要な技術リスクの残数、目標原価とのギャップ、方式比較の完了率、重大なDFMEA項目の低減率、技術実証の完了率、製造成立性の評価率などが挙げられます。推奨ツールには、Pugh Matrix(加重評価表)やQFD、機能ブロック図、システムモデル、CAD・CAE、初期DFMEA、Design for Xチェックリスト、目標原価管理、簡易LCAなどがあります。
採用したコンセプトを、調達・製造・組立・検査・サービス・検証が実行可能な完全な製品定義へ落とし込むフェーズです。
主な活動には、次のようなものがあります。
- 3DCAD・2D図面、幾何公差・公差設計
- 材料・表面処理選定、締結・接合設計、電気回路・PCB設計、組込みソフト設計
- 熱・強度・振動・流体・EMCなどのCAE解析
- 部品標準化、詳細な部品表、設計原価の算出
- DFMEA更新、信頼性設計、テスト設計、DVP&R(設計検証計画・報告書)の策定、設計レビュー、設計変更管理
成果物としては、リリース済みCADモデルや製作図面、部品表、材料仕様、部品仕様、インターフェース仕様、ソフトウェア・回路仕様、DFMEA、設計計算書、解析報告、DVP&R、検査要求、特殊特性一覧、設計レビュー議事録、設計変更要求・指示書などが挙げられます。PDM・PLM(製品情報を一元管理するシステム)はこの段階で特に重要で、CADや図面、仕様、部品表、設計変更指示を一つの管理体系に載せ、正しいバージョンを設計・製造・サプライヤーへ伝達するための基盤になります。
主なリスクは、公差スタック不足、過剰公差による原価上昇、部品表と図面の不整合、CADのバージョン違い、インターフェース変更の伝達漏れ、CAEモデルと実機条件の乖離、DFMEAの形骸化、製造・検査ができない仕様の設定です。対策は、PDM・PLMによる情報の一元管理、構成管理、設計レビュー、公差解析、製造性を考慮した設計、DFMEAと設計要求の連携、変更影響分析です。
KPIとしては、設計リリース率、設計変更件数と発生時期、図面の初回承認率、要求トレーサビリティ率、重大なDFMEA残数、解析と実測の相関、設計原価対目標原価、共通部品率、設計レビュー指摘のクローズ率などが挙げられます。推奨ツールには、3DCADやCAE、ECAD、PDM・PLM、幾何公差、公差解析、DFMEA、FTA、DVP&R、設計レビューチェックリスト、設計変更承認ワークフローなどがあります。
デジタルモデルや計算だけでは観察しきれない現象を実物で発見し、技術仮説や設計、組立性、使いやすさ、試験方法を学習するフェーズです。試作は量産品を少数量作ることだけではなく、未知を減らすための実験手段と捉えるとよいでしょう。
主な活動には、次のようなものがあります。
- 試作目的の明確化、試作計画(Prototype Build Plan)の策定
- 試作部品表の作成
- 3Dプリントや切削、簡易金型、手加工などによる部品製作
- 試作組立、計測、機能テスト、ユーザー評価
- 解体観察、不具合記録、設計修正
成果物としては、試作品や試作部品表、試作図面、ビルド記録、試作時の逸脱一覧、問題・課題ログ、測定結果、写真・動画、設計変更要求、そこで得られた学びの記録などが挙げられます。将来の量産性を見たい試作では、生産技術・製造が立ち会う価値が大きくなります。
主なリスクは、試作品だけが成立し量産工程では作れないこと、試作部品の特別な処置を記録しないこと、一度の成功で設計が成立したと判断すること、目的の異なる試作を一台で済ませようとすること、問題を試作品だからと放置することです。対策として、各試作品に何を学習するための試作かを明記し、量産材・量産工程との差異を逸脱リストとして管理します。
KPIとしては、試作目標の達成率、検出した問題数と重大度、問題クローズまでのリードタイム、試作一回当たりの学習事項、再試作回数、設計修正の前倒し率、試作から量産条件への差分数などが挙げられます。単に一発で動いたことを高く評価するより、低コストな段階で重要な問題を発見できたことを評価すべきです。推奨ツールには、簡易治具や試作計画、課題管理ログ、実験計画法、CAD・CAEとの実測比較、PLMでの試作構成管理などがあります。
製品が仕様に適合することを客観的な証拠で示すとともに、意図した用途や実使用環境で顧客ニーズを満たすことを確認するフェーズです。前述のとおり、検証と妥当性確認を分けて計画することが重要です。
主な活動には、次のようなものがあります。
- DVP&Rの実行、機能・性能試験、環境試験
- 耐久・寿命試験、信頼性試験、安全試験、EMCなどの規制試験
- ソフトウェア・システム統合試験、異常系試験、使いやすさの確認
- フィールド評価、認証試験、試験不具合の根本原因解析
製品によっては、加速寿命試験や落下・衝撃試験、温湿度試験、腐食試験なども必要になりますが、適用すべき試験は製品・規制・使用環境ごとに定義する必要があります。成果物としては、検証・妥当性確認計画やDVP&R、試験仕様書、試験報告書、要求と試験のトレーサビリティ、校正・測定記録、認証資料、不具合レポート、是正処置、逸脱・許容記録、妥当性確認報告書などが挙げられます。
主なリスクは、要求と試験のひも付け漏れ、試験条件が実使用を代表しないこと、合格させるために条件を緩和すること、サンプル数の不足、測定システムの誤差、既知の不具合を許容範囲として積み残すこと、設計変更後に影響試験を再実施しないことです。設計者だけが自分の設計を判定するのではなく、品質保証や独立した試験機能を入れることが、重大な製品では特に重要です。
KPIとしては、要求検証率、検証・妥当性確認の完了率、初回試験合格率、重大不具合の残数、再試験回数、故障モードのカバレッジ、信頼性目標の達成度、妥当性確認でのユーザー要求充足率、試験不具合の再発率などが挙げられます。推奨ツールには、Vモデルや要求トレーサビリティマトリクス、DVP&R、試験ケースのテンプレート、FMEA、FTA、信頼性統計、実験計画法、試験設備管理などがあります。
「一台なら作れる」状態から、決められた品質・数量・コスト・タクトタイムで反復して作れる状態へ移すフェーズです。ここでは製品設計だけでなく、工程設計そのものを一つの成果物として扱う必要があります。
主な活動には、次のようなものがあります。
- 工程フロー設計、設備・金型・治具・検査具の設計
- 量産部品表の作成、工程手順の設定、作業標準・標準工数の策定
- ラインバランス、物流・包装設計、サプライヤーの量産準備
- PFMEA(製造工程の潜在的な不具合を分析する手法)、Control Plan(工程ごとの管理項目を定める計画書)の策定
- MSA(測定システム分析)、工程能力評価、試作・パイロット生産、オペレーター教育、保全計画
自動車およびそのサプライチェーンでは、こうした量産品質手法*6をAPQP(製品・工程品質の先行計画)やPPAP(量産部品承認プロセス)、FMEA、SPC、MSAといった一体的な体系で運用する実務が確立していますが、これらはすべての製造業に一律に法的義務があるわけではありません。特にPPAPは自動車産業を中心に発展した承認体系であるため、非自動車業界では名称にこだわるより、量産条件での製品・工程承認という考え方を自社に合わせて取り入れるのが実務的です。
成果物としては、工程フロー図やPFMEA、Control Plan、量産部品表、工程手順書、作業指示書、検査基準、設備仕様・受入記録、治具・ゲージ承認、MSA結果、工程能力結果、パイロットラン記録、サプライヤー承認記録、量産承認資料などが挙げられます。
主なリスクは、設備能力の不足、サイクルタイムの未達、PFMEAとControl Planの不整合、測定器の再現性不足、サプライヤーの未成熟、金型修正の遅延、量産部材と試作部材の差、作業標準の未成熟、工程能力の不足です。対策は、PFMEAから特殊特性、Control Plan、作業標準、SPCまでを一本のつながりとして管理し、変更時には同時に更新することです。
KPIとしては、設備・治具の準備完了率、量産部材の承認率、工程能力指数、MSA合格率、パイロット生産の初回良品率、サイクルタイムの達成率、量産承認の完了率、未解決課題の数、オペレーター教育の完了率などが挙げられます。推奨ツールには、APQPやPFMEA、Control Plan、MSA、SPC、工程能力分析、工程フロー図、ラインバランシングなどがあります。
設計・工程が理論上成立する状態から、実際の工場で安定した品質・コスト・納期を継続的に達成する状態へ移行するフェーズです。量産開始は開発の終了日ではなく、実データによる工程成熟化が始まる日と捉えるのが適切です。
主な活動には、次のようなものがあります。
- 量産の立ち上げ、初期流動管理、安全な立ち上げ運用
- 工程条件の監視、SPCによる統計的工程管理、異常時の処置
- 初品確認、日次の課題管理、生産性改善
- 設備保全、サプライヤーの異常管理、設計変更の反映、作業標準の改訂
成果物としては、生産実績やSPCの管理図、初期流動管理記録、工程異常記録、品質日報、歩留まりや設備稼働率の実績、不良・手直し記録、是正処置、変更管理記録、量産ゲートの承認資料などが挙げられます。
主なリスクは、立ち上げ数量を優先して異常を隠すこと、管理限界と仕様限界を混同すること、手直しによって出荷品質だけを維持し工程の問題を温存すること、生産現場で非公式な条件変更が行われることです。対策として、初期流動期間は通常の量産より厳格な監視と封じ込めを行い、不良率だけでなく工程の安定性、能力、生産性、手直しへの依存度を同時に監視します。
KPIとしては、初回良品率、総合歩留まり、設備総合効率(OEE)、不良・手直し率、工程能力、顧客不良率、ライン停止時間、サイクルタイム、計画数量の達成率、納期遵守率、初期市場不良、変更件数などが挙げられます。設備総合効率や生産数量だけを最適化すると品質問題を隠す可能性があるため、品質・コスト・納期をセットで見るべきです。推奨ツールには、SPCやControl Plan、日次管理、8D、A3問題解決、なぜなぜ分析、工程能力分析などがあります。
販売後の製品を安全・機能・品質面で維持するとともに、実市場で得られる故障や使用条件、顧客行動を次の製品や設計変更へ戻すフェーズです。製品開発を量産開始で終了させる考え方は不十分で、販売後の利用・支援段階まで含めて管理する必要があります。
主な活動には、次のようなものがあります。
- 保証データの解析、顧客クレーム解析、フィールドでの故障解析
- 故障の再現、根本原因の解析、8D・CAPA(是正処置)の実施
- サービス部品の管理、設計変更、コストダウン
- 部品陳腐化対策、ソフトウェア更新、サービスマニュアルの改訂
成果物としては、市場品質ダッシュボードや故障解析記録、8D・CAPA、サービス部品表、保守手順、故障解析報告、設計変更要求・指示書、改良版仕様、学びの記録、次期製品要求などが挙げられます。
主なリスクは、サービス情報が設計に戻らないこと、同じ故障が世代をまたいで再発すること、現場修理だけで根本原因を閉じてしまうこと、設計変更の適用対象となる製造ロットが不明になること、旧版のサービス情報が流通することです。対策は、市場での不具合と設計項目・部品番号・製造ロット・FMEAを関連付け、再発防止を次期のDFMEAや要求仕様に反映することです。
KPIとしては、保証コスト、故障率、平均故障間隔(MTBF)、平均修理時間(MTTR)、再発率、8D・CAPAの期限遵守率、サービス部品の充足率、市場の不具合情報から設計反映までのリードタイム、同一故障モードの世代間再発率などが挙げられます。推奨ツールには、故障解析の記録システムや8D、A3、なぜなぜ分析、FTA、信頼性解析、CAPA、PLM、故障データベースなどがあります。
使用終了後の安全な処理だけでなく、回収や再使用、修理、再製造、材料リサイクル、適正な廃棄までを含めて資源・環境負荷を管理し、その知見を次期設計へ戻すフェーズです。
主な活動には、次のようなものがあります。
- 使用終了後の戦略策定、材料識別、含有物質の管理
- 分解しやすい設計、回収ルート設計、再使用可能な部品の判定
- 再製造の検討、リサイクル方法・再生材利用の検討
- ライフサイクル全体の環境影響評価(LCA)の更新、廃棄物・法規制の確認、サプライヤーへの材料情報の要求
日本では2026年4月に改正資源有効利用促進法*7が施行され、資源循環に関する政策・制度が強化されています。EOL(使用終了後)対応は環境部門だけの下流業務ではなく、設計要求へ戻す必要があります。2026年4月にはISO 14001:2026*8も発行され、資源効率や価値連鎖への重点が強化される一方、製品設計への具体的な環境配慮の統合についてはISO 14006(2020年発行)*9が引き続き現行のガイドラインです。
成果物としては、使用終了後の処理計画や材料・化学物質データ、解体手順、リサイクル情報、LCA・カーボンフットプリント関連データ、回収・逆物流計画、再使用部品の判定基準、廃番・部品陳腐化計画などが挙げられます。
主なリスクは、複合材料や接着構造による分離の困難さ、材料情報の不足、再生材品質の変動、回収率の不足、規制変更、サービス終了後の部品不足、リサイクルを考慮した設計が性能・原価要求と衝突することです。対策は、分解しやすい設計や材料の削減、長寿命化、締結方法の標準化、材料種類の削減、再生材の使用、LCAによるトレードオフ評価です。
KPIとしては、製品質量・材料使用量、再生材の含有率、部品の再使用率、回収率、再資源化率、分解時間、修理可能性、製品寿命、ライフサイクル全体の温室効果ガス排出量、廃棄物量などが挙げられます。推奨ツールには、LCAや環境配慮設計、分解しやすい設計のチェックリスト、材料データベース、PLMでの材料管理、回収・逆物流マップなどがあります。
フレームワークの比較(ステージゲート・Vモデル・アジャイル)
製造業の製品開発では、ステージゲート、Vモデル、アジャイルを「どれか一つを選ぶ」ものと考えると本質を見誤りやすくなります。これらは、解いている問題がそれぞれ異なるためです。三つの手法の関係は、次のように整理できます。
| フレームワーク | 主な適用場面 | 主な利点 | 主な注意点 |
|---|---|---|---|
| ステージゲート | 投資額が大きい開発、経営判断・資源配分が重要な開発 | Go/Kill判断、資源配分、部門横断レビューがしやすい | ゲートが承認儀式になると待ち時間が増える |
| Vモデル | 複雑なシステム、安全・規制要求、ハードとソフトの統合 | 要求と試験の対応が明確、検証・妥当性確認を上流から計画できる | 一方向のウォーターフォールとして運用すると変更・学習が遅れる |
| アジャイル的な反復 | ソフトウェア、制御、初期プロトタイプ、技術検証 | フィードバックを早く得やすく優先順位変更に追随しやすい | 金型・設備・認証試験など短周期化できない要素があり、構成管理を軽視すると統合時に破綻する |
ステージゲート*10は、アイデアから上市までをステージとゲートに分割し、投資額が大きい開発や経営判断・資源配分が重要な開発に向く手法です。Go/Killの判断や経営資源の配分、部門横断レビューがしやすい一方、ゲートが承認書類をそろえるだけの儀式になると、待ち時間が増えてしまいます。案件のリスクに応じてゲートの重さを調整し、開発ステージの内部は反復型で進めるとよいでしょう。
Vモデルは、左側で定義した要求・アーキテクチャ・詳細設計と、右側で行う統合・検証・妥当性確認を対応付ける考え方です。複雑なシステムや安全・規制要求、ハードウェアとソフトウェアの統合が絡む開発に向いています。要求と試験の対応関係が明確になり、検証・妥当性確認を上流から計画できる一方、単純な一方向のウォーターフォールとして運用すると、変更や学習が遅れてしまいます。
アジャイル的な進め方は、不確実性の高い部分を短い反復周期で作り、検証して学習する手法です。ソフトウェアや制御、初期プロトタイプ、技術検証との相性がよく、顧客や技術からのフィードバックを早く得やすい特長があります。一方で、金型や設備、長納期部品、認証試験など物理的に短周期化できない要素もあるため、部品表や構成管理を軽視すると統合時に破綻します。
製造業で有効なのは、この三つを組み合わせた三層構造です。経営層はステージゲートで投資継続の可否を判断し、システムエンジニアリング層はVモデルで要求と検証・妥当性確認を管理し、設計実行チームは不確実なテーマに対して短い試作・検証・学習のサイクルを回します。
物理試作を毎週行えない場合でも、CADやCAE、シミュレーション、部分試作品などに「反復の単位」を置き換えることができます。ただし、アジャイルを採用することと、設計の基準線や構成管理、検証・妥当性確認*3、安全評価を省略することはまったく別です。
製品開発プロセスの試作・測定・修正を記録する3DWorks
量産試作で測定結果、修正指示、判断理由が別々に管理されると、誰が何を根拠に変更したのかを追いにくく、確認の往復が増えます。3DWorksでは複数の検査結果を取り込み、変更前後の良化・悪化を3Dモデル上で比較できます。コメントや合意内容も記録できるため、試作・測定・修正のフィードバックを整理し、製品開発プロセスの次の判断へつなげやすくなります。
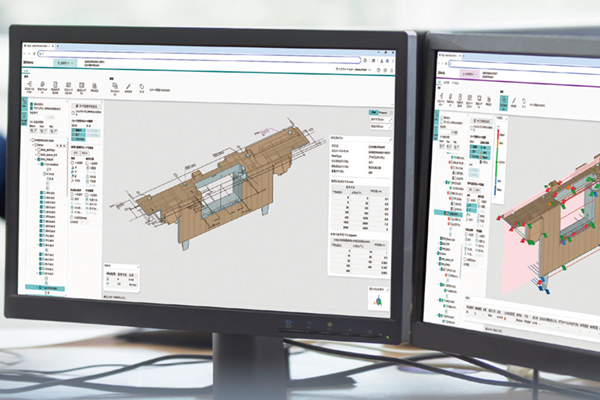
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
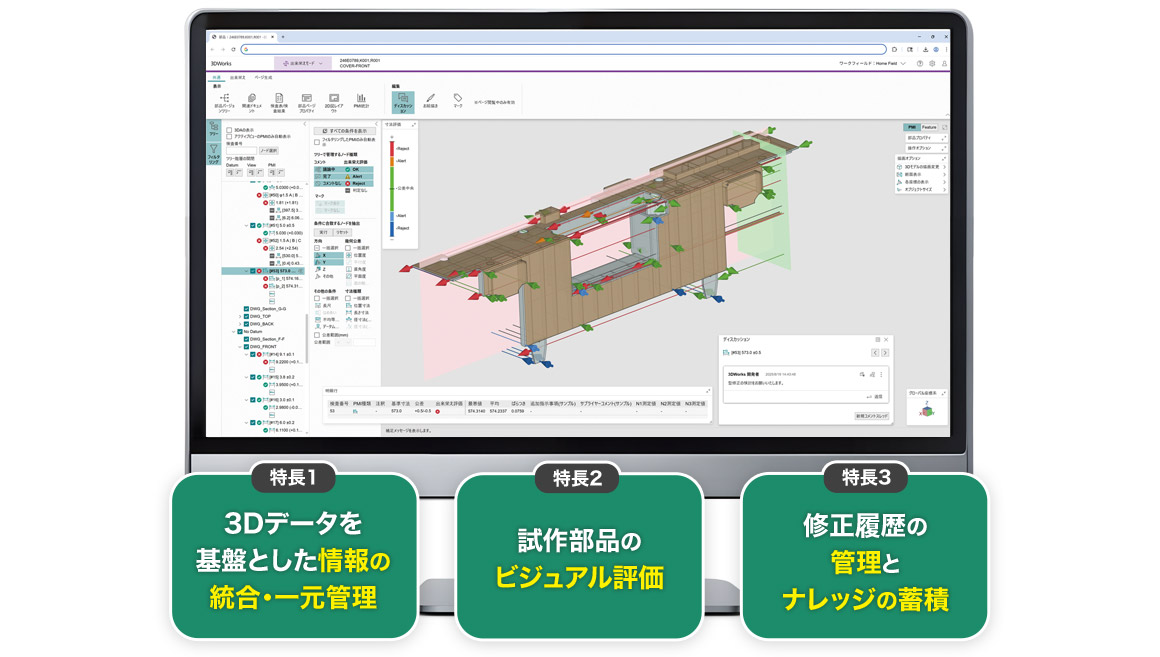
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社(富士フイルムビジネスイノベーション)自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。