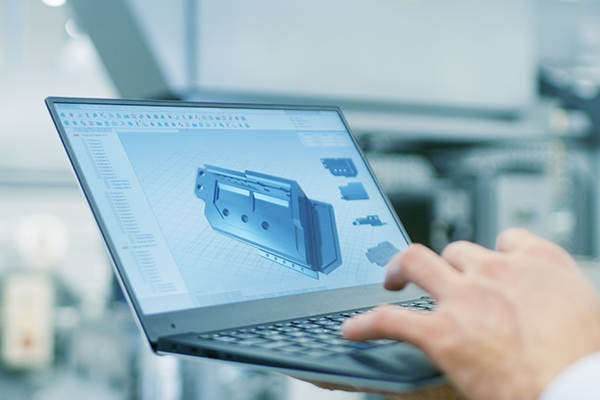


製造業における3D設計では、3Dモデルを中心に、形状や寸法、材料、部品構成、解析条件、製造条件、変更履歴などの情報を一元的に扱います。こうした設計情報を製造や品質管理などの後工程へ連携することで、製品開発全体の効率化や品質向上につなげることができます。
この記事では、3D設計の歴史やCADの選び方、パラメトリック・サーフェス・ダイレクトモデリングの使い分けについて解説します。さらに、アセンブリ設計、CAE・CAM・AMとの連携、PDM・PLMによるデータ管理、クラウド・AR/VR・AIの活用、ROIの測定方法、導入時につまずきやすいポイントまで紹介します。
3D設計とは?
3D設計とは、コンピューター上で三次元の幾何形状を作成し、製品の形状・寸法・構造を定義する設計活動のことです。使用するソフトウェアは3DCADと呼ばれ、CADはComputer-Aided Design、つまりコンピューターを用いた設計・製図・技術文書作成を意味します。
現在の3D設計では、3Dモデルを中心にさまざまな製品情報を扱います。モデルには形状に加えて、材料や部品番号、製造条件などの情報を関連付けることができます。さらに、設計、解析、製造、部品表管理などの工程で同じデータを活用することで、情報を何度も作り直す手間を減らせます。こうした活用が進むと、3Dモデルは設計を行うためのデータから、製品情報を管理・共有するための基準へと役割を広げていきます。
3D設計を導入すると、製品形状を立体的に把握しやすくなるほか、部品同士の干渉を設計段階で確認できます。設計変更を関連する図面や部品へ反映しやすく、解析や製造工程とのデータ連携も可能です。そのため、設計ミスや手戻りの削減、設計変更への対応効率化、後工程との連携強化といった効果が期待できます。
一方で、データ構造は2D図面よりも複雑になり、参照関係の作り方を誤ると、一つの変更が広い範囲へ意図せず波及することもあります。3D化しても、承認プロセスや部品表が表計算ソフトやメールでのやり取りに残ったままでは、情報を二重に管理する手間が増えるだけになりかねません。
3D設計データを製造・検査へ展開する3DWorks
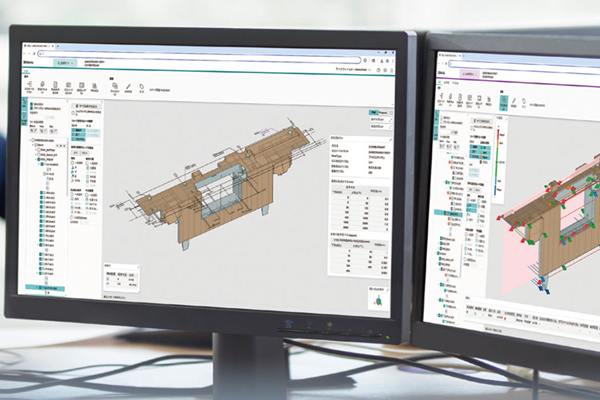
3D設計の効果を製造現場まで広げるには、形状を作るだけでなく、寸法・公差などの設計要求を検査や品質判断へ正しく渡すことが重要です。3DWorksは、PMI(製造情報)を付与した3Dモデルを共通の参照情報として活用し、設計・製造・検査部門間の情報共有をクラウド上で支援します。3D設計データを活用した品質改善や手戻り削減を実現し、量産試作までのプロセス効率化に貢献します。
3D設計の歴史的発展
3D設計がどのように今の形になったかを知ると、CADを単なる作図ツールではなく、企業の情報基盤として捉える視点が持ちやすくなります。
3DCADの源流は、コンピューター上で対話的に図形を操作する仕組みにあります。マスターとなる図形を変更すると、その図形を参照する別の図形へ変更が反映されるという発想は、この時期にすでに現れていました。この考え方は、後の拘束・関連性・パラメトリック設計へとつながっていきます。
1980年代には、3DCADが航空機や自動車といった産業分野の実設計で使われ始めます。そして大きな転換点となったのが、1988年に登場したパラメトリック・フィーチャーベースのソリッドモデリングシステム*1です。寸法や拘束条件を変更すると、関連する形状や図面が自動的に追随するという設計方法が広まり、2DCADで「線を修正する」作業が中心だった設計は、パラメトリック3DCADによって「製品を成り立たせている関係性を定義する」作業へと変わっていきました。
例えば、穴の直径を単に「20mm」と入力するのではなく、「軸径にクリアランスを加えた値」として関連付けておけば、軸径が変わったときに穴径も意図どおりに追随します。パラメトリック設計の価値は、このように設計者の意図をモデルへ埋め込める点にあります。
3DCADが企業に普及すると、新たな課題が現れます。3Dモデルは一つのファイルではなく、数百から数十万点の部品からなるアセンブリへと拡大し、「どのファイルが最新版か」「どのモデルからこの図面を作成したか」「変更前の部品がどの製品に使われているか」を管理する必要が生じました。
そこで登場したのが、CADファイルや版、参照関係、部品表、承認状態を管理する仕組みであるPDM(Product Data Management / 製品データ管理)と、要求仕様、変更管理、製造、サービスまで対象を広げたPLM(Product Lifecycle Management / 製品ライフサイクル管理)です。また、異なるCADや解析ソフト間でデータをやり取りするための国際標準として、製品情報を機種に依存しない形式で交換するための規格も整備され、形状交換だけでなく、部品表や変更管理、解析、積層造形、工程計画まで幅広い領域をカバーするようになっています。
近年は、設計データと製造・稼働データを結び付ける「デジタルスレッド」*5と「デジタルツイン」*6が主要なテーマになっています。製造分野のデジタルツインに関する国際標準も整備が進んでおり、基本原則*2や参照アーキテクチャ*3、情報交換の方法*4が体系化されつつあります。これは、3D設計が「設計部門で使うツール」から「企業全体の製品データ基盤」へと役割を広げていることを示す動きといえます。
- *2 ISO「ISO 23247-1:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 1: Overview and general principles」
- *3 ISO「ISO 23247-2:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 2: Reference architecture」
- *4 ISO「ISO 23247-4:2021 Automation systems and integration — Digital twin framework for manufacturing — Part 4: Information exchange」
- *5 NIST「Digital Thread for Manufacturing」
- *6 NIST「Digital Twins for Advanced Manufacturing」
この歴史から読み取れるのは、3D設計の成熟度は「モデルが作れるかどうか」ではなく、「モデルからどこまで後工程を自動的かつ追跡可能に動かせるか」で評価すべきだということです。
CAD選定の考え方と主要CADの比較
CADを選ぶ際は、機能の多さだけで比較するのではなく、自社の設計環境や用途との適合性を見ることが重要です。製品の複雑さや形状の特性、アセンブリの規模に加え、解析・製造工程との連携、取引先とのデータ交換、既存データとの互換性などを踏まえて選定します。自社の設計業務や周辺工程に無理なく組み込めるCADを選ぶことが、導入後の活用を進めるうえで重要です。
大企業向けの大規模なCADと、中堅企業やクラウド指向のCADとの違いは、単純な作図機能の差というより、巨大な製品構造、複数CADの併用、構成管理、要求・変更管理、サプライヤー連携、高度な解析・加工連携をどこまで一つの環境で扱えるかという点に現れます。
自動車や航空機のように極めて大規模で多分野にわたる製品を扱う場合は、大規模アセンブリやサーフェス品質、解析連携に強いCADが向きますが、その能力を最大限に活かすには、データ管理の仕組みや専門人材への投資も大きくなります。
一般機械や装置設計では、使いやすさと周辺ツールとのバランスが取りやすいCADが選ばれる傾向があります。パラメトリック設計の堅牢さや、実機に忠実な設計を重視した検証手法、製造との連携を重視する企業には、それに適したCADが向いています。
また、設計・加工・解析・部品表管理をクラウド上で一体的に運用したい中小規模の製造業には、クラウドネイティブ型のCADが選択肢になります。
| 種類 | 主な設計・連携能力 | 適性が高い代表的領域 |
|---|---|---|
| 大規模製品向け統合型CAD | 高度なソリッド・サーフェス・意匠面設計、大規模アセンブリ、解析やライフサイクル管理ツールとの統合 | 自動車、航空宇宙、輸送機器、複雑な産業機械 |
| 製造連携型CAD | パラメトリック・フリーフォーム・ハイブリッドモデリング、CAD/CAM/CAE、積層造形、製品データ管理システムとの連携 | 自動車、航空宇宙、産業機械、金型、複雑加工など設計と製造の結び付きが強い領域 |
| 一般機械設計向けCAD | パラメトリックな部品・アセンブリ・図面作成、板金・フレーム設計、簡易解析、製品データ管理、加工連携 | 一般機械、装置、産業設備、治工具、比較的直感的な設計を求める現場 |
| 統合型パラメトリックCAD | パラメトリック設計を中核に、形状の柔軟な編集、モデルベース定義、リアルタイム解析、積層造形、金型、配線・ハーネス設計を統合 | 産業機械、航空宇宙、輸送機器、製品構成管理が重要な企業 |
| クラウドネイティブCAD | パラメトリック・ダイレクト・サーフェス・メッシュ編集、CAD/CAM/CAE、電子基板設計、製品データ管理、クラウドコラボレーションを一体化 | 製品開発全般、小~中規模製造、機械加工、試作、多品種開発 |
CADを選ぶ際は、本格導入の前にPoC(概念実証)を行い、自社の実データで使い勝手や動作を確認することが重要です。代表的な部品のモデリングや大規模アセンブリの操作、既存CADデータの読み込み、図面生成などを実際に試します。
あわせて、解析・加工・製品データ管理システムとの連携や、取引先とのデータ交換に問題がないかも確認しておくと安心です。ベンダーが用意したデモ用モデルだけで性能を判断すると、実際の運用で想定外の問題に直面しやすくなります。
モデリング手法の種類と使い分け
3DCADにはいくつかのモデリング手法があり、それぞれ得意な場面が異なります。
パラメトリックモデリングは、寸法や拘束条件、数式、フィーチャー間の親子関係によって形状を定義する手法です。ベースとなる寸法を変更すると、穴の位置やボス形状、関連する部品や図面が連動して更新されます。最大の利点は、設計者の意図をモデルそのものへ埋め込めることで、製品系列や派生設計、標準部品を扱う場面と相性がよくなります。
一方で、パラメトリックモデルは「履歴が残っているから安全」とは限りません。エッジや面を安易に参照すると、上流の形状変更によって参照先が失われ、再生成のエラーが連鎖することがあります。こうした事態を避けるには、形状そのものよりも基準面や基準軸、明示的なパラメータを参照する設計を心がけ、フィレットなど変化しやすい形状を重要な寸法基準にしないことが基本になります。
サーフェスモデリングは、体積を直接作るのではなく曲面を定義し、それらをつなぎ合わせて形状を構成する手法です。自動車の外板や家電製品など、曲率の連続性や見た目の品質が製品価値に直結する領域で欠かせません。ただし、見た目が滑らかに見えても、微小なギャップや曲率の不連続が下流の金型加工や解析用メッシュの生成で問題になることがあるため、専門的なスキルが求められます。
ダイレクトモデリングは、履歴ツリーを強く意識せず、面を押し出す・回転する・移動するといった操作で形状を直接修正する手法です。他社CADから受け取ったデータや、設計履歴を持たない形状の変更を素早く行えることが利点で、治具設計や現物合わせ、初期構想の検討にも向きます。ただし、ダイレクト編集を多用しすぎると、設計意図や寸法関係が読み取りにくくなり、派生設計や自動化がしづらくなる欠点もあります。
実務では、これらの手法を対立するものとして選ぶ必要はありません。構想段階はダイレクトモデリング、外観はサーフェス、機能部品はパラメトリック、3Dスキャンした形状はメッシュベースのモデリングというように使い分けるのが一般的です。重要なのは「どの手法が使えるか」ではなく、「どのモデルを誰がマスターとして保守するのか」を決めておくことです。
アセンブリ設計と大規模データの管理
3DCADを個人の作図ツールから企業レベルの設計システムへ変える上で、アセンブリの管理は避けて通れない課題です。
アセンブリ設計には、個々の部品を作ってから配置するボトムアップと、製品全体のレイアウトや基準となる形状を先に定義し、各部品がそれを参照するトップダウンがあります。
ボトムアップは標準部品や独立性の高い機械要素に向き、部品間の依存が少なく再利用しやすい一方、製品全体のパッケージ変更を各部品へ反映しにくいという欠点があります。
トップダウンは、複数の担当者が同時に設計する大規模な製品で有効ですが、部品同士が互いを無制限に参照し合うと、変更の影響範囲を予測できなくなります。実務では、全体構造から部品へ向かう一方向の参照を基本とし、部品同士が直接参照し合う関係は制限しておくと安全です。
数千から数万点の部品からなる製品では、すべての詳細形状を毎回読み込む方法は現実的ではありません。多くのCADには、必要な部品だけを詳細な形状で表示し、それ以外は簡略化した形状で扱う軽量表現の仕組みが備わっています。
大規模アセンブリを扱えることの利点は明確です。製品全体をデジタル上で確認できれば、空間的な干渉や保守のためのスペース、組立の順序を設計段階で検討できます。ただし「高性能なパソコンを用意すれば解決する」という考え方は誤りです。
部品点数やフィーチャーの複雑さ、参照関係、表示品質、ネットワーク環境、データ管理システムとの通信状況などが性能に影響するため、機材の増強だけではデータ構造の問題は解決しません。軽量表現の運用ルール、サブアセンブリの区切り方、購入品の簡略モデルの扱いなどを、あらかじめ決めておくことが重要です。
CAE・CAM・AM・金型設計との連携
3D設計の価値は、モデルを作ることそのものよりも、コンピューター上で強度や熱、流れなどを解析するCAE(Computer Aided Engineering / コンピューター支援解析)や、3Dモデルを工作機械の加工プログラムへつなぐCAM(Computer Aided Manufacturing / コンピューター支援製造)との連携によって、試作前に問題を発見できる点にあります。
有限要素解析(FEA)は、対象物を細かい要素に分割し、材料特性や荷重、拘束条件を設定して応力や変形、振動、熱などを数値的に解析する手法です。試作前に「壊れそうな箇所」を見つけられることが利点で、寸法変更と再解析を繰り返すことで過剰設計を減らすこともできます。ただし、見た目が整った結果が出たからといって、それが正しいとは限りません。材料モデルや締結条件、接触、拘束条件、荷重分布、メッシュの粗さといった入力条件を誤れば、計算自体は完了していても現実とは異なる結果になります。設計段階で素早く何度も比較検討する用途と、専門の解析担当者による最終評価は、目的を分けて運用することが望ましいといえます。
数値流体力学(CFD)は、流れや圧力、熱の輸送などを解析する手法で、空力設計や冷却、流路設計、熱管理などに使われます。風洞や実機試験では見えにくい内部の流れを可視化できる一方、乱流の扱いや境界条件、熱源の設定などによって結果が敏感に変化するため、FEA以上に専門知識が必要になる場合があります。計算コストも無視できないため、まず概算モデルで傾向をつかみ、必要な箇所だけ詳細に解析するという段階的な進め方が現実的です。
トポロジー最適化は、設計空間や荷重、拘束条件のもとで、性能を維持しながら材料の配置を最適化する数学的な手法です。これに対しジェネレーティブデザインは、材料や製造方法、性能、重量といった複数の条件を入力し、複数の設計候補を生成して比較するワークフローとして実装されることが一般的です。両者は同じものではなく、単一の設計領域を数学的に削っていく処理と、材料や製法を含めた設計空間を探索する処理とでは、設計者が判断すべき範囲が異なります。
これらの利点は、軽量化や材料削減、人が思いつかなかった形状の探索です。一方で、生成された形状が加工しにくい場合もあり、特に3Dプリントを前提とする場合は、積層方向やサポート構造、造形後の検査のしやすさまで考慮する必要があります。目的関数を重量最小化だけに絞ると実務では失敗しやすく、加工時間や工具の入りやすさ、支持構造、品質保証まで含めて条件を設定する必要があります。
CADとCAMの連携の本質は、3Dモデルを見ながら加工プログラムを作れることではなく、設計変更と加工の定義を関連付けられることにあります。形状の再入力や中間ファイルによる転記を減らせる利点がある一方、設計変更後に工具経路が自動で再計算されても、治具との干渉や加工順序が妥当とは限らないため、加工プログラムは必ず再検証やシミュレーションを行う必要があります。
積層造形(3Dプリント)は、内部流路やラティス構造など従来加工では難しい形状を実現でき、試作の時間を大幅に短縮できます。ただし「3Dプリンタならどんな形でも作れる」というのは誤解で、積層方向や熱変形、材料の異方性、後加工の要否など、量産部品として使うには工程の確からしさを評価する必要があります。
射出成形などの金型設計では、形状が完成してから金型を考えるのでは遅く、肉厚や抜き勾配、ゲート位置、冷却経路などを設計の初期段階から評価することが重要です。成形シミュレーションを活用し、金型を作る前に充填や反り、ヒケといった問題を確認しておくことで、金型の修正回数や試作の手戻りを大きく減らせます。これは、CAEを単なる強度確認の手段ではなく、製造条件を上流へ戻すための道具として使うことで経済効果が生まれる例といえます。
PDM・PLMによるデータ管理とデジタルスレッド
3D設計の導入がある程度の規模を超えると、CADの機能差よりもデータ管理の成熟度が生産性を左右し始めます。
PDM(Product Data Management / 製品データ管理)は、CADファイルや関連文書を集中管理し、チェックイン・チェックアウト、履歴、版、参照関係、承認状態などを管理する仕組みです。PLM(Product Lifecycle Management / 製品ライフサイクル管理)はその上位にあたる概念で、要求仕様、製品構成、変更管理、サプライヤー、製造、サービスまで管理対象を広げます。
PDMだけでも「最新のファイルを探す」「作業中のファイルを誰かが上書きする」「製造部門へ古い版を送ってしまう」といった付加価値を生まない業務を減らせる効果があります。
一方で、PDMのルールを厳格にしすぎると、利用者が正規の手順を避けるようになる欠点もあります。チェックインのたびに多くの項目を入力しなければならない、承認の経路が長すぎる、検索がしづらいといった運用では、ローカル保存やメールでのやり取りが復活してしまいます。したがって重要なのは、統制を強めることよりも「正しい操作が最も簡単になる」設計にすることです。
実務では「バージョン」と「リビジョン」を混同しないことが重要です。設計作業中の版は作業履歴としてのバージョンであり、正式に承認された版がリビジョンです。承認後に変更が必要になれば、変更要求を経て新しいリビジョンへ進みます。製造現場が必要としているのは最新のファイルではなく、その製造オーダーに対して有効な、正式にリリースされた版です。PDM・PLMは、この違いを管理するために存在します。
デジタルスレッド*5とは、要求仕様、設計、解析、製造、品質、実機の運用状況といった情報を、追跡可能な形でつないだ情報の連鎖のことです。理想的には、ある不具合から製造ロットを特定し、使用された部品の構成、設計変更の履歴、元になった要求仕様まで、さかのぼって追跡できる状態を指します。
デジタルツイン*6は「3Dモデルを見栄えよく表示する仕組み」と誤解されがちですが、本質は異なります。物理的な対象と、それを表すデジタル上の表現が、データを通じて意味のある関係を持っている状態を指します。例えば工作機械の3Dモデルだけではデジタルツインとは言いにくく、稼働時間や温度、振動、負荷、保守履歴などを結び付け、現物の状態を評価したり、次の設計へフィードバックしたりできてはじめて価値が生まれます。
デジタルツインの利点は、設計時の想定と実際の使用条件を比較できることですが、センサーの設置だけでなく、物理資産のID、部品番号、製品構成、時系列データを対応付ける必要があり、データ整備のコストは決して小さくありません。
クラウドコラボレーション・AR/VR・AI支援CAD
3D設計を取り巻く技術は、リモートでの協業やAI活用へと広がりを見せています。
クラウドを介した設計環境は、大容量ファイルをネットワーク越しにコピーする手間を減らし、遠隔拠点やサプライヤーが同じ管理データへアクセスしやすくすることが利点です。一方で、インターネット環境への依存、データの保管場所、機密設計の権限管理、契約終了時のデータ移行など、考慮すべき点も増えます。
導入にあたっては、拠点ごとの通信の遅延や帯域、回線の冗長性、通信障害時の作業方法などを事前に確認しておく必要があります。また、多要素認証や最小権限の原則*7、取引先ごとのアクセス範囲の分離、退職者アカウントの停止、監査ログの取得といったセキュリティー運用も、クラウド化とあわせて設計しておくべき項目です。
3Dモデルが正式な製品定義として扱われるようになると、AR(拡張現実)やVR(仮想現実)*8は自然な下流用途になります。ARでは、実機に3D情報を重ねて表示し、組立手順や保守位置、工具の確認などを現場で提示できます。VRは、設計レビューや工場レイアウトの検討、保守作業のためのスペース評価などで価値を発揮します。CADを操作しない製造部門や営業部門、顧客も、製品形状を直感的に確認できるため、設計レビューや合意形成を進めやすくなります。
ただし、AR/VR導入にありがちな失敗は「デモとしては印象的だが、日々の工程には定着しない」というものです。コンテンツ作成のたびに人手がかかる、モデルが重すぎる、正式な設計データとの同期が取れていないといった問題があります。3DCADからPDM・軽量化・ARコンテンツ作成までを自動的なパイプラインとしてつなぎ、設計変更が現場の表示にも反映される仕組みにしておくことが重要です。
近年の3D設計技術で大きな変化の一つが、AIがCADの外部ツールではなく、CAD自体に組み込まれ始めていることです。主要なCADベンダーは、自然言語による操作・学習支援、図面の自動生成、スケッチ拘束、設計探索、解析・最適化などへAI機能を広げています。ただし、提供範囲や自動化水準は製品ごとに異なり、設計者の判断を補助する機能が中心です。
こうした状況を踏まえると、短中期で投資対効果が高くなりやすいAIの用途は、「製品を丸ごと設計させる」ことよりも、コマンド検索、フィーチャー生成、図面作成、設計ルールのチェック、失敗したフィーチャーの原因診断、類似部品の検索といった反復業務だと考えられます。AI機能を使ったかどうかを評価指標にするのではなく、図面作成にかかる時間や、エラー解決にかかる時間など、既存業務の指標に置き換えて効果を評価することが大切です。
3D設計導入のROIと測定方法
3DCAD導入の投資対効果(ROI)を「2Dより作図が速くなった時間」だけで測ると、多くの場合過小評価になります。3D設計の経済効果は、設計だけでなく解析、製造、品質管理など複数の工程に分散して現れるためです。
「設計時間を二割削減した」といっても、導入前の測定値がなければその効果を正しく示すことはできません。導入前の時点で、設計のリードタイム、変更対応にかかる日数、図面やモデルを探す時間、部品の再利用率、試作の回数、金型の修正回数、設計に起因する不具合の件数などを、最低限測定しておくことが望ましいといえます。
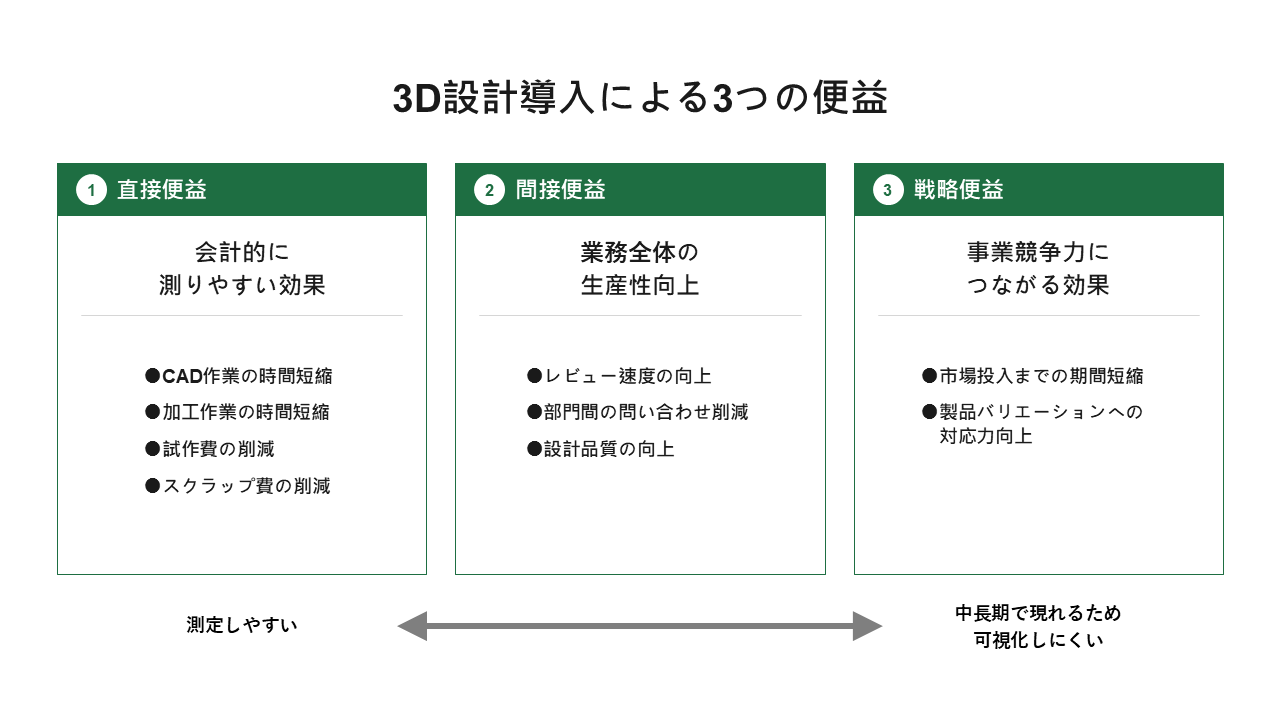
便益は段階に分けて考えると管理しやすくなります。
- 直接便益:CAD・加工作業の時間短縮、試作費やスクラップ費の削減など、会計的に測りやすい効果
- 間接便益:レビュー速度の向上、部門間の問い合わせ削減、設計品質の向上など
- 戦略便益:市場投入までの期間短縮、製品バリエーションへの対応力など
投資計画では、直接便益だけで投資の大半を説明できるようにしておき、戦略便益を過大に金額換算しない方が堅実な計画になります。
CADベンダーが公開する導入事例には、大きな成果が報告されていることがあります。ただし、これらの数値は組織の規模や導入前の成熟度、製品特性、測定範囲が異なるため、そのまま自社の予測値として流用するのは危険です。ベンダーの導入事例は「効果が生まれる方向性」と「実現の方法」を確認する参考情報として活用し、実際の効果率は自社のPoCで測定するのが確実です。
導入でつまずきやすいポイント
3D設計の導入は、CADを入れ替えるだけでは完結しません。データ移行、組織対応、人材育成まで含めた計画が必要です。
新しいCADへ移行する際に、過去のデータをすべて完全な履歴付きで変換しようとすると、多くの場合、費用対効果が見合いません。現在も設計中で頻繁に手を加えるデータ、再利用の可能性が高いデータ、保守のためだけに参照するデータ、法的な保存のためだけに残すデータ、というように分類し、優先度に応じて変換の方法を変えることが現実的です。このとき確認すべきは形状の変換率だけではなく、部品番号や材料、部品表、図面、外部参照といった付随する情報が正しく対応しているかどうかです。
大規模なCAD・PLM導入でよくある失敗が、既存の業務を一切変えずに新システムを業務側へ合わせ込む過剰なカスタマイズです。短期的には現場の抵抗を減らせますが、アップグレードのたびに改修が必要になり、標準機能が使えなくなり、長期的には誰も手を入れられない独自システムになってしまいます。
人材育成についても、操作方法の研修だけで終わらせる企業は失敗しやすい傾向があります。教育は段階を次のように分けて設計することが重要です。
- 操作技能:押し出しや拘束、アセンブリ、図面作成などの基本操作
- 設計の考え方:フィーチャー構造や参照方法、モデルの品質といった設計方法
- データガバナンス:命名規則、版管理、承認、部品表、権限といったルール
生産性の差は、操作技能よりも後の二つの段階で生まれます。全員を最高レベルの専門家にする必要はなく、CADの上級者やデータ管理の担当者、解析の専門家といった役割を分担し、一般設計者を支援する体制を作る方が効率的です。
導入は、現状診断とベースライン測定、代表製品でのPoC、テンプレートや命名規則などの設計標準化、部門への本格展開、CAE・CAMや基幹システムとの統合、デジタルスレッドやデジタルツイン・AIの活用という順で、段階的に進めるのが堅実です。
最初は小規模であっても、部品番号や版、承認状態といったデータ管理の原則はPoCの段階から取り入れておくことが望ましく、逆に初年度からすべてのシステムを一斉に統合する進め方は、技術的な課題と組織的な課題を同時に抱えることになるため、リスクが高くなります。
3D設計と検査結果を3D上で照合する3DWorks
3D設計を導入しても、検査結果が表計算ファイルなどに分かれていると、設計値との照合や不具合箇所の特定に手間がかかります。3DWorksでは測定値を取り込み、設計値との差や合否を3Dモデル上で表示できます。確認内容や修正履歴もモデルとともに残せるため、品質部門から設計部門へのフィードバックが明確になり、次の設計判断に活かしやすくなります。
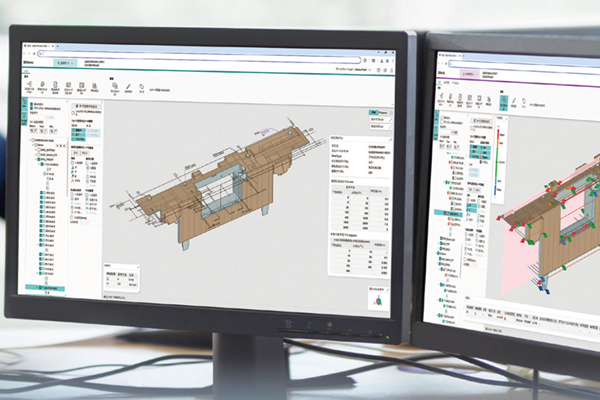
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
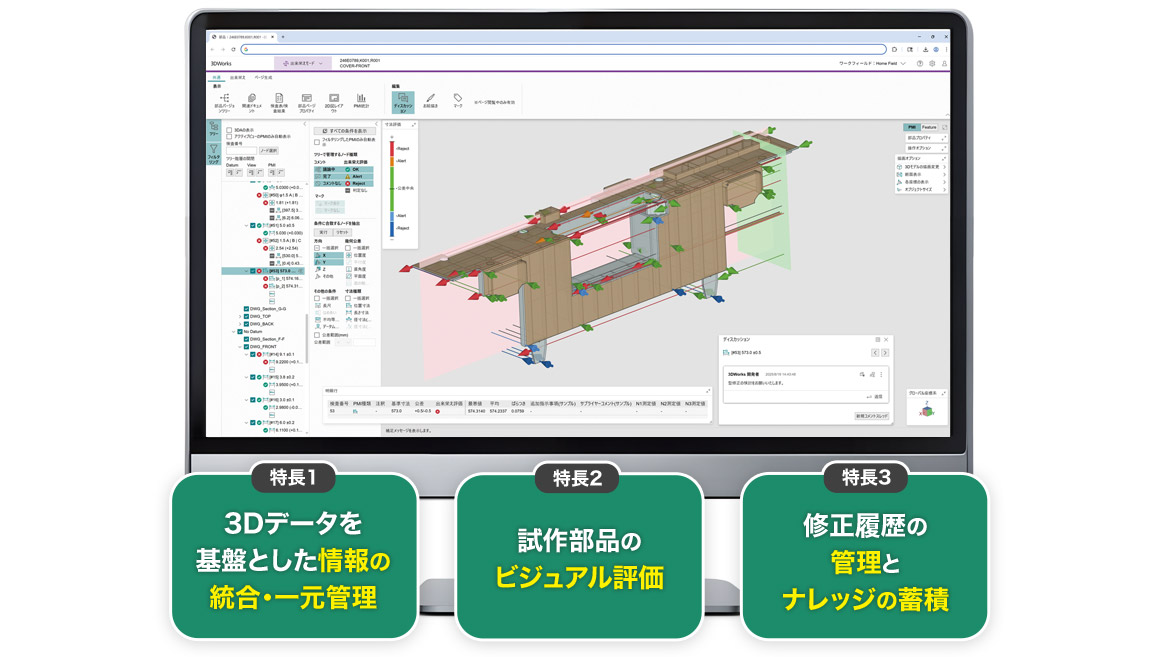
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社(富士フイルムビジネスイノベーション)自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。