

製造業のデジタル化を検討するなかで、「MBE」という言葉を目にする機会が増えています。MBEとは、設計から製造、検査、保守までの情報を3Dデータを軸につなぎ、製品開発や生産活動全体で活用する仕組みです。
この記事では、MBEの意味や関連用語との違い、導入で得られる効果、導入を進める際のロードマップまでをわかりやすく解説します。
MBE(Model-Based Enterprise)とは?
MBE(Model-Based Enterprise/モデルベースエンタープライズ)とは、製品や工程、設備、品質、サービスに関するモデルを、企業活動における正式な情報源として、設計から製造、検査、調達、保守までのライフサイクル全体で再利用する仕組みです。米国立標準技術研究所(NIST)*1の報告書では、MBEを、企業全体で共有される3D製品定義を基盤とし、構想から廃棄まで製品を迅速かつシームレス、低コストに展開するための統合・協働環境と説明しています。
MBEの中核となる考え方は、製品や工程のデータを一度だけ作成し、複数の部門やシステムがそのまま再利用することです。そのため対象となるのは設計部門だけではありません。生産技術、製造、品質保証、調達、サプライヤー、保守、経営管理まで幅広く関わります。
MBEでは、デジタルな3Dモデルが製品ライフサイクルの各活動における主な情報源になります。ただし、これはすべての情報を一つのCADファイルへ格納するという意味ではありません。実務上は、3D形状や製品製造情報(PMI)、材料、部品表、仕様書、解析結果、検査要求、変更履歴など、複数の関連付けられたデータの集合として管理されるのが一般的です。
日本では、JIS B 0060シリーズ*2が「デジタル製品技術文書情報(DTPD)」と「三次元製品情報付加モデル(3DA)」を規定しています。3DAは、3D形状に寸法や幾何公差などの製品特性を結び付けたものです。DTPDは、3DAに製造や解析、試験、品質、サービスなどの情報を関連付けた、より広い製品技術情報の体系を指します。
MBEの実践を量産試作工程で支える3DWorks
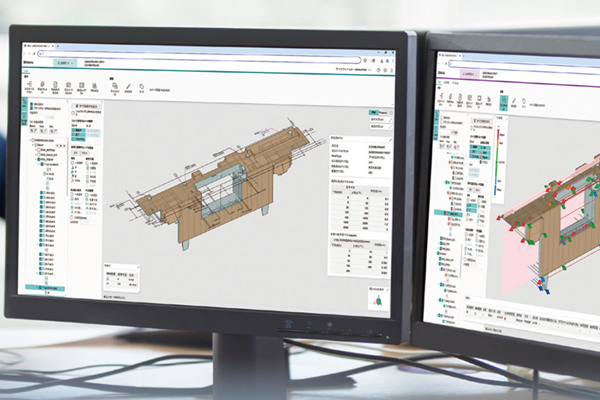
MBEでは、PMI付き3Dモデルを設計部門だけに閉じず、製造・品質やサプライヤーが業務で活用できる状態をつくることが重要です。3DWorksは、STEP AP242形式の3Dモデルを起点に、2D表示、検査表、測定結果、不具合対応履歴をクラウド上で扱います。MBEが対象とする幅広い業務のうち、量産試作工程における設計と製造のすり合わせを具体的に支援します。
MBEを理解するための関連用語
MBEの周辺には、似た言葉がいくつも存在します。混同しやすい用語を、以下の表にまとめました。
| 用語 | 意味 |
|---|---|
| MBE(Model-Based Enterprise/モデルベースエンタープライズ) | モデルを用いて企業の技術・事業プロセスを統合し、実行・管理する企業運営のあり方です。 |
| MBD(Model-Based Definition/モデルベース定義) | 製品を製造・検査するために必要な情報を、3Dモデル中心で定義する方法です。ソフトウェア開発分野の「Model-Based Development」とは異なる概念です。 |
| MBSE(Model-Based Systems Engineering/モデルベースシステムズエンジニアリング) | 要求や機能、物理構成、振る舞いをモデルで管理する手法です。 |
| PMI(Product Manufacturing Information/製品製造情報) | 寸法や幾何公差、表面性状、材料、工程注記などの製品・製造情報です。 |
| 3DA | 3D形状と製品特性をデジタルに結び付けた、日本独自の標準化用語です。 |
| デジタルスレッド | 要求から設計、製造、検査、運用までを追跡可能に結ぶ、連続的な情報の関係です。 |
| デジタルツイン | 現実の製品や設備を、設計情報と運用データを用いて表現するデジタルな対応物です。 |
MBDとMBEの境界は特に重要です。MBDは製品定義を作成し配布する方法であり、MBEはその定義を企業の後工程や関連部門が継続的に利用する運営のあり方を指します。設計者がPMI付きのCADを作成していても、製造部門が紙へ印刷し直し、品質部門が寸法を再入力しているなら、企業全体としてはまだMBEを実現できていません。
PMIには、人が目視するための線や記号を保持するグラフィカルPMIと、公差と対象形体の対応関係を機械可読な形式で保持するセマンティックPMIがあります。自動化されたCAM連携や検査計画の生成、AIによる意味検索を実現するには、セマンティックPMIの整備が欠かせません。
MBEの歴史的発展と関連規格の整備
MBEの発展は、3DCADや製品データ管理(PDM)/製品ライフサイクル管理(PLM)、データ交換規格、品質情報標準が段階的につながってきた歴史として理解できます。
3DCADの普及に伴い、一部の先進企業では、2D図面を主体としたやり方から、3Dモデルを正式な情報源とする方式への移行が進みました。設計・製造・検査間の情報伝達を迅速化できる一方、規格や長期保存、法的承認、下流システムへの対応が課題として指摘されてきました。
米国では、機械製図の標準規格であるASME Y14.41*3が、デジタル製品定義データの作成・改訂に関する要求を体系化しました。国防分野では、調達仕様として使われるMIL-STD-31000*4が、明確で完全、正確な技術データパッケージの要件を規定しています。国際的には、製図規格のISO 16792*5が、3Dモデル単独方式とモデル+2D図面方式の両方を対象としています。
日本では、JIS B 0060シリーズが2015年以降段階的に整備されてきました。寸法や公差、幾何公差、溶接、表面性状、DTPDの一般事項までが体系化され、従来の2D製図規格*6では扱いきれなかった3D固有の表現・管理事項が補われています。
MBEの成熟度を測る代表的な枠組みに、MBE Capability Indexがあります。米国国防総省(DoD)とNIST*7は、組織がMBEやスマートマニュファクチャリングへ移行する準備状況を評価するためのツールとして、この指標を整備してきました。公開された枠組みでは、2D図面中心をレベル0、注釈付き3Dモデルをレベル3、PLM管理下の注釈付きモデルをレベル4とし、自動生成された技術データパッケージや企業内外への自動展開をレベル5・6とする段階が示されています。
ただし、成熟度は導入したソフトウェアの種類数ではなく、各業務でどの情報が正式なものとされ、どの程度自動処理され、変更が追跡可能かによって判断すべきものです。CADの普及率とMBEの成熟度は、必ずしも同じ意味を持ちません。
MBEを支える技術とデータ標準
MBEの技術基盤は、単一の「MBEソフトウェア」ではなく、複数のモデルや標準、管理システム、変換・検証ツールから構成されます。基本原則は、各情報の意味や責任主体、版、構成、関連先を保ったまま、適切な形式で下流へ提供することです。
PLMは、単なるCADファイルの保管庫ではありません。製品構成や部品番号、版、変更履歴、承認、代替部品などを管理し、設計情報と製造・品質・サービス情報を結び付ける中核を担います。一方でCADは形状とPMIを作成するオーサリング環境、基幹業務システム(ERP)は原価や購買・在庫、製造実行システム(MES)は現場実行、品質マネジメントシステム(QMS)は品質プロセスを担当します。MBEでは、これらを無理に一つへ統合するのではなく、責任の分かれ目を明確にしたうえで識別子と関係を接続します。
STEPとAP242は、異なるCADやPLM、製造・品質システムの間で製品データを交換するための主要な中立規格です。ISO 10303-242*8は、自動車や航空宇宙をはじめとする幅広い機械製品、部品・組立・工具・材料、製品データ管理、長期保存を適用範囲に含んでいます。
AP242の重要性は、単なる形状交換にとどまらず、PMIや製品構成、属性、版などをモデルベースで伝達できる点にあります。従来の形状交換方式では、加工プログラム作成(CAM)や三次元測定機(CMM)に必要なPMIが図面側に残りやすく、下流での再入力が発生していました。AP242のセマンティックPMIをCADからCAM・CMMへ受け渡すことで、再モデリングや再入力を減らせる可能性があります。
JT*9は、大規模アセンブリの軽量可視化やデジタルモックアップ(DMU)、レビュー、サプライチェーンへの配布に適した形式です。フルCAD機能を必要とせず、軽量な形状とPMIを可視化・照会できるビューア用途を想定しています。
STEP AP242とJTは、互いに競合するだけの形式ではありません。AP242は意味情報の交換やアーカイブの中立表現に、JTは軽量可視化やDMU、社内外への配布に使い分けられます。重要なのは一種類の形式に統一することよりも、用途ごとの正本と派生物の位置付け、検証方法を明確にすることです。
QIF(Quality Information Framework)*10は、MBDを品質計画や測定資源、検査計画、測定結果、統計・品質分析へつなぐための情報モデルです。設計時のPMIを検査特性として再利用し、検査計画や結果を元の製品特性へ関連付けられる点に価値があります。
3D PDFやWebビューアは、CADを持たない利用者への配布や承認、作業指示に役立ちます。ただし、可視化用の派生物だけを正本にすると、意味情報の欠落や原本との不一致が起きやすくなります。派生物には、生成元やバージョン、生成日時、変換条件、検証結果、承認状態を持たせるべきです。
製品の寿命が数十年に及ぶ分野では、作成当時のCADやOS、ライセンス環境が将来も使える保証はありません。ネイティブデータだけでなく、AP242*8のような中立形式や表示表現、検証の記録をあわせて長期保存する仕組みが必要です。
MBE導入で変わる業務とワークフロー
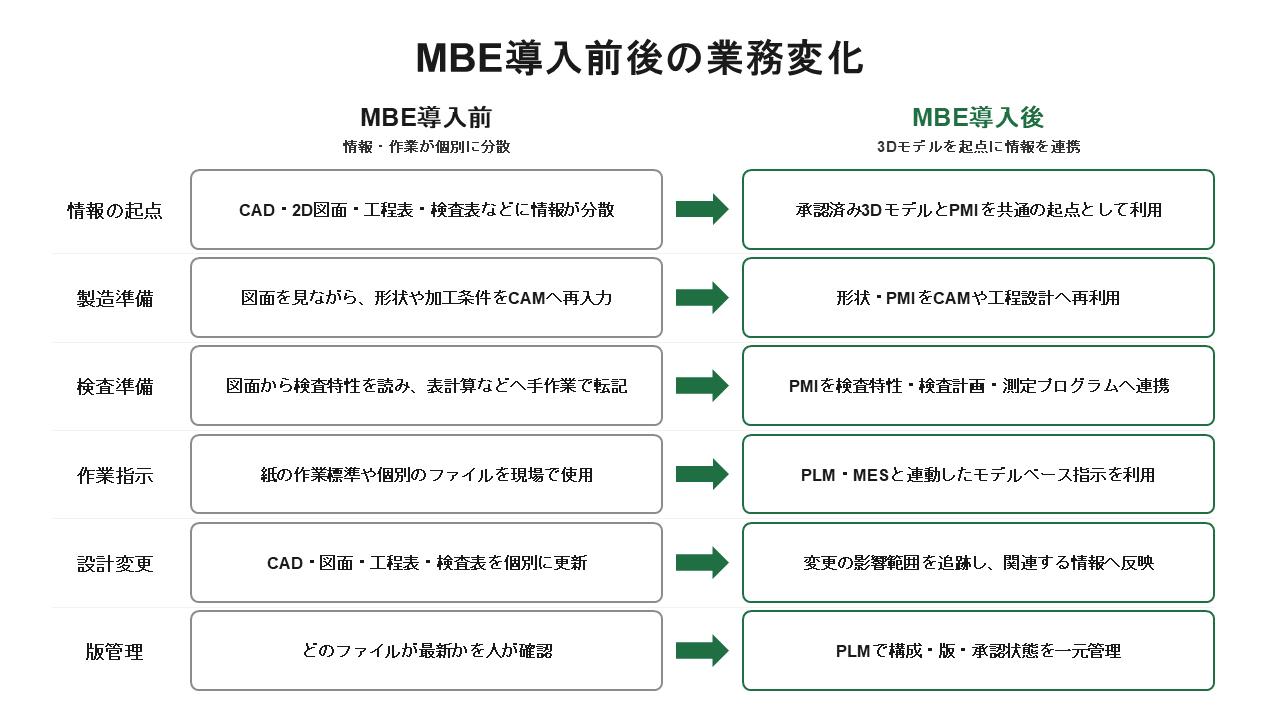
MBE導入前は、典型的な断絶がいくつも存在します。設計者がCADを作成し、そこから2D図面を作ります。生産技術は図面を読みながらCAMへ加工条件を入力し、品質部門は同じ図面から検査特性を表計算へ入力し、現場では紙の作業標準を使います。設計変更が起きるたびに、CAD、図面、工程表、検査表、作業指示が個別に更新され、どれが最新かを人が確認しなければなりません。
MBE化後は、設計で作成された形状やPMI、材料、要求との関係をPLMで構成・版管理したうえで、CAMや検査、作業指示、サプライヤーへ再利用します。設計変更は、影響を受ける加工工程や治具、測定プログラム、サービス資料まで追跡できます。
「何が製品を定義するか」を最初に社内規程で定める必要があります。代表的な方式は三つあります。
- モデル単独方式:3Dモデルと関連データが完全な製品定義であり、2D図面は原則として作りません
- モデル+簡易図面方式:形状と主要なPMIをモデルへ格納し、法定表示など一覧性が必要な情報だけを簡易図面へ残します
- ハイブリッド方式(移行期):モデルと詳細図面の両方を用意しますが、両者が矛盾した場合の優先順位を明示しておく必要があります
ハイブリッド方式は導入初期には現実的ですが、永続させると二重保守になります。部品分類ごとに「図面廃止可能」「簡易図面併用」「規制・顧客要求により図面必須」を区分し、期限を設けて移行を進めることが望まれます。
製造工程設計では、PMIを加工フィーチャーや基準、仕上げ要求と関連付けます。ただし、設計PMIからNCプログラムが自動で完全に生成されるとは限りません。加工順序や機械能力、治具、工具、切削条件は製造側の知識であるため、設計モデルを直接利用しつつ、製造モデルや工程モデルを管理し、その派生関係を明示する必要があります。
品質保証では、設計特性を検査特性として再利用し、どの測定結果がどのPMI要求に対応するかを追跡します。QIFを使えば、MBDや検査資源、検査計画、測定結果を標準化した形で関連付けられます。NISTの実証*11では、STEP AP242のセマンティックPMIを用いたCMM工程で、図面を用いる方式に比べてサイクルタイムが短縮しました。
作業指示では、モデルを回転・拡大できるだけでは不十分です。作業順序や対象部品、工具、締付トルク、安全注意、検査点、変更点を、現場の端末に合わせて提示することが求められます。モデルベースの作業指示は、PLMやMESの工程・部品・版と連動させ、作業者が旧版を利用できない仕組みにすべきです。
サプライヤー連携では、相手の能力差を前提にする必要があります。大手サプライヤーはネイティブCADやAP242を利用できても、中小企業では軽量ビューアと簡易図面が必要な場合があります。供給先ごとに異なる技術データパッケージを人手で作るのではなく、同一の承認済み製品定義から、契約や能力に応じてAP242やJT、3D PDF、QIF、補助図面を自動生成する仕組みが望まれます。
多くの中小サプライヤーが、受け取った形状モデルを再モデリングしたり、PMIを手作業で追加したりしているという調査もあります*11。同調査では、単純な部品でもCAMモデルへのPMI追加に2~4時間、CMMモデルへの追加に4~8時間を要し、複雑な部品では数週間かかる可能性があると報告されています。
組織設計では、MBEをCAD管理者だけに任せてはいけません。推進体制には、次のような関係者を含める必要があります。
- 経営スポンサーと製品定義責任者
- 設計・生産技術・製造・品質・調達などの関連部門
- IT・法務・情報セキュリティーなどの管理部門
- 主要サプライヤー
経営スポンサーは部門間の優先順位と投資を決定し、製品定義責任者は何を正本とし、どの規格・PMIを必須とするかを決めます。
ガバナンスの中心は、何が正本かを情報項目ごとに明示することです。「PLMが唯一の正本です」という抽象的な宣言だけでは足りません。部品番号の正本はPLM、在庫や標準原価はERP、3D形状とPMIは承認済みCADデータ、検査実績はQMS、設備実績はMESというように、項目ごとの責任を明示する必要があります。リリース状態も、作業中、レビュー中、承認済み、製造使用可能、廃止などを区別し、承認済みモデルから生成された派生物にも、生成元の部品番号や版、生成日時、変換ソフトウェア、検証結果を持たせます。電子署名や監査ログによって、誰が何をどの版として承認したかを後から証明できるようにします。
モデル品質のチェックは、目視レビューだけでなく自動チェックを組み合わせます。壊れた形状や重複、単位の誤り、PMI不足、関連付けのない注記、矛盾した公差などが主な確認対象です。人の目視だけではすべての問題を検出できないため、ルールベースの検証と原本・派生物の比較が必要になります。
MBE導入のロードマップと投資目安
MBEへの移行は、全社のシステムを一度に置き換える方式よりも、価値が明確なユースケースから始め、範囲を段階的に広げる方式が現実的です。最初の目標を「図面ゼロ」にすると、現場が必要とする情報提示や検証が後回しになりやすいため、「特定の再入力や待ち時間、品質問題をモデルの再利用で解消する」という形で目標を定めます。
最初の診断・構想策定の段階では、現行業務や図面・モデルの利用状況、システム、サプライヤー能力を把握し、対象となるユースケースと概算の事業性を整理します。次のパイロット段階では、一つの部品群・一つの下流用途でMBD作成からCAMまたはCMMまでを実証し、企業としてのMBD標準の初版やテンプレートを整えます。
パイロットの成果を踏まえて部門展開の段階に進み、複数部門へ対象を広げます。その後、複数工場や主要サプライヤーを含む拠点・サプライチェーン展開の段階を経て、最終的に設計から保守までを接続する全社MBEの段階に至ります。
対象ユースケースの選び方では、頻度や工数、品質への影響、標準化のしやすさを評価します。板金・機械加工部品のPMI再利用や検査計画生成、設計変更の差分通知などが、最初の候補として適しています。逆に、規制が複雑で例外の多い製品を最初のパイロットに選ぶと、技術実証よりも例外処理に時間を取られやすくなります。
投資の内訳は、ソフトウェアライセンスだけにとどまりません。業務分析や標準化、CAD・PLMの設定、データ移行、変換・検証、教育、サプライヤー支援、セキュリティー、運用保守まで含めて計画する必要があります。既存のPLMが形骸化している場合は、ライセンス追加よりも、部品番号や版、構成、変更プロセスの再設計に費用がかかることもあります。
KPIは、先行指標と結果指標に分けて設計します。先行指標には、モデル中心のリリース比率やPMIの完全性、交換検証の合格率などがあります。結果指標には、再入力時間や設計照会件数、不適合件数、開発リードタイムなどが含まれます。
ROI(投資利益率)は、MBE導入によって得られる年間便益を年間費用で割って算出する指標です。年間便益には、削減された工数や手戻り・不良の削減、開発短縮による利益などを、年間費用には、ライセンスや運用、教育、検証などを含めて比較します。ただし、開発期間の短縮が実際に売上前倒しへつながるかどうかは個別に確認し、不良削減の効果をほかの品質改善活動と重複計上しないよう注意が必要です。単年度のROIだけでなく、投資額を何年で回収できるかという投資回収期間もあわせて確認すると、経営層への説明がしやすくなります。
最も重要なのは、KPIを部門単位で孤立させないことです。設計部門の入力工数が増えても、生産技術や品質、サプライヤーの工数がそれ以上に減れば、全体としては合理的な投資といえます。逆に、図面の枚数だけを減らし、現場からの問い合わせが増えてしまった場合は、成功とはいえません。
導入を進めるうえでは、MBEを製品ライフサイクル横断の業務変革として経営計画に位置付けることが基本になります。現状工数や不良を導入前に計測し、正本と派生物の優先順位を明文化したうえで、代表的で難しいモデルを使ってシステム間の連携を検証します。設計から品質、調達、IT、サプライヤーまでを巻き込んで標準を策定することが、継続的な改善につながります。
MBEにおける検査・修正情報の再利用を支える3DWorks
MBEの現場展開では、承認済みの3Dモデルを後工程へ渡しても、測定結果や修正判断が個別ファイルに分散すると、モデルを起点とした活用が途切れます。3DWorksでは、PMI付き3Dモデルから2D表示やExcel検査表を生成し、検査結果、不具合対応、コメントを履歴として蓄積できます。設計変更はCADで行い、確定データを再登録する運用により、量産試作工程の情報共有とナレッジ活用を支えます。
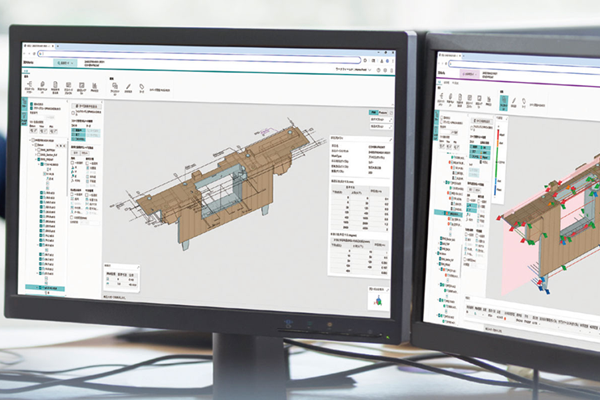
3DWorksは、PMI(製品製造情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という3つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
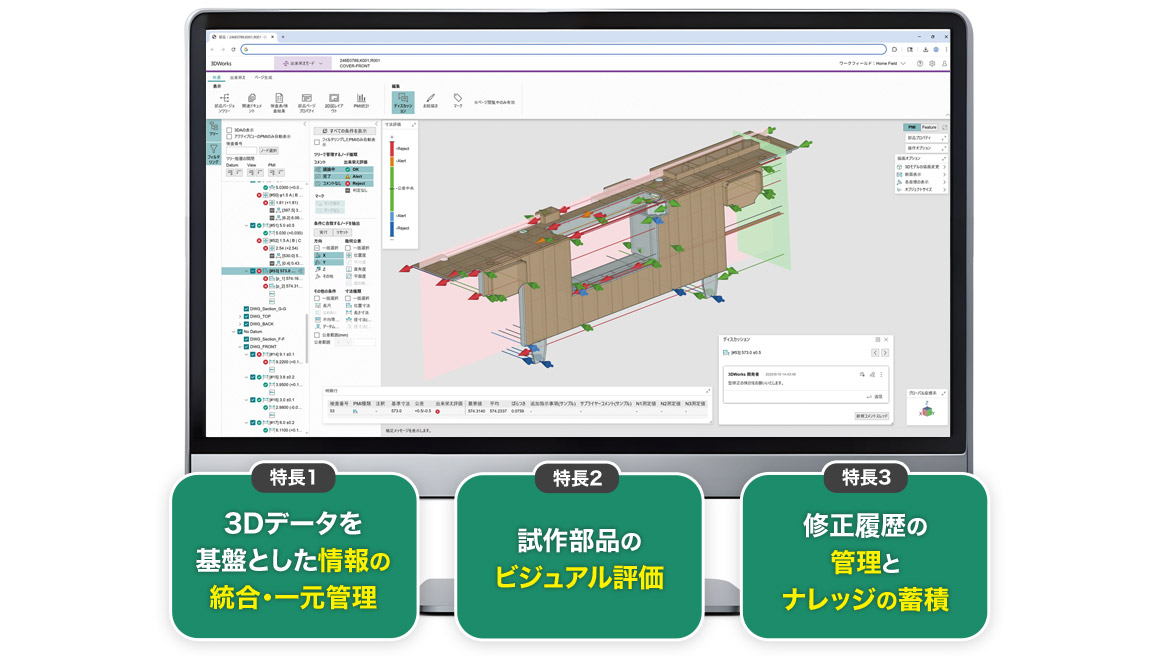
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を比較し、金型トライ前後の変化を確認できます。同じ3Dデータ上でコメントを残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、設計と製造のすり合わせで得られた判断やノウハウを技術資産として蓄積できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4カ月短縮しました。
検索条件を変えていただき、もう一度お試しください。
検索条件を変えていただき、もう一度お試しください。