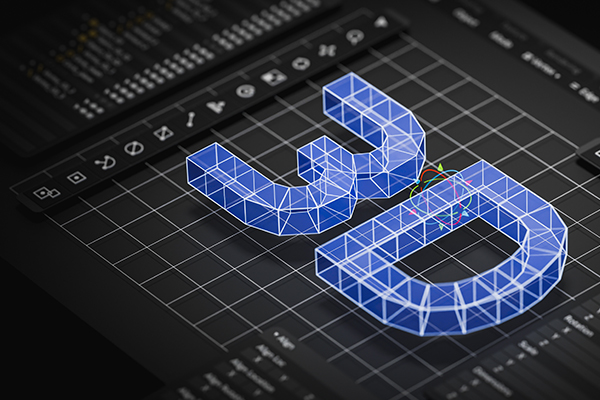


製造業のデジタル化を進めるなかで、「3D正」という考え方が注目されています。3D正では、3Dモデルを製品情報の基準として位置づけ、設計から製造、検査、保守まで各工程で一貫して活用します。これにより、工程ごとに情報を作り直す手間を減らし、製品情報の連携や変更管理を効率化できます。
この記事では、3D正の基本的な考え方や歴史的背景、ハードウェア・ソフトウェア・データ・業務プロセスなどの技術要素について解説します。さらに、工程別の活用方法、導入効果と課題、導入の進め方、CAD・MBDプラットフォームの選び方、レベル1〜6の成熟度モデルまで紹介します。
3D正とは
3D正とは、3Dモデルとそこにひも付く製品製造情報を、設計・製造・検査・保守までを動かす「正本(せいほん)」として運用する考え方です。従来の2D設計では、3DCADを設計検討に使っていても、最終的な寸法や公差、加工・検査要求を確定する正本は2D図面でした。3D正では、その役割を3Dモデル側に移していきます。
ただし、3D正は一つのJIS規格で厳密に定義された単独の標準用語ではなく、日本の製造業で使われている運用概念です。JIS B 0060シリーズ*1が直接規定しているのは「3DA」と「DTPD(デジタル製品技術文書情報)」という中心概念であり、3D正はこれらを軸にした業務全体の呼び方といえます。
また、一つのCADファイルに全情報を詰め込むという意味でもありません。3DAを中心に、製造・解析・試験・品質・サービスなどのデータを構成管理された体系として関連付けることが実務上の3D正です。
欧米では近い概念として「MBD(Model-Based Definition / モデルベース定義)」が使われ、これをさらに全社へ拡張した概念が「MBE(Model-Based Enterprise / モデルベースエンタープライズ)」*2です。設計部門だけでなく、調達・製造・品質・サービスでも同じ製品定義を直接利用することで、3D正はMBDへの移行を指す場合もあれば、より広くMBEを実現する日本的な業務改革として使われる場合もあります。
3D正を製造・検査の情報共有へつなげる3DWorks
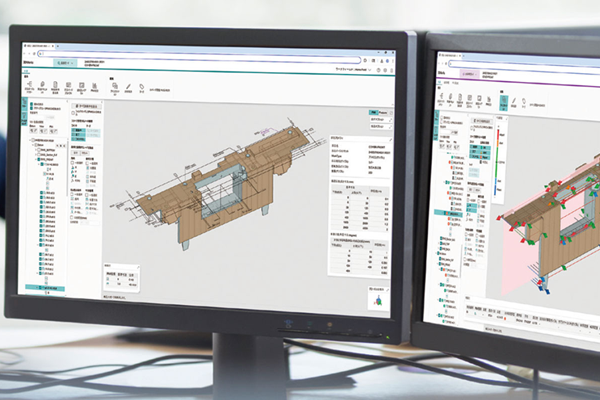
3D正を機能させるには、3Dモデルを正本と定めるだけでなく、そこに含まれる設計要求を製造・検査でも同じ意味のまま参照できる状態が必要です。下流工程で図面や検査資料を作り直す運用が残ると、転記ミスや改訂漏れが起こりかねません。3DWorksは、PMI(製品製造情報)付き3Dモデルを起点に、設計・製造・検査で同じ3Dモデルを参照できる環境を提供し、情報の転記や認識のずれを防ぎます。
3D正の歴史的背景
3D正は、CADが2Dから3Dへ進化した歴史だけでは説明できません。重要なのは、3DCADを設計の補助モデルから正式な製品定義へ昇格させる標準化が進んだ点です。
デジタル製品定義に関する標準化は、2003年にASME Y14.41*3の初版が発行され、その後2006年にISO 16792*4の初版として国際規格化されました。ASME Y14.41は2026年版が現行です*5。ISO 16792は2021年発行の第3版*6が現行ですが、改訂作業が進められています。3D正・MBDは真新しい技術ではなく、2000年代から段階的に整備が進められてきた領域です。
日本では自動車業界が早くから3D図面の標準化を進めてきました。JAMA/JAPIA*7は2004年度から2008年度にかけて3D図面標準化WGでCAD機能検証を行い、2008年に「3D図と2D図の組み合わせ図面ガイドライン」、2009年に「3D単独図ガイドライン」を公開しました。その後、JIS開発委員会での原案作成が進められました。2015年にはJIS B 0060-1「総則」と同-2「用語」*1が制定され、2017年に3DAの設計モデル表現・寸法公差、2020年に幾何公差・溶接・表面性状、2021年に非表示要求事項とDTPD一般事項、2022年に組立3DAへと規格体系が拡張されました。
CADの3D化と、製品定義を完全に3D正へ切り替えることの間には、依然として大きな壁があります。近年の業界活動でも、中小部品メーカーや商社を含めた3D図面流通上の課題調査*8や、3DAから機械可読な情報を加工機へ流す検証*8が続けられており、サプライチェーン全体の機械可読化はいまも進行中のテーマです。
- *3 ASME「Y14.41 - Digital Product Definition Data Practices」
- *4 ISO「ISO 16792:2006 Technical product documentation — Digital product definition data practices」
- *5 ASME「Digital Tolerance」
- *6 ISO「ISO 16792:2021 Technical product documentation — Digital product definition data practices」
- *7 日本自動車工業会「デジタルエンジニアリングに関する標準化活動」
3D正を支える技術要素
3D正を単なるCAD導入プロジェクトと考えると、対応範囲が不足しがちです。実装対象は、ハードウェア・ソフトウェア・データ・業務プロセスの4層に分けて考える必要があります。
大規模アセンブリを扱うエンジニアリングワークステーションでは、CPUだけでなくGPUやメモリ容量、ストレージの入出力速度、ネットワーク帯域が実務上の制約になります。3D正を製造まで広げると、CNC工作機械や三次元測定機、非接触スキャナ、現場用タブレットまで対象が広がります。品質工程では3Dモデルを持っているだけでは不十分で、測定設備のプローブが実際に測定対象へアクセスできるかといった物理的な条件まで考慮しなければ、完全な自動化は実現しません。
3D正のソフトウェア面の中心はMBD・3DA対応の3DCADで、寸法や幾何公差、データム、表面性状などを定義する機能を持ちます。しかし3D正はCADだけでは完結しません。承認・版管理・構成管理を行うPLM(製品ライフサイクル管理)・PDM、製造へ情報を流すCAM、検査計画を作る品質ソフト、工程計画や生産管理システム、3D作業指示、異種CAD間の変換・検証ツールなどが必要になります。
とりわけPLM・PDMは「どのモデルが正か」を保証する中核です。3Dモデルをファイルサーバに置いただけでは、最新版・承認済み版・派生版・仕掛版が混在し、正とすべきデータが複数存在する状態になりかねません。リリース状態や部品番号、改訂履歴、部品構成、適用機種の範囲などを構成管理することが欠かせません。
データ層では、形状(3Dソリッド・サーフェス)、PMI(製品製造情報。寸法や幾何公差、表面要求などの製品製造に関する情報)、属性(材料や質量、処理、部品分類など)、構成(部品構成やアセンブリ構造)、履歴(版・承認者・変更理由)を分けて考えることが重要です。どこまでをCADファイル自体に持たせ、どこからをPLMなど関連システムに持たせるかは、企業のシステム構成によって異なります。
ここで重要になるのが「セマンティックPMI(意味情報を持ったPMI)」です。画面上で人が読める図形的な注記だけでは、ソフトウェアによる自動処理には使えない場合があります。公差と対象形体との関係、基準となるデータム体系などが構造化されたデータとして関連付けられていて初めて、ソフトウェアが自動処理できます。
中立形式としては、異種システム間でPMIを保持したまま交換する「STEP AP242(3DCADモデルにPMIを持たせて受け渡すための国際標準データ形式)」*9や、大規模製品の軽量な3D表示・共有に使われる「JT」*10、検査計画から測定結果までをつなぐ品質分野の情報フレームワーク「QIF」*11などが利用されます。
ただし、ある形式にデータを出力できたことと、受け側で同じ意味を完全に再現できたことは同義ではないため、変換後の幾何形状やPMI、属性を検証する工程が重要です。なお、3Dで閲覧できる形式として広く使われる3D PDFは配布・閲覧には有効ですが、必ずしも完全な機械可読データ交換形式ではなく、中心とするデータとして扱うべきではありません。
プロセス層では、誰が、いつ、どの状態でモデルをリリースし、どの派生データを生成し、受け取った部門が何を正として解釈するかを定義します。
最低限、3DA作成ルール、レビュー・承認、版管理、設計変更、派生形式の生成、変換検証、外部提供、長期保存の手順が必要です。業界の標準化活動が3D図面のルールを共通化してきたのも、取引先との間で書き方・読み方をそろえ、正確な情報伝達を可能にするためです。
工程別に見る3D正の活用方法
3D正の価値は、設計から後工程まで同じ情報を活用できる点にあります。製造や検査などで設計情報を直接利用できれば、データの再入力や変換にかかる手間を減らし、業務全体の効率化につなげられます。
従来は「3Dモデルを作る→2D図面へ投影する→2D側で寸法や注記を入れる」という三段階の作業がありました。この場合、形状変更後に図面更新を忘れる、3Dと2Dの寸法が食い違う、といった問題が生じます。
3D正では製品要求をモデルへ直接関連付けることで、こうした二重定義を減らせます。また、設計モデルが下流で使われる前提になると、干渉確認や組立性検討、構造解析などを設計段階へ前倒しする「フロントローディング」が強化され、後から製造できないことがわかる問題を早期に発見しやすくなります。
3DモデルをCAMや積層造形へ直接渡すことで、試作用の図面を作り直す作業を減らせます。ただし、形状だけを直接加工できることと、完成部品の品質要求まで自動的に伝達できることは別問題です。
特に精密部品では、公差や基準、表面性状といった加工・検査上必要な情報を維持しなければなりません。またPLMによる版・承認管理がなければ、逆に「どの3Dファイルが最新か分からない」状態になりやすいため、3D正はCAD施策であると同時に構成管理施策でもあります。
3DAに含まれる情報は、CAMや治工具設計、工程設計、作業指示に再利用できます。例えば、ダイキャスト部材の切削加工を対象に、3D図面から機械可読な情報を加工機へ流し込み、工程設計工数を削減する検証なども行われています(※参照8)。3D正の次段階が「図面レス」だけでなく「機械可読・自動処理」であることを示す例です。現場では、軽量3Dデータを使った工程検討や電子作業指示も重要な役割を果たします。
従来の検査計画では、検査技術者が2D図面から幾何公差を読み取り、測定機のソフトへ再入力していました。この転記には工数だけでなく、解釈ミスのリスクも伴います。セマンティックPMIを活用すると、3Dモデルに付与された寸法や公差などの情報を検査工程へ直接引き継ぐことができます。検査条件と組み合わせることで、測定プログラムの作成を自動化し、従来は手作業で行っていた情報の読み取りや入力、設定作業を削減できます。そのため、検査準備の効率化や入力ミスの防止、設計変更への追随性向上といった効果が期待できます。
品質データをモデルの特性にひも付ければ、単なる合否判定にとどまらず、どの設計特性がどの測定結果に対応するかを追跡できます。測定結果を設計・製造へフィードバックし、デジタルスレッド(製品ライフサイクルを通じたデータのつながりとトレーサビリティ)*12を閉じる「クローズドループ品質」の考え方も広がっています。
保守員には設計用CADをそのまま渡すのではなく、構成情報と結び付いた軽量3Dや分解手順、部品番号などへ変換して利用します。サービス段階で必要なのは設計時点の最新モデルではなく、その実機がどの構成で製造・改修されているかに対応するモデルです。したがって3D正を保守まで広げる場合、設計時点・製造計画時点・実際に製造された状態・実際に保守された状態といった、構成の対応関係を管理することが重要になります。
期待できる導入効果
3D正の導入効果は、コスト・時間・品質・柔軟性の4方向で整理できます。ただし「3D正にすれば自動的に何%削減できる」という普遍的な数値は存在しません。効果は、現在どれだけ2D図面を作っているか、転記が何回あるか、部品の複雑性、CAD・CAM・測定機の相互運用性などによって変動します。
コスト面では、2D図面の作成・更新・検図工数の削減に加え、CADから他システムへの再入力工数の削減、転記ミスや古い版の参照による手戻り・廃棄・再加工の削減が主な効果です。一方で、MBD対応CAD機能やPLM、変換・検証ツール、教育、サプライヤー支援などの初期費用は増えるため、作図時間だけでなく下流工程を含む総工数と品質コストで投資判断をする必要があります。
時間効果は、フロントローディングから生まれる部分が大きく、製造・品質・調達が設計段階から3Dデータを参照できれば、設計完了後に問題を見つけるのではなく並行して検証できます。
品質効果では、設計者が定義したPMIを下流がそのまま読めることで転記・解釈ミスを減らせますが、元のPMIが誤っていればそれを高速に伝播させることにもなるため、従来の図面検図に相当する検証プロセスが不可欠です。
柔軟性の面では、同一の権威ある製品定義から用途別の派生データを生成できることが利点で、サプライヤーにはSTEP AP242、現場には軽量3D、検査にはQIFといった形で目的に応じて配布できます。
導入における課題と対策
3D正には大きな可能性がある一方、失敗すると「2Dも3Dも両方維持することになり、むしろ工数が増えた」という状態になりかねません。
技術面での最大の課題は相互運用性です。ネイティブCAD内で正しくセマンティックPMIが定義されていても、中立形式へ変換して別のシステムへ取り込んだ際、幾何情報は一致していてもPMIの意味付けや表示状態の一部が失われる可能性があります。「見た目が同じ」ことと「意味が同じ」ことは別であり、人が読める見やすさと、ソフトウェアが処理できる機械可読性の両方を検証する必要があります。
従来の2D図面では検図の文化が成熟していましたが、3D正では、寸法や公差が不足していないか、PMIが適切な形体に関連付けられているか、属性値に不整合がないかといった欠陥をリリース前に検出する新たな検証プロセスを設計しなければなりません。
また、数十年分の2D図面をすべて3DA化しようとすると、変換費用が効果を上回る可能性があるため、変更頻度や再利用回数、製品寿命などをもとに優先順位を付ける必要があります。CADのバージョンアップやデータ形式の陳腐化に備え、長期保存の設計も欠かせません。
組織面での最大の課題は、何を正とするかという権限の問題です。3Dモデルと2D図面の両方に製品要求が書かれていると、不一致が生じたときにどちらを優先するかが問題になります。したがって「3Dが正です」と宣言するだけでは不十分で、契約や設計規程、品質規程に情報の優先順位を明記する必要があります。
移行期には、3D単独運用ではなく3D+簡略2Dを併用する方が合理的な場合も多く、2Dを短期間で廃止することは3D正の必須条件ではありません。避けるべきなのは、3Dを正式に作った後で従来どおり完全な2D図面も作り続ける二重維持です。これでは設計負荷が増えるうえ、どちらが正かという問題も解決しません。
また、例えば大手企業が最新のCADを導入していても、取引先の中小サプライヤーが同じ環境を持っているとは限りません。取引先に特定のCADの導入を求めるだけでは現実的でない場合があるため、中立形式やビューアの組み合わせと、取引先の対応度に応じて情報パッケージを分ける工夫が必要です。
CAD・3DAの知的財産管理も論点です。不正競争防止法上の営業秘密として保護されるには、秘密管理性・有用性・非公知性の三要件*13を満たす必要があり、高度な3Dモデルには製造ノウハウにつながる情報が集積しやすいため、アクセス管理を怠ると営業秘密管理上の問題が生じ得ます。サプライヤーへどこまでCADデータを渡すか、契約終了後に削除するかといった契約条件も明確にする必要があります。海外拠点や海外サプライヤーへ電子的にデータを提供する場合は、安全保障貿易管理上の確認*14が必要になることもあります。
3D正が情報集中を進めるほど、一つの侵害で得られる価値も大きくなります。従来は形状データだけだったCADに対し、モデルベース定義では公差や材料、製造要求、サプライヤー情報などが統合されるため、アクセス制御や多要素認証、最小権限、外部共有制御、暗号化、監査ログといった対策をデータ設計と同時に検討すべきです。
人材面では、3DCAD操作だけを教えても不十分です。幾何公差の理解、セマンティックPMI、3DA表現、PLMでの構成管理、下流システムでの利用方法まで教育対象になります。3D正は熟練者が不要になる施策ではなく、熟練者の暗黙知をモデルやルール、標準、自動チェックへ形式知化していく施策と捉えるほうが妥当です。
3D正導入の進め方
3D正の導入で避けるべきなのは、まず最新CADを全社導入し、後で用途を考えるという順序です。正しい出発点は、後工程のどの再入力・待ち時間・品質問題をなくしたいかを決めることです。ロボット革命・産業IoTイニシアティブ協議会*15が示す段階的なデータ活用の考え方でも、いきなり自動化を目指すのではなく、データの収集・蓄積、分析・予測、制御・最適化という3段階で成熟度を高めていく進め方が示されており、3D正の導入にも同じ発想を当てはめられます。
最初のステップは、2D・3Dの利用状況、同じ情報を何回入力しているか、転記回数や手戻りを可視化することです。設計で寸法を入力し、図面で再入力し、工程表で再入力し、検査機器で再入力しているなら、3D正のROIの源泉は作図工数よりも大きい可能性があります。
この段階で基準値として測っておくべき指標には、設計リリースまでの時間、図面作成・検図時間、設計変更件数、図面・モデルの不整合件数、CAM準備工数、検査プログラム作成工数、初品検査時間、手戻り・スクラップ率、サプライヤー照会件数などがあります。導入後に同じ指標を再測定しなければ、3D正が本当に経営成果を出したのかを説明できません。
先に紹介した段階的なデータ活用の考え方に当てはめると、この現状調査の段階は「レベル1:データの収集・蓄積」にあたります。3Dモデルや作業実績、転記回数といったデータをまず収集・可視化できる状態を作ることが出発点です。
次に、どのデータを正とし、どれを派生物として扱うかという「権威階層」を定義します。例えば「ネイティブCAD+PLM上の構成が正」「中立形式は承認済み派生物」「3D PDFは閲覧用」「2D図面は一部取引先向けの参考または補完」といったルールです。実際の優先順位は企業の契約やプロセスによって異なりますが、順位そのものを未定義のままにしないことが重要です。
権威階層を定めたら、企業内の3DA作成標準を策定します。どのPMIを必須とするか、保存ビューをどう構成するか、全般公差をどう表すか、材質や処理をCAD属性とPLMのどちらに持たせるか、名称・属性値のコード体系はどうするかといった、現場で実際に使える実装標準を作る必要があります。JIS規格をそのまま読ませるだけでは現場ルールにはならないため、業界団体のガイドラインなどを参考にしながら自社実装へ落とし込みます。
蓄積したデータをもとに、どの工程で転記や手戻りが多く発生しているかを分析し、優先すべきユースケースを絞り込む段階でもあります。段階的なデータ活用の考え方でいう「レベル2:データによる分析・予測」に近い位置づけです。
標準ができたら、代表部品を選んでPoC(実証実験)を行います。単純すぎる部品を選ぶと成功して当然になるため、複数のGD&T(幾何公差方式)や表面性状、加工工程、測定要求を持ち、現在の業務で再入力が発生している部品を選ぶことが重要です。
ここで注意したいのは、「CADでモデルを作れた」ことをPoCの成功条件にしないことです。成功条件は、CAMや検査機器など、狙った下流工程がそのモデルを実際に消費できたかどうかです。PMIの保持率、プログラムの自動生成率、人手での補正時間、変換エラー、処理時間まで測定し、下流での再利用が成立して初めてPoC成功とみなします。
下流接続が確認できたら、PLMへ統合し、承認済みモデルと派生ファイルを自動生成・管理する仕組みを整えます。その後、生産システムなど社内システムへの接続を進め、取引先との交換を試したうえで、最後に対象製品群全体へ展開します。二重保守を減らせると確認できた段階で、不要な2D図面を段階的に削減していきます。
サプライヤーとの連携では、大手が最新のCADを導入していても、取引先の中小サプライヤーが同じ環境を持っているとは限らない点に注意が必要です。取引先に特定のCADの導入を求めるだけでは現実的でない場合が多いため、中立形式やビューアの組み合わせと、取引先の対応度に応じて情報パッケージを分ける工夫が求められます。国内の業界団体*8でも、中小部品メーカーや商社を含めた3D図面流通上の課題調査が継続的に行われており、サプライチェーン全体の対応度を見ながら展開範囲を広げていくことが実務上のポイントです。
最終段階では、品質検査や製造実績のデータを設計特性へフィードバックし、デジタルスレッドを閉じる「品質実績の閉ループ化」を目指します。これは、分析結果に基づいて工程そのものを制御・最適化する「レベル3」に相当する段階であり、3D正の導入が「図面の電子化」から「データに基づく継続的な改善サイクル」へ進化したことを意味します。
CAD・MBDプラットフォームの選び方
CADやMBD関連プラットフォームは複数のベンダーから提供されており、それぞれ得意分野が異なります。大規模で複雑な製品を扱い、設計から製造・品質まで同一環境で完結させたい企業に適した製品もあれば、既存のPLM環境を軸に段階的に3D化を進めたい企業向けの製品、中堅製造業がSTEPや3D PDFを使って段階的に3D図面化する用途に適した製品もあります。
どの製品が一番優れているかを一般論で決めることはできません。ネイティブCADのMBD完成度、PLM、CAM、測定機、取引先のCAD構成、必要な標準、既存資産によって最適解は変わります。そのため、ツール選定ではベンダーのデモ用サンプルではなく、自社の実部品を使って検証することが重要です。
ネイティブCADで作成した3DAを中立形式へ変換し、実際のCAMや測定機へ取り込み、PMIの保持率やプログラムの自動生成率、人手での補正時間、変換エラー、処理時間まで測定したうえで判断することをおすすめします。
異種CAD間のデータ変換やPMI検証、モデル比較を専門に扱うツールも複数登場しており、マルチCAD環境でのデータ品質・流通を支える役割を担っています。品質・検査自動化を重視する場合は、こうした変換・検証ツールと自社の測定機・品質管理システムとの接続範囲を、PoCの段階で確認しておくことが欠かせません。
3D正の成熟度モデル
3D正は、3Dモデルの利用範囲や情報の信頼性、製造・品質などの後工程でどこまでデータを再利用できているかによって成熟度が変わります。自社の現在地を把握する際には、米国のNational Security Enterprise(NSE)が公開している「MBE Maturity Index」(※参照16)の考え方が参考になります。この指標では本来L0〜L6の7段階が設定されていますが、ここでは2D図面だけを使用するL0を導入前の状態として扱い、3D活用が始まるL1以降をレベル1〜6として整理します。
- レベル0:2D図面を中心に管理する(部門ごとに情報が分断されている)
- レベル1:3Dモデルを作成する(製品定義の中心は2D図面)
- レベル2:検証された3Dモデルを活用する(図面や派生データの基準として利用)
- レベル3:PMIを含むMBDを構築する(3Dモデルに製品定義情報を集約)
- レベル4:承認されたMBDを正本として管理する(信頼できる製品情報として運用)
- レベル5:設計・製造・品質でMBDを共通利用する(工程間で製品情報を直接連携)
- レベル6:取引先まで含めてモデルベース化する(サプライチェーン全体で製品情報を共有・活用)
3DCADでモデルを作成し、そこから2D図面やSTEPデータなどを生成している段階です。設計には3Dモデルを利用していますが、正式な製品情報は2D図面を中心に管理されます。3Dモデルと図面の管理も十分には連携しておらず、後工程では図面を見ながら必要な情報を入力する作業が残ります。
3Dモデルの品質や内容を確認したうえで、2D図面や各種派生データを作成する段階です。レベル1よりも3Dモデルの信頼性が高まり、設計情報の一貫性を保ちやすくなります。一方、製品情報の管理は引き続き図面中心であり、3Dモデルを製造や品質管理が直接利用する範囲は限定されます。
3Dモデルに寸法、公差、注記などのPMIを付与し、製品定義に必要な情報を3D上に集約する段階です。特に、コンピューターが意味を解釈できるセマンティックPMIを活用することで、後工程でのデータ利用が進めやすくなります。モデルや関連データも部品を中心として管理され、MBD(Model-Based Definition)の基盤が整いますが、原典ではこの段階でも2D図面が承認対象です。3Dモデルを正本として承認するのは次のレベル4です。
3DモデルとPMIを含むMBDについて、検証や認証、承認の仕組みが整い、正式な製品情報として利用できる段階です。製品定義の正本が明確になるため、設計変更や版管理も3Dモデルを中心に進められます。製造や品質管理などの後工程でも、信頼できるMBDを参照して業務を進められるようになります。
信頼できるMBDを設計部門だけで管理するのではなく、製造や品質管理など企業内の各工程で共有・利用する段階です。CAMによる加工データ作成やデジタルな検査工程などにMBDの情報を活用し、工程間で同じ製品データを受け渡せるようになります。製品情報と工程情報も部品を中心につながり、企業内にデジタルスレッドが形成されていきます。
モデルベースの仕組みを企業内からサプライヤーや協力会社へ広げ、サプライチェーン全体で製品情報を利用する段階です。製造や計測の自動化が進み、信頼できる取引先ともデジタルな製品データを共有します。3Dモデルを中心とした情報連携が企業の境界を越えて広がり、MBE(Model-Based Enterprise)として高度に統合された状態となります。
この成熟度モデルでは、会社全体を一つのレベルだけで評価するのではなく、設計、製品データ管理、製造、品質、企業横断活動といった領域ごとに成熟度を確認します。例えば、設計ではレベル4まで進んでいても、製造でのデータ活用はレベル2、品質ではレベル3という状態も考えられます。原典でも、活動領域ごとに現在の状態と目標を評価する考え方が採用されています。
さらに現在地を評価する際には、ツールや技術を利用できる「Capability(能力)」、業務プロセスやルールが整っている「Readiness(準備度)」、実際に現場で利用されている「Adoption(活用度)」という三つの観点*16 17が用いられます。CADやPLMを導入した時点をゴールとせず、業務の仕組みに組み込み、現場で継続的に利用できる状態まで進めることが3D正の成熟度向上につながります。
3D正の再入力と二重管理を減らす3DWorks
3D正へ移行しても、検査表や確認用の2D資料を別途作成していると、3Dモデルとの不一致や二重管理が残ります。3DWorksは、CAD側でPMIを付与したSTEP AP242形式の3Dモデルから、2D表示やExcel形式の検査表を生成します。確定した設計情報を基に資料を展開できるため、再入力を減らし、製造・検査側が同じ設計要求を参照しやすくなります。
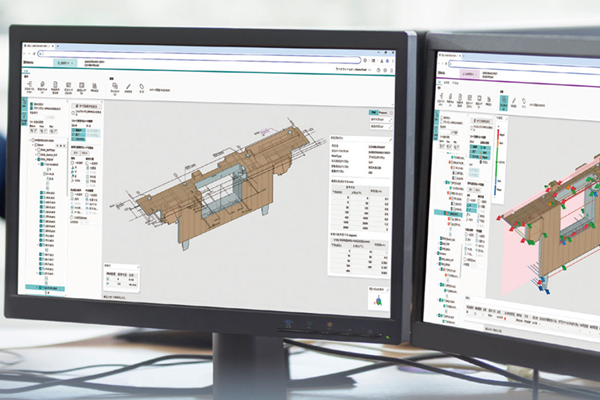
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
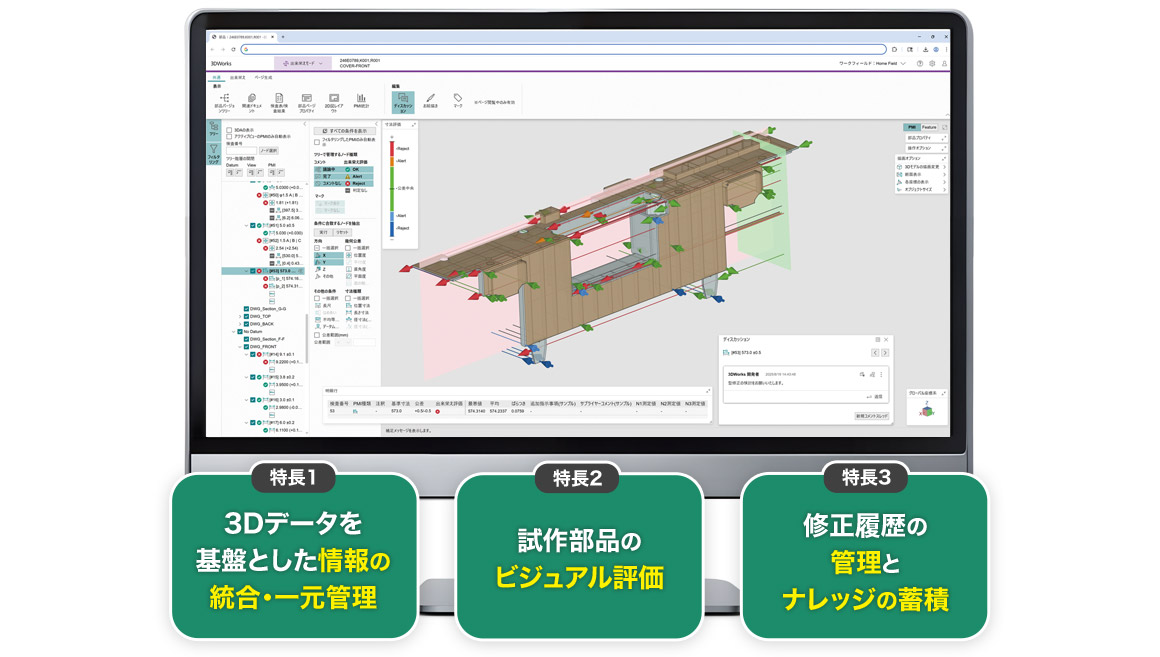
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を比較し、差分を確認することもできます。同じ3Dデータ上でコメントを残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、関係者が過去のやり取りを振り返るための情報として活用できます。当社(富士フイルムビジネスイノベーション)自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。