

製造業における3D図面は、立体形状に寸法や公差、材質、表面性状、組立関係、製造要求、検査特性、変更履歴までをひも付けて一体管理する仕組みです。
この記事では、3D図面の基本的な考え方から、関連する規格やデータ形式、CADの選び方、導入時のワークフロー、製造・検査工程との連携、データ管理や契約の実務、最新動向までを体系的に解説します。
3D図面とは?
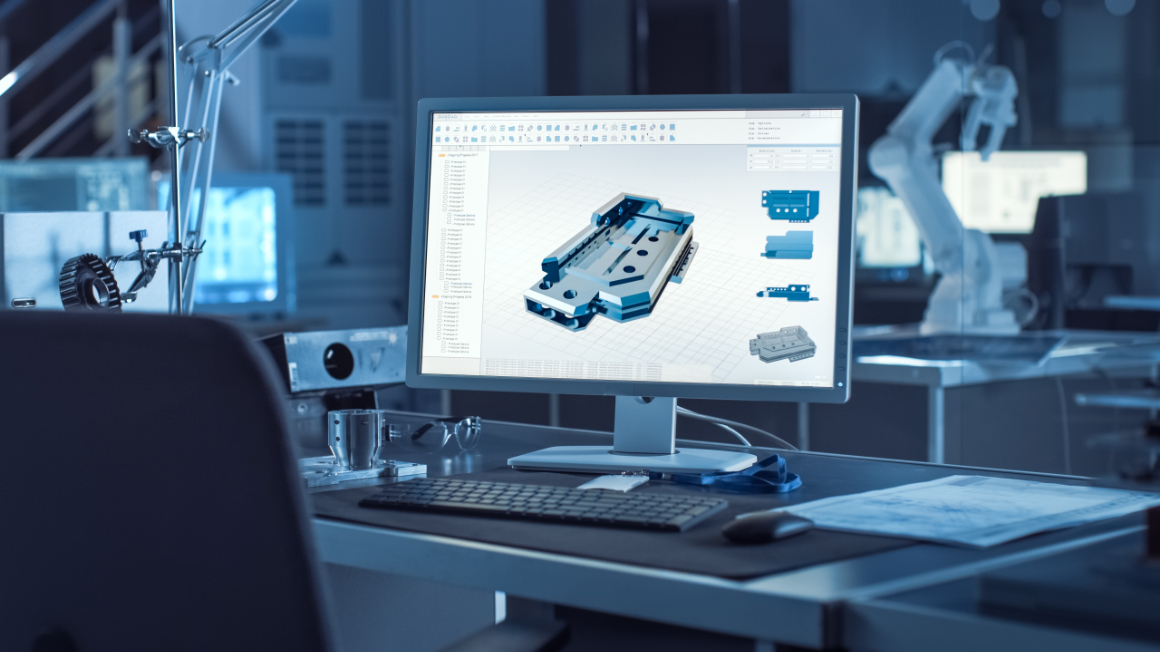
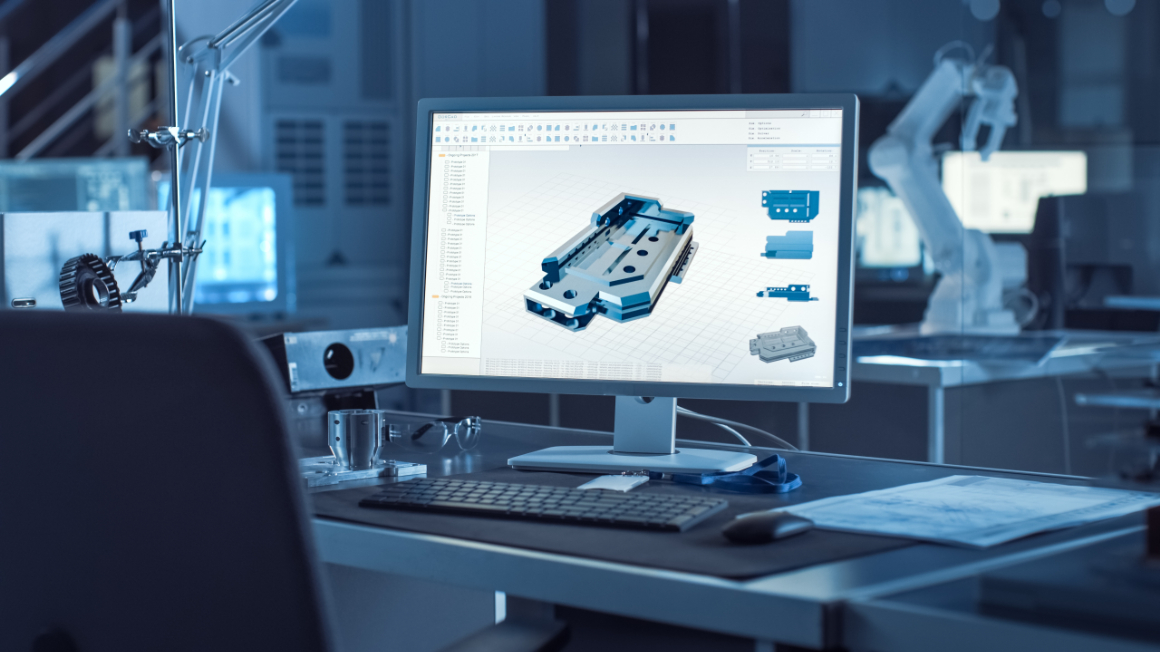
3D図面とは、部品や製品の立体形状に、寸法や公差、材質、表面性状、検査基準などの製造・検査に必要な情報を直接関連付けて管理する図面のことです。従来の2D図面は、平面に投影した図に寸法や注記を書き込む形式であるため、複数の図から立体を読み取る必要がありました。これに対して3D図面は、立体そのものに情報を持たせるため、形を見ながら寸法や公差を確認でき、設計から製造・検査までを同じデータでつなぎやすくなります。
3D図面と2D図面の違いを図表で確認すると、次のようになります。
| 比較項目 | 2D図面 | 3D図面 |
|---|---|---|
| 基本の考え方 | 平面に投影した図に寸法・注記を記入する | 立体形状そのものに寸法・公差・注記等を関連付ける |
| 扱える情報 | 紙面上の寸法・記号が中心で、暗黙の解釈に依存する場合がある | 形状に加えて公差・材質・検査基準・変更履歴まで一体管理できる |
| 読み取り方 | 投影図やビューを頭の中で立体化して理解する必要がある | 立体のまま回転・断面表示で直感的に確認できる |
| 他部門・サプライヤーへの展開 | 紙やPDFで共有しやすいが、意味情報までは伝わりにくい | CAD環境が異なっても閲覧・検査に活用できる仕組みが必要になる |
| 向いている場面 | 簡易な部品、紙での承認、法規対応など | 複雑形状、大規模アセンブリ、CAM・CAE・検査との連携など |
しかし、3D図面という言葉は製造現場で広く使われていますが、国際的に一意に定義された用語ではありません。現場によって、単なる3DCADモデルを指す場合もあれば、寸法や公差を付加した注釈付きモデル、3Dモデルと2D図面を組み合わせた製品定義、3D PDFまでを指す場合もあります。そのため契約や発注仕様、品質保証文書では、「3D図面」という言葉だけで済ませず、構成要素や正本、ファイル形式、適用規格、優先順位を明示することが求められます。
この記事では、3D図面を「製品の三次元形状に、製造・検査に必要な製品製造情報を関連付け、必要に応じて関連文書や構成情報、変更情報を含めたデジタル製品定義」として扱います。ISO 16792*1が対象とするデジタル製品定義データや、JIS B 0060規格群*2が扱う3DAに近い考え方です。
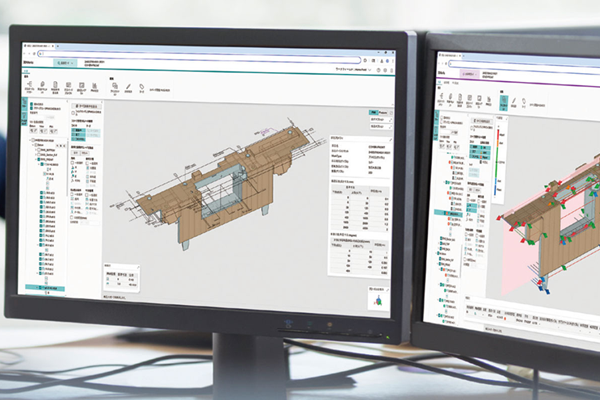
3D図面をCAD環境の異なる関係者へ展開する3DWorks
3D図面を設計以外の部門やサプライヤーへ展開する際は、CAD環境の違いや3Dデータの閲覧手段が障壁になります。3DWorksは、STEP AP242形式のPMI(製品製造情報)付き3Dモデルをクラウド上で閲覧でき、3Dと連動した2D表示やExcel検査表も生成します。部品単位で公開範囲を設定できるため、受け手のCAD環境に左右されにくい図面共有を支援します。
3D図面をめぐる用語を正しく理解する
3D図面という言葉の周辺には、3Dモデルや3Dデータ、PMI、MBDなど似た用語が数多く存在します。混同したまま使うと、社内やサプライヤーとのやり取りで認識のずれが生まれます。ここでは代表的な用語を整理します。
3Dモデルは、製品や部品の幾何形状を三次元空間上で表現したデータです。表現方法には、体積を持つ閉じた立体として扱うソリッド、面で外形を表現するサーフェス、三角形などの微小ポリゴンで形状を近似するテッセレーションなどがあります。ソリッドは質量や体積、干渉の計算に向き、サーフェスは自動車ボディやタービンブレードのような複雑な自由曲面に向きます。テッセレーションは表示や軽量化、3Dプリントに使われますが、元の解析曲面や設計履歴を保持しない場合があります。
「3Dモデル」というだけでは、正確な曲面を含む形式なのか、表示用の三角形メッシュなのか、設計履歴を持つネイティブモデル(各CADソフト固有の形式で保存されたデータ)なのかは判断できません。
3Dデータは3Dモデルより広い概念です。形状情報だけでなく、寸法や公差、表面性状などの製品製造情報、部品表や親子関係といった製品構成情報、品番や版数、承認状態などの管理情報、解析条件や加工工程、検査計画といった関連情報まで含み得ます。データを受け渡す際には、形状のみなのか、表示用の注記付きなのか、意味を持つ注記付きなのか、アセンブリ構成を含むのかを明確にする必要があります。
3DAは、3D annotated modelの略で、三次元製品情報付加モデルを意味します。形状に見た目の注記を重ねただけでなく、寸法や幾何公差を対象の形体と意味的に関連付けている状態が望まれます。例えば「この平面に対する平面度」「この面をデータムAとする」といった関係が、画面上の表示位置だけでなく、対象形体との関連として格納されていることが重要です。DTPDはDigital Technical Product Documentationの略で、3DAを中核に、管理データ、解析データ、試験データ、製造データ、品質データ、サービスデータなどの関連データを組み合わせた技術文書情報として位置づけられます。
PMIはProduct and Manufacturing Informationの略で、製品製造情報を意味します。寸法や寸法公差、幾何公差、データム、表面性状、溶接指示、材料、熱処理、注記、部品番号、断面などが含まれます。主要なCADのMBD機能は、これらを3Dモデル上に配置し、各種の交換形式へ出力する仕組みを備えています。
PMIには大きく分けて表示PMIとセマンティックPMIがあります。表示PMIは、人間が読む注記や記号、引出線などの見た目を保持するものです。セマンティックPMIは、注記の意味や対象形体、公差域、データム参照順序などをコンピューターが解釈できる形で保持します。位置度(穴や軸などの位置ずれを許容範囲で管理する幾何公差)の記号が画面上に見えていても、どの穴群に適用され、どのデータムを用い、どの公差方式を適用するかがデータ構造として認識できなければ、後工程での自動利用は限定されます。この違いはMBD導入時に最も見落とされやすいポイントの一つです。
GD&Tは幾何学的な寸法・公差指定の考え方を意味します。米国系の実務ではASME Y14.5*3に基づく体系を指すことが多く、日本や欧州ではISO GPSやJIS GPS規格群が使われます。両者には共通する記号が多いものの、それぞれ独自の規則体系を持つため、同じモデルの中でISOとASMEの規則を無意識に混在させないことが大切です。適用規格と発行年、企業補足規定をデータセットに明記する必要があります。
MBDはModel-Based Definitionの略で、3Dモデルを製品定義の中心とする考え方です。形状だけでなく、寸法や公差、注記、材料、検査特性などをモデルに関連付けます。MBEはModel-Based Enterprise*4の略で、MBDを設計部門だけに閉じず、製造や品質、調達、サービス、サプライチェーンなど企業活動全体で利用する状態を指します。
MBDが「製品をどう定義するか」であるのに対し、MBEは「その定義を企業活動全体でどう利用するか」という違いがあります。モデルベースの情報を設計から製造・検査まで流すには、ファイル変換だけでなく、プロセスや人の相互運用性まで整える必要があります。
3D図面化は、単に2D図面から3D形状を作る作業ではありません。まず2D図面から三次元形状を再構築し、寸法や公差、注記を形体に関連付け、正面や断面、組立状態などの保存ビューを構成します。そして部品番号や材料などのメタデータを付与し、製造・検査で機械利用できるかを検証したうえで、PDMやPLM上で承認された正本としてリリースします。
過去の2D図面をそのまま3D化するだけでは、元図面が持っていた曖昧さや重複寸法、暗黙の加工常識まで再現してしまいます。3D図面化は転記ではなく、設計要求を再構造化し、解釈を明文化する業務改革として捉えることが重要です。
3D図面を支える国際規格と国内規格
3D図面に関連する規格は、一つの規格ですべてを定義しているわけではありません。製品定義データの作り方を規定するもの、寸法・公差の意味を規定するもの、データ交換形式を規定するもの、表示・配布形式を規定するもの、品質測定データを規定するものに大きく分かれます。これらを混同すると、「STEP形式にしたから規格準拠である」「PMIが見えるからCMMで自動利用できる」といった誤解につながります。STEPやJT、PDFは情報を運ぶ媒体であり、その中の寸法・公差が正しく定義されているかは別の問題です。
ISO 16792*1は、デジタル製品定義データの作成、改訂、表示に関する要求事項を規定する国際規格です。3Dモデルのみを製品定義とする方式と、3Dモデルに2D図面を併用する方式の両方を対象としています。寸法や幾何公差そのものの解釈は、別の規格を参照する構成になっています。ISO 16792の主眼はファイル形式ではなく、モデル上で製品定義をどう構成し、表示し、改訂するかという実務慣行にあります。
日本ではJIS B 0060規格群*2が3DAおよびDTPDの重要な基盤です。総則、用語、設計モデル、寸法および寸法公差、幾何公差、溶接、表面性状、非表示要求事項、一般事項、組立3DA*5まで、役割ごとに規格が分かれています。組立品を扱う規格では、単品の幾何形状だけでなく、構成や配置、組立状態、部品識別、保存ビューなどを整合的に表現することが求められます。JIS B 0060規格群を採用する場合も、それだけで幾何公差の意味体系が完結するわけではなく、関連するJIS GPS規格や機械製図規格、溶接規格と併用する必要があります。
ASME Y14.41*6は、デジタル製品定義データセットの作成および改訂に関する要求を定める規格です。注釈付き3Dモデル単独、または図面グラフィックシートを伴うデータセットを対象とします。ASME Y14.5*3は寸法および公差、特にGD&Tの中心規格です。米国顧客や航空宇宙・防衛のサプライチェーンでは、契約でこれらの規格や企業固有のMBD仕様が指定されることがあり、その場合は国内で通常採用しているJISやISOの既定則をそのまま適用できません。
ISO GPS*7は、製品の幾何特性仕様に関する規格体系です。単一の幾何公差規格ではなく、寸法や幾何公差、データム、表面性状、検証、測定不確かさなどを含む広い体系になっています。基本概念と規則を定める規格、幾何公差の記号および解釈を定める規格、データムを扱う規格、サイズや寸法を扱う規格、測定による合否判定を扱う規格などで構成されます。
3D図面では、形状が画面上に見えるため、公差指定が不要になったように錯覚しやすい点に注意が必要です。CADモデルは通常、公称形状を表しているだけで、現物の許容変動を定義しません。製造可能性と検査可能性を確保するには、機能に基づく公差やデータム、表面性状、一般公差、エッジ条件を明示する必要があります。
3D図面のデータ形式と交換規格
3D図面のデータは、設計から製造・検査までの間で何度も形式を変換されます。形式選びを誤ると、形状は渡っても意味情報が失われ、後工程での再入力や解釈の食い違いが発生します。
STEP*8はISO 10303規格群に基づく製品データ交換体系で、多数の部およびアプリケーションプロトコルから構成されます。従来広く使われたAP203は主として機械部品やアセンブリの形状・構成交換を、AP214は自動車設計領域などを対象として発展しましたが、現在のMBD用途ではAP242*9が中心です。
AP242の利点は、ベンダー中立性を保ちながら正確な幾何表現やアセンブリ、色・レイヤー、PMI、構成・管理情報を交換できる可能性にあります。ただし「AP242対応」と表示されていても、実装範囲はCADやバージョンによって異なります。ある製品は表示PMIだけを出力し、別の製品はセマンティックPMIまで出力するというように、対応状況に差があります。そのため採用時には、適用版や実装クラス、必要な形状表現、PMIの意味情報、アセンブリ構成、保存ビュー、品質検証基準まで定義しておくことが重要です。
JT*10は、軽量な3D可視化や共同作業、デジタルモックアップ、製造現場での参照などに広く利用される形式です。表示用テッセレーションだけを格納する構成と、より正確な幾何表現を含む構成があるため、「JTで渡す」という指示だけでは、加工に利用できる精度を持つかどうかは確定しません。
大規模アセンブリの閲覧や、CADライセンスを持たない利用者への展開には適しますが、設計履歴や完全なフィーチャー構造を保持する編集用正本としては、通常ネイティブCADに及びません。
3D PDF*11は、PDF文書内に3Dモデルを埋め込み、回転や拡大、断面表示、保存ビューの切り替えなどを可能にする配布形式です。表題欄や承認情報、一般注記、部品表、署名欄などと3Dモデルを一体化できるため、CADを持たない調達や製造、サービス、顧客に対しても利用しやすい形式です。
ただし、閲覧ソフトによる機能差やセキュリティー制限、PMI意味情報の不足、将来のビューア互換性が課題になります。人間が確認する配布・承認用の成果物としては有効ですが、ネイティブCADや中立形式の構造化データを置き換えるものではありません。
IGESは歴史の長い中立形式で、曲線や曲面の交換に使われてきましたが、アセンブリや設計履歴、セマンティックPMI、製品構成管理には向きません。ParasolidやACISは幾何カーネル系の形式です。正確なソリッド・サーフェス交換に有効ですが、フィーチャー履歴や設計意図、PMI、部品表までは保持されません。
STLは三角形メッシュで形状を表す形式で、3Dプリントで広く使われますが、単位や色、材料、製造公差、セマンティックPMI、正確な曲面を十分に保持しません。3MF*12は付加製造向けに単位や色、材料を扱いやすくした形式ですが、一般的なMBDの完全な代替にはなりません。
異種CAD間の変換では、外見上の形状が同じでも、内部的にはフィーチャー履歴やスケッチ拘束、数式、外部参照、属性、質量特性、色、アセンブリ拘束、簡略表現、溶接ビード、板金のベンド情報、PMIの意味関連、保存ビューなどが失われる可能性があります。特に危険なのは、形状変換に成功しただけで、すべての情報が正しく変換されたと誤認することです。従来型の交換では形状は渡せてもPMIや製造情報が不足し、手動介入や再入力が残る問題が指摘されています。
受渡し形式は、実際の製品での試行だけで決めるのではなく、穴やねじ、パターン、自由曲面、薄肉、アセンブリ、溶接、板金、各種GD&Tを含む標準テストモデルを準備し、送信側と受信側で継続的に検証することが望まれます。
検証対象には、幾何形状やトポロジー、質量・体積、アセンブリ構成、属性、PMI表示、PMI意味情報、保存ビュー、単位、座標系などが含まれます。CAD Aから中立形式へ出力し、CAD Bで読み込んで再び中立形式へ出力し比較するラウンドトリップ試験も有効な手段です。
CAD選定を機能数の比較だけで行うと、導入後にサプライヤーとの互換性やデータ管理で行き詰まります。まず顧客や業界が指定するネイティブ形式を確認し、次に自社の主要設計対象やアセンブリ規模、曲面品質、加工・解析・検査の要求を整理します。そのうえでMBDやPDM、PLM、長期保存、サプライヤー能力を評価し、最後にライセンス費だけでなく、教育や変換、データ移行、標準化、検証、サポートを含めた総保有コストを比較する順序が合理的です。
複数のCADを併用する企業では、すべてを一つのCADへ統一することが最適とは限りません。顧客指定のCADや製品分野別のCAD、加工現場向けのCAD・CAMを併用しながら、交換形式やPLM、属性規則、検証プロセスを共通基盤にする方法もあります。
PMI付与から図面化までの標準ワークフロー
3D図面の作成には、モデル構築前の準備からPMI付与、保存ビューの整理、レビュー、承認、下流への配信、フィードバックまで、一連の流れがあります。標準的な流れを整理すると、次のようになります。
- 要求やインターフェースを定義し、基準・座標・単位・規格を決定する
- 3Dモデリングを行い、アセンブリとBOMを構築する
- 公差設計とPMI付与を行う
- 保存ビューを整理し、必要な場合は2D図面を派生させる
- 設計・製造・品質でレビューを行い、不適合があれば修正して再度確認する
- PDMまたはPLM上で承認し、ベースラインとして固定する
- ネイティブデータや交換形式、配布形式を発行する
- 変換結果を検証したうえで、CAMやCAE、CMM、調達へ配信する
- 製造・検査結果をフィードバックし、変更要求や是正、次の版へつなげる
このフローで重要なのは、CADファイルを出力した時点を完了と見なさないことです。変換後の検証や受信側での読込み確認、製造・検査結果のフィードバックまでを製品定義のライフサイクルに含める必要があります。モデル交換からCAM・CMM利用までには、ツールの機能だけでなく、アクセス可能な形体や測定プローブ、工程条件を踏まえた人の判断が残ります。
3D図面化の品質は、モデリング開始前の決定に大きく左右されます。最初に決めるべき事項は、適用規格、単位系、座標系、モデル原点、基準方向、モデル精度、部品番号規則、材料属性、企業テンプレート、PMI規則、正本形式です。モデル原点は、加工や測定、組立、解析で利用しやすい位置を選ぶ必要があります。
加工原点と設計原点が異なる場合は、両方を名前付き座標系として定義します。原点を製品から遠く離れた任意の位置に置くと、変換精度やビュー操作、CAM設定に悪影響を及ぼすことがあります。材料属性は単なる表示名ではなく、材料規格や状態、熱処理、密度、表面処理、調達仕様への参照を持たせる必要があります。
良い3Dモデルは、最終形状が正しいだけでなく、なぜその形になったかを変更時に理解できる状態を保っています。機能寸法や基準、対称、パターン、インターフェースを明示することで設計意図を表現できます。例えば穴間距離を製品外形から独立に管理すべき場合は、外形面からの連鎖寸法ではなく、基準面や中心面から拘束します。一方で過剰に複雑な数式や外部参照は保守性を低下させるため、将来の設計者が理解できる範囲で標準化することが望まれます。
PMIは、モデリングの最後に2D図面の寸法を一括転記する作業ではありません。機能要求や製造方法、検査方法を考えながら、設計と並行して付与することが望まれます。まず製品の機能基準をデータムとして定義し、次にサイズや位置、姿勢、形状、表面性状を機能に基づいて指定します。そのうえで製造・検査に必要な非幾何情報を注記または属性として追加します。PMIは対象形体と意味的に関連付ける必要があり、単なる画面上の文字や自由注記では、下流システムによる自動認識が困難になります。
3Dモデルにすべての注記を同時表示すると、文字と引出線が重なって読めなくなります。保存ビューやアノテーションビューを利用し、目的別に表示を整理することが重要です。全体、主要基準、旋削工程、フライス工程、穴加工、表面処理、検査、断面、組立といった目的別のビューを作成し、各ビューでカメラ方向やズーム、断面、部品表示、PMI表示を固定します。保存ビューは2D図面の投影図を単に再現するためだけのものではなく、工程担当者が必要な要求を短時間で確認できるよう、情報を整理して伝えるためのものです。
MBD導入は、必ずしも2D図面を一挙に廃止することを意味しません。現場設備が3D非対応の場合や、顧客提出書式が固定されている場合、法規・認証で帳票が要求される場合、簡単な部品を短時間で確認する場合、紙面で承認・押印する場合には、2D図面が有効です。ただし3Dと2Dの双方に同じ寸法・注記を重複して持たせると、不整合のリスクが増えます。
併用する場合は、どちらが優先か、どの情報をどちらに保持するかを明確にする必要があります。推奨される考え方は、形状および形体固有のPMIを3Dモデルに置き、契約注記や承認欄、一般事項、関連文書一覧を伴う人間向けシートを補助成果物とする方式です。ただし、顧客要求が2D正本であれば、それに従います。
2D図面を派生作成する場合、ビューは3Dモデルから関連付けて生成します。モデル寸法を無差別に図面へ取り込むと、設計用寸法や中間フィーチャー寸法まで表示される可能性があるため、製品要求として必要な寸法・公差だけを選択し、重複寸法や参考寸法を区別する必要があります。3Dモデルと2D図面を併用する場合、両者は同じ版から生成され、同時に承認される必要があります。モデル変更後に図面を更新していない状態や、図面上で寸法値を上書きしている状態は重大なリスクです。CADの表示上、寸法値の上書きが可能であっても、原則として使用を禁止または厳格に管理することが望まれます。
3D図面のチェックは、形状、意味、表示、管理の四層で行うと効果的です。形状チェックでは、再生成エラーや開いた面、自己交差、微小形体、重複形状、干渉、肉厚、質量を確認します。意味チェックでは、すべての必要形体が公差付けされているか、データム体系が機能と一致するか、過剰拘束・不足拘束がないかを確認します。表示チェックでは、保存ビューや注記の重なり、断面、文字サイズ、表示方向が理解可能かを確認します。管理チェックでは、品番や版、状態、材料、機密区分、適用規格、関連文書、承認者、出力形式を確認します。
CADの「保存」と、製品の「版発行」は区別する必要があります。作業中の保存回数や内部履歴、PDM上の反復と、正式な改訂番号は同じ概念ではありません。正式版では、モデルや図面、BOM、関連仕様、派生形式、検証報告を一つのベースラインとして固定し、モデルだけが新しい版で、PDFや加工データが旧版のままという状態を許容してはなりません。
変更時には、何が変わったかだけでなく、変更理由や影響部品、旧版在庫、仕掛品、治工具、NCプログラム、検査プログラム、サービス部品への影響まで管理します。クラウドCADの自動履歴やブランチ機能は有効ですが、正式に製造へ渡す時点では、不変のリリース版を作り、承認者と日時を記録することが重要です。
CAM・CAE・検査工程との連携
3D図面は設計だけで完結するものではなく、製造や解析、検査の各工程と連携して初めて価値を発揮します。
CAMへの3Dデータ受渡しでは、形状だけでなく、加工座標や素材形状、取付方向、加工余肉、仕上げ面、要求公差、表面性状が必要です。正確なソリッドやサーフェスが渡っても、加工者がどの面を基準に固定し、どの順序で加工し、どの面を仕上げるかは自動的には決まりません。PMIを利用して穴加工や面加工、許容差を認識する機能は進んでいますが、治具や工具突出し、剛性、振動、熱変形、機械能力を踏まえた工程設計は依然として人の判断が必要です。CADから受け取ったモデルを直接修正すると、設計正本との対応が失われることがあるため、加工用の逃げや余肉、チャック代を追加する場合は、製造派生モデルとして管理し、元設計モデルへの参照と版を記録します。
CAEでは、設計モデルをそのまま解析に使えるとは限りません。小さな面取りやねじ山、微小穴などを除去し、対称性やシェル、接触、メッシュを設定する必要があります。解析モデルは設計モデルの派生物であるため、元モデルの品番や版、簡略化ルール、材料、荷重条件、境界条件を記録しておく必要があります。CADで設定された密度は質量計算に利用できますが、CAEに必要なヤング率やポアソン比、降伏応力、疲労特性を十分に持たない場合があるため、材料データベースとPLMの管理が求められます。
3Dプリントでは、モデルが閉じた形状であるか、法線が正しいか、肉厚が造形可能かを確認します。造形方向はサポートや表面品質、強度異方性、造形時間に影響するため、造形方向やサポート方針、積層条件、後加工、熱処理、検査基準まで製造定義に含める必要があります。金属積層造形では、造形後の機械加工代や基準面、熱処理、サポート除去を考慮し、造形直後の形状と最終製品形状を混同せず、中間状態を版管理することが重要です。
金型では、製品形状に加えて、収縮率や抜き勾配(成形品を型から抜きやすくするための微小な傾斜)、パーティングライン(金型の分割面が製品表面に現れる境界線)、コア・キャビティ、冷却回路、成形解析結果を管理します。製品設計者が提供するモデルが完成品公称形状なのか、収縮補正済み形状なのかを明確にし、金型側で収縮を付加する場合はその倍率や条件を記録します。製品変更時には、金型部品だけでなく、電極や加工データ、測定プログラム、成形条件への影響を追跡する必要があります。
板金データの下流連携では、完成形状や展開形状、曲げ線、曲げ方向、工具、曲げ順序を管理します。展開形状だけを渡す場合でも、品番や版、板厚、材質、数量、尺度を併記する必要があります。溶接工程では、3Dモデルから部材長や切断形状、開先、組立治具、ロボット経路を導出できますが、溶接順序や予熱、パス間温度、変形矯正、非破壊検査は形状注記だけでは不足するため、作業標準や検査要領を3DAに関連付けます。組立では、部品の向きや締結順序、トルク、接着剤、調整、検査点を関連付けることで、紙の作業票より理解しやすい指示が可能になります。ただし設計上のアセンブリ構成と製造BOMは一致しないことがあり、対応関係をPLMまたは生産管理システムで管理する必要があります。
3D図面を検査へ利用するためには、検査対象となる特性を明確に識別する必要があります。寸法や幾何公差、表面性状、材料、硬度などに特性番号を割り当て、検査計画や測定プログラム、結果と関連付けます。バルーン番号を画面上に置くだけでは、モデル変更後に対応が切れる可能性があるため、可能な限りCAD形体やPMIに永続的な識別子を持たせることが望まれます。
CMMでは、3DモデルとセマンティックPMIから測定形体やデータム、測定点、評価方法を半自動または自動生成できます。ただし、自動生成された測定計画が実行可能とは限りません。プローブが対象面へ到達できるか、治具で面が隠れないかなどを確認する必要があります。データムアライメント(測定時の基準となるデータムへ座標系を合わせる作業)は、図面または3DAのデータム参照枠と一致させる必要があり、単純に全体を最小二乗でベストフィットすると、機能基準に対する不適合を隠してしまうことがあります。
非接触3Dスキャナは、自由曲面や大型部品、成形品の全面偏差確認に有効です。ただし、色分けされた偏差表示は品質判定そのものではなく、位置合わせ方法や測定不確かさ、表面反射、点密度によって結果が変わります。全面ベストフィットは見た目を均等化しますが、機能データムに基づく評価とは異なる結果になるため、受入判定では3DAに定義されたデータムおよび公差に従う必要があります。光沢面や透明体、深穴、狭い溝は光学スキャンが難しい場合があり、必要に応じてCMMや輪郭測定と組み合わせます。
QIF*13は、品質情報をデジタルで連携するためのXMLベースの標準です。モデルやセマンティックPMI、検査計画、測定資源、測定結果などを関連付け、設計から品質フィードバックまでのつながりを支援します。STEP AP242*9が主に製品定義や構成、PMIを担うのに対し、QIFは検査計画や測定結果の構造化に強みを持ち、両者は補完関係として利用できます。
3Dモデル上の公差と、測定装置の表示値を単純比較するだけでは、適切な合否判定にならない場合があります。測定不確かさや温度、治具、測定戦略、表面状態、校正状態を考慮する必要があり、特に公差限界に近い測定結果では、測定不確かさを含む判定ルールが求められます。
トレーサビリティを確保するには、顧客要求から設計要求、PMI特性、工程・検査計画、設備・プログラム、測定結果、不適合、是正処置、設計変更までを一つの流れとしてつなげる必要があります。現物にはシリアル番号やロット番号を付与し、使用したモデル版やNCプログラム版、検査プログラム版、材料証明と関連付けます。「最新ファイルを使用した」という説明だけでは、後日どのデータで製造したかを証明できないため、製造開始時点の発行済みベースラインを固定し、その識別子を製造指図に記録することが重要です。
3D図面を検査結果の確認まで活用する3DWorks
3D図面を製造へ渡すだけでは、出来上がった部品が設計要求を満たしているかを関係者で確認する作業は残ります。3DWorksでは、Excel検査表へ入力された測定値を取り込み、設計値との差や合否を3D上に矢印と色で表示します。さらに、2つの検査結果を比較して良化・悪化を確認できるため、設計・製造・検査が修正対象と優先順位を具体的にすり合わせやすくなります。
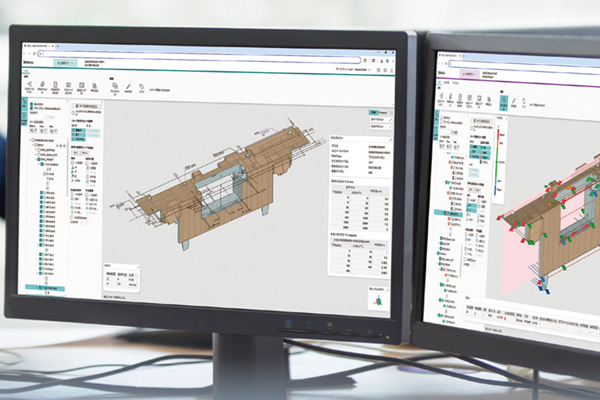
3DWorksは、PMI(製品製造情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という3つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
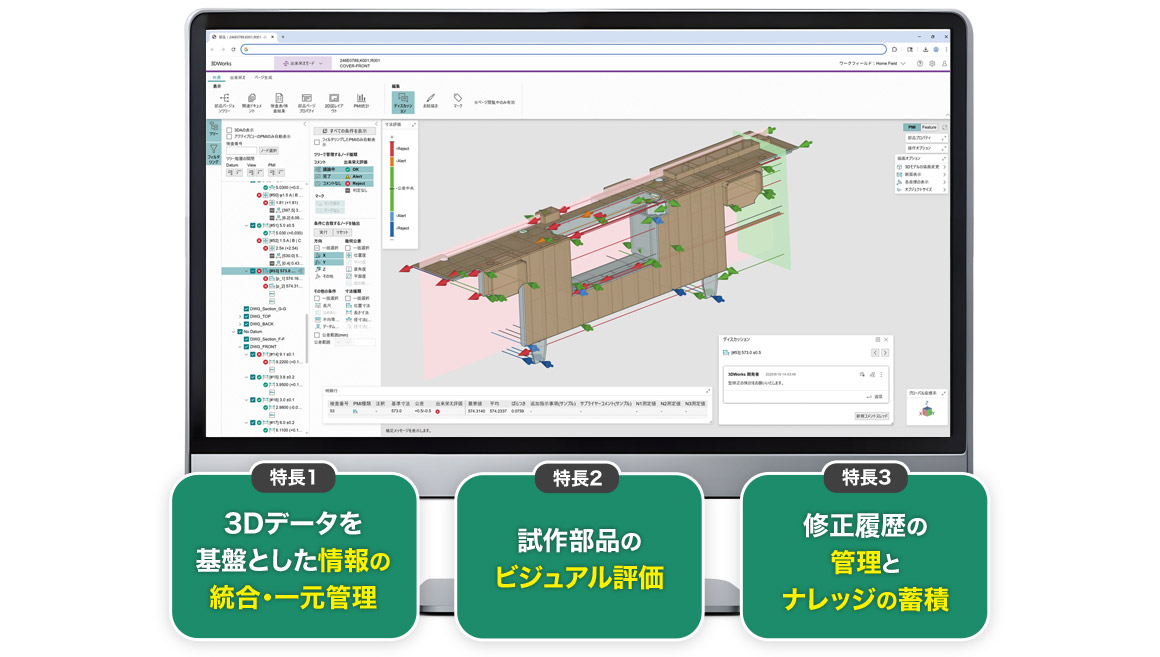
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。寸法評価に加え、2つの検査結果を比較して金型トライ前後の良化・悪化を確認できます。同じ3Dデータ上でコメントを残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴をデータとして一元管理することで、属人化しがちだった判断根拠を技術資産として蓄積できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4カ月短縮しました。