

バラ図とは?部品図・組立図との違いや作成方法、品質管理のポイントを解説製造業の現場では「バラ図」「バラシ図」という言葉がよく使われます。しかし、正式な用語ではないため、企業によって意味や用途が異なります。
この記事では、バラ図の役割や部品図・組立図・分解図との違い、品番・材質・寸法・公差など記載すべき情報について解説します。さらに、作成からリリースまでの手順、品質管理で起こりやすい不整合と対策、PDM・PLM・3DA/MBDを活用したDXまで紹介します。
バラ図とは?
バラ図とは、完成品や組立品の構成情報を部品単位へ展開し、製作や調達、組立、保守に必要な情報へ変換するための実務文書です。ただし「バラ図」という言葉自体は正式な図面規格の名称ではなく、現場で使われる俗称です。
そのため、企業によって指す内容がかなり異なります。部品展開図をバラ図と呼ぶ会社もあれば、パーツごとの製作図をバラ図と呼ぶ会社、組立図に近い図をバラ図と呼ぶ会社もあります。同じ「バラ図を作ってください」という依頼でも、加工用の部品図なのか、板金の展開図なのか、組立分解図なのかによって、必要な情報はまったく違います。
当記事では、バラ図を広い意味で捉え、上位の製品・組立設計情報を構成部品や作業単位へ分解し、製作から保守までに必要な情報を図面またはデジタル技術文書として具体化したものと定義します。
バラ図による部品情報の受け渡しを支える3DWorks
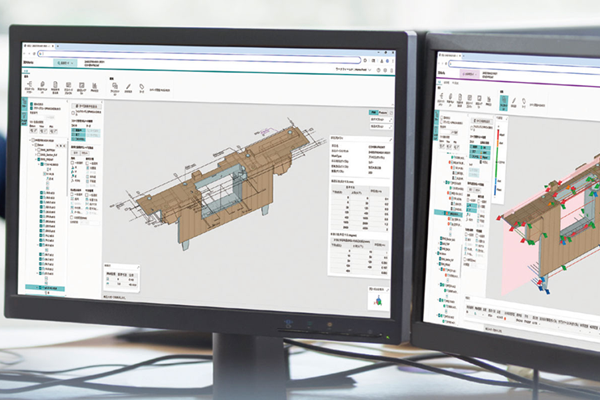
バラ図では、組立品を構成する各部品の形状や、加工・検査に必要な情報を関係者へ正確に渡すことが重要です。一方、部品ごとに2D資料を作成・更新する運用では、元の3Dモデルとの不一致や配布範囲の混乱が生じやすくなります。3DWorksは、PMI (製造・検査情報)付き3Dモデルを基盤に必要な表示と検査情報を展開し、共有先に応じた部品情報の受け渡しを支援します。
バラ図が果たす役割
バラ図の役割は、単に部品の形を描くことだけではなく、次のようなものがあります。
- 設計者の頭の中にある製品構造を、加工・調達・組立・保守の各担当者が再現できる製造情報へ変換する
- 設計から製造現場へ設計意図を伝える、部門間のインターフェースとして機能する
- 部品番号や構成情報を図面・部品表(BOM)・3Dモデル・製造指示・検査記録・保守部品表で一致させ、製品構成の一意性を担保する
加工者には素材や公差、表面処理などの情報が必要で、調達担当には品番や数量、購入品の型式が必要です。組立担当にはどの部品がどこへ入るかという構成関係が、保守担当には交換対象を誤認しないための識別情報が必要になります。これらの役割を一枚の図で満たそうとするより、正本となる製品定義から用途別のビューを生成する考え方の方が、変更管理には向いています。
バラ図と図面の種類
バラ図と一口に言っても、目的によって中心となる情報は変わります。
| 種類 | 主目的 | 主な利用者 | 中心となる情報 |
|---|---|---|---|
| 製造用バラ図・部品図 | 個々の部品を加工可能にする | 加工、CAM、外注先、検査 | 形状、寸法、公差、材質、処理、図番 |
| 板金・製缶用バラ図/展開図 | 板材から切断・曲げ・溶接する | レーザー、タレパン、ベンダー、溶接 | 板厚、材質、展開形状、曲げ、穴 |
| 組立用バラ図・分解図 | 構成・位置・組付け順序を伝える | 組立、製造技術、教育 | アイテム番号、部品位置、順序、締結関係 |
| 保守用バラ図 | 交換対象と分解・再組立関係を示す | サービス、保全、顧客 | サービス部品番号、交換単位、位置 |
| 調達用バラ図 | 内製品と購入品の境界を明確化する | 購買、サプライヤー | 品番、数量、材質、仕様、メーカー |
| 検査・品質用派生図 | 測定対象・重要特性を明示する | 品質保証、受入検査、工程検査 | 重要特性、寸法、公差、検査位置 |
一種類の万能な図面を目指すより、正本となる製品定義から用途別のバラ図を生成する設計の方が、変更管理には適しています。
また、「バラ図」に近い言葉はいくつもありますが、それぞれが指す範囲は異なります。混同を避けるために整理します。
部品図は、一つの部品を製作・検査するための定義を与える図面です。組立図は、部品が組み合わされた状態や構成関係を示す図面で、JIS B 0001*1はこの部品図と組立図を主な対象としています。
分解図は、組立状態の部品を空間的に離して表現し、部品同士の位置や順序、関係を理解しやすくした表現です。分解立体図を使って構成部品の要素や機能を把握する方法は、組立図の設計を理解するうえでも役立ちます。
展開図には注意が必要です。板金や建具の現場でいう部品展開図は、曲げる前の平板形状や切断情報を意味することが多く、分解図とは別の概念です。実際に、部品展開図をバラ図と呼ぶ企業もあれば、組立図に近い意味でバラ図と呼ぶ企業も存在し、指す範囲は会社によって異なります。「バラシ図=分解図」と決めつけることも、「バラ図=板金展開図」と固定することも、どちらも危険です。
バラ図に書くべき情報
良いバラ図とは、情報量が多い図ではなく、必要な情報が重複や矛盾なく、識別可能な状態で盛り込まれた図です。どの項目を必須とするかは製品や企業によって異なるため、JISが定める製図表現と、社内の図番・品番・承認欄・部品表属性などを組み合わせて社内標準を作るのが実務的です。
部品番号(品番)は、部品そのものを識別するキーです。組立図中の「アイテム番号」は、そのアセンブリ内で部品表の何行目を指すかを示す番号にすぎないことが多く、企業全体で部品を識別する品番とは意味が異なります。両者を同じ意味で運用するか別管理にするかは会社によって違いますが、少なくとも意味は明文化しておく必要があります。
図番は「図面という文書」を識別する番号です。品番と図番を一対一にする企業もあれば、一つの図面に複数の品番を持たせる企業もあります。ここを暗黙のルールにしてしまうと、部品自体を改訂したのか、図面のレイアウトだけを直したのかが曖昧になります。「ブラケット」「プレート」などの一般的な品名は重複しやすいため、品番を識別キー、品名を説明用属性として管理する方が安全です。
品名の言語や全角・半角、英名併記の要否は社内の命名規則として別途定める必要があります。
数量は、部品表と組立図の整合性でもっとも事故が起きやすい情報の一つです。「製品1台当たり」なのか、「当該サブアセンブリ1台当たり」なのか、「1式」なのかによって、同じ「数量2」でも意味が変わります。したがって数量そのものだけでなく、その数量がどの親構成を基準にしているかを明確にする必要があります。可能であれば、数量をCAD構成から自動算出し、手入力した部品表との差異を比較する運用にすると、数量違いを検出しやすくなります。
材質は「鉄」「アルミ」「SUS」といった曖昧な記述ではなく、必要に応じて材料規格、材質記号、板厚や素材形状、熱処理条件、硬さまで含めて、製造できるレベルまで特定します。
どこまでを部品図に書き、どこから材料仕様書を参照するかは会社の文書体系によりますが、外部規格を参照する場合は、規格番号だけでなく適用版や社内材料コードとの対応も管理しておくと、変更の影響を追跡しやすくなります。
熱処理や表面処理についても、焼入れ・焼戻し・めっき・塗装・アルマイトなど、必要な部品にだけ条件を明示し、適用する仕様書とひも付けます。
寸法と公差は部品図の中心的な情報です。JIS Z 8317-1*2は寸法・公差記入方法の一般原則を、JIS B 0405*3は個別公差の指示がない寸法に対する普通公差を扱っています。ただし規格を適用すればそれだけで正しくなるわけではなく、部品の機能や加工方法、組立公差、検査能力を踏まえて適用する必要があります。
図面は、設計者が望む加工方法を細かく指定する文書ではなく、完成部品が満たすべき要求を過不足なく定義する文書として捉えるのが望ましい姿です。
単純な寸法だけでは保証できない形状・姿勢・位置関係には、幾何公差とデータムを使います。JIS B 0021*4は形状、姿勢、位置、振れの幾何公差表示方式を規定しており、軸受取付穴同士の同軸性や基準面に対する穴軸の直角性のような、組立機能に直結する要求を、加工者の推測に頼らず図面上で定義できます。
表面性状についてはJIS B 0031*5などの関連規格があります。表面の粗さを必要以上に厳しく指示すると加工費が増え、逆にシールや摺動、嵌合などの機能面へ必要な粗さを指示しないと性能に影響します。どの面が機能面であるかを設計段階で見極め、必要な箇所に限定して適切な表面性状を指示することが合理的です。
溶接を含むバラ図では、溶接記号とその表示方法を規定するJIS Z 3021*6が関係します。「溶接する」と文章だけで書くのではなく、必要な継手の種類、位置、寸法などを規格と社内の溶接標準に沿って記号化し、加工者が判断に迷わない状態にします。
線の基本原則を扱うJIS Z 8312、文字を扱うJIS Z 8313系列、尺度を扱うJIS Z 8314、投影法を扱うJIS Z 8315系列など、図面表現の基礎にも独立したJIS体系*7があります。用紙のサイズや表題欄の位置・寸法についてはJIS Z 8311が関係しますが、表題欄に品番や材質、承認者をどの並びで置くかといった社内固有の項目まで一律に規定するものではありません。JISに沿った基礎レイアウトの上に、社内の表題欄を設計する考え方が適しています。
同じ加工条件をバラ図へ毎回コピーすると、標準が変更されたときに古い記述が残ってしまう可能性があります。一方で、何でも別の仕様書へ逃がすと、現場が大量の文書を参照しなければならなくなります。したがって、部品固有の要求は当該図へ、全社共通の要求は社内製造標準へ、購入品の仕様はメーカー仕様へ、組立条件は組立標準へというように、情報の置き場所(正本)をあらかじめ決めておくことが、重複や矛盾を防ぐうえで重要です。
管理情報として、リビジョン、作成・検図・承認の担当者、発行日、適用開始のタイミングも図面上または管理システム上に記録しておく必要があります。特にリビジョンは、部品自体の仕様変更なのか、図面表現だけの変更なのかがわかるように運用しないと、どの版が正式な製造仕様かを取り違える原因になります。
製品データ管理(PDM)のようなシステムを使えば、こうした履歴やリビジョンの追跡を仕組みとして支援できます。発行状態の運用については、次の作成手順であらためて触れます。
バラ図の作成手順
バラ図の品質は、CADの操作速度よりも、上位の設計情報をどれだけ正確に分解・構成管理できるかで決まります。
最初の作業は入力情報の確定です。製品仕様書や顧客承認図、組立図、3Dアセンブリ、既存の部品表、購入品仕様などを集めます。ここで最も危険なのは、最新版かどうかわからないPDFや、個人のPCに保存された古いCADファイルを入力に使ってしまうことです。
入力条件がそろったら、完成品を交換・製造・調達・組立の観点からサブアセンブリと部品へ分解します。CAD上で別ボディだから別品番と判断するのは避けるべきです。一体加工品は一品番かもしれませんし、逆に購入品は自社ではメーカー型式一つを一品番として扱うことがあります。
続いて、内製品か外製加工品か市販の購入品かというMake/Buyの区分を行います。市販の軸受やセンサーのような購入品は、自社図面へ再定義するより、メーカー型式と仕様書を正確に参照する方が、仕様変更時の二重管理を避けられます。
その後、品番・図番・アイテム番号を割り当て、CADファイルや部品表レコード、図面の表題欄で同じ識別子を参照できるようにします。3DCADを使う場合は、アセンブリから各部品モデルを抽出し、必要なフィーチャーや材料属性を確認します。板金であれば展開形状を生成し、曲げ方向や板厚、展開条件を検証します。2D図面化では、形状が一意に理解できる最小限のビューを選び、材質や公差、表面性状、溶接などの製造要求を付加します。
図面に存在する全アイテムが部品表にも存在するか、数量や品番、リビジョンが一致しているかを確認する部品表照合を行います。CAD製品には部品表とバルーンを連携させ、対応漏れを検出する機能もあるため、目視だけでなくデジタルでの検証も有効です。
その後、加工機で工具が入るか、溶接順序が成立するかといった製造性レビューを現場と行い、承認を経て正式にリリースします。ファイル名に「FINAL」と付けるのではなく、作業中・検図中・承認済み・製造リリース済み・廃止といった状態を、システムや文書管理のルールで明確にしておくことが重要です。
品質管理でよくある不整合と対応策
バラ図の品質問題は、形状・属性・構成・版・伝達の五つの不整合に大別できます。形状が正しくても材料が違えば不良品になり、図面が正しくても現場が旧版を使えば誤製作につながります。
よくあるミスの一つが、組立図と部品表の不一致です。組立図にはあるのに部品表には存在しない、逆に部品表にはあるのに図面上で場所がわからない、といった状態です。対策としては、CADの自動バルーン・部品表連携を活用し、手入力の番号をできるだけ減らすことが有効です。
数量違いも典型的なミスです。左右対称の部品を1個だけ部品表に登録してしまう、サブアセンブリ内の数量と完成品1台当たりの数量を混同する、といったケースがあります。材質や表面処理についても、3DCADの材料属性と2D図面の表題欄が食い違うことがあり、モデル側の属性を図面へリンクさせ、テキストの再入力を避けることが根本的な対策になります。
旧版が混在した状態も注意が必要です。組立図が特定のリビジョンの部品を要求しているのに、現場が古いリビジョンを製造してしまうと問題になります。単純な「最新版を使う」ではなく、親子構成ごとにどのリビジョンが有効かを管理する必要があります。
板金部品では、レーザー切断時の表裏と組立状態の左右が一致しないという誤認も起こりやすく、基準面や曲げ方向を図で一意に示すことが対策になります。加工や測定ができない厳しすぎる公差、参照先が廃止された標準図なども、製造・検査コストを増やす原因になるため、要求の意味を正しい記号体系で表現することが求められます。
バラ図のDXとPDM・PLM・3DA/MBDの活用
バラ図のデジタル化で最初に避けたい誤解は、紙をPDFにしてデータ管理すれば問題ないという考え方です。PDF内の品番や部品表、3D形状、リビジョンが別々のシステムから独立して手入力されている限り、情報不整合の根本原因は残ったままです。
製品データ管理(PDM)を導入すると、CADファイルを単なるフォルダ内のファイルとしてではなく、リビジョンや所有者、状態を持つ管理対象として扱えます。製品ライフサイクル管理(PLM)まで進むと、管理対象はCADファイルから製品そのものの構成とライフサイクルへ広がります。設計段階の設計部品表(EBOM)、製造段階の製造部品表(MBOM)、保守段階のサービス部品表など、目的に応じた複数の部品表を整合させる考え方が一般的になっています。
3Dモデルを単なる形状参照から正式な製品定義へ格上げする考え方が、三次元製品情報付加モデル(3DA)とモデルベース定義(MBD)です。MBD製品では、3Dモデルへ寸法や公差、データム、注記を付加し、3D PDFなどへ展開できます。ただし、3D PDFを作っただけでは3DA化が完了したことにはなりません。どの属性が正式な要求で、どれが正本かを運用ルールとして定義する必要があります。
3Dアセンブリからは、組立状態と分解状態を同じモデルから生成できます。これにより、サービスマニュアル用の分解図を別のCADで描き直さずに済みますが、自動生成した分解図は部品が重なる、締結方向がわからないといった問題を抱えることもあり、組立・保守工程のレビューを省略する理由にはなりません。
DXは、いきなりPLMを導入することから始めるべきではありません。まず図番・品番・リビジョン・部品表・承認状態の定義を統一し、CAD属性を統一したうえで、PDMでファイルと履歴を統制し、部品表を構造化してから、最後にPLMやERP、MESへつなぐ方が安定します。図面作成にかかる時間だけでなく、旧版の使用件数や部品表不整合の件数、設計変更後の手修正の箇所数など、情報不整合に起因する損失を指標にする方が、DXの効果を把握しやすくなります。
事例イメージ:架空の軸受支持ユニットをバラ図化する
考え方を具体的につかむために、簡単な架空例で見てみます。これは実在製品の図面ではなく、あくまで説明用の例示データです。
完成品を「軸受支持ユニット ASSY-A100」とします。構成部品は次のとおりです。
- ベースプレート P-101(1個)
- 左サイドプレート P-102-L(1個)、右サイドプレート P-102-R(1個)
- 軸 P-103(1個)
- 市販軸受 BRG-6204(2個)
- カバー P-104(1個)
- M8締結ボルト(8本)
材質や寸法、公差、メーカー型式などの数値はあくまで説明用の架空事例です。
製造用バラ図では、P-101、P-102-L/R、P-103、P-104について、それぞれ独立した加工情報を作ります。BRG-6204とM8ボルトのような市販品は、自社で内部形状を再定義するのではなく、購入品仕様とメーカー型式へ結び付けるのが原則です。
組立用バラ図では、部品の製造寸法よりも、アイテム番号や配置、軸受の挿入方向、カバーの位置、締結順序などを明確にします。保守用ではさらに、「軸受は単品交換か、左右セットでの交換か」といったサービス単位を決める必要があります。このサービス単位は、設計部品表(EBOM)とは一致するとは限りません。設計部品表・製造部品表(MBOM)・サービス部品表を区別する考え方が必要になる理由です。
ここで、設計変更によりP-102-L/Rの穴位置を変更したとします。変更の影響は、その部品図だけにとどまりません。組立図、設計部品表、必要なら製造部品表、加工プログラム、治具、検査プログラム、在庫品、仕掛品、既発注品、サービス部品との適合性まで調べる必要があります。つまり、バラ図の改訂とは、CADファイル一枚の修正ではなく、製品構成そのものに対する変更なのです。
出図前に使えるチェックリスト
単なる誤字チェックにとどまらず、構成・製造性・版・下流連携までを確認する視点で作成したチェックリストです。
| 確認フェーズ | チェック項目 | 合格基準の例 |
|---|---|---|
| 入力情報 | 元となる仕様・組立図・3Dモデルは正式版か | PDM上のリリース済み版など、正本を特定できる |
| 識別 | 品番、図番、アイテム番号を混同していないか | 各番号の意味が社内規則と一致している |
| 部品表 | 図中の全アイテムが部品表に存在し、数量も一致するか | 孤立バルーンや不明部品がない |
| 形状・寸法 | 必要な投影図・断面図があり、製造に必要な寸法が揃っているか | 加工者の推測が不要な状態 |
| 公差・表面 | 公差や表面性状が機能に応じた指示になっているか | 必要以上に厳しい公差がない |
| 材料・処理 | 材質が3D属性・部品表・表題欄で一致しているか | 熱処理・表面処理の条件も明確 |
| 板金 | 板厚、展開、曲げ方向、表裏が正しいか | 加工工程のレビュー済み |
| 購入品 | メーカー・型式・仕様が特定されているか | 「同等品可」の条件も必要なら定義済み |
| リビジョン | 図面・CAD・部品表のリビジョン関係は正しいか | PDM上で追跡可能 |
| 承認・リリース | 作成・検図・承認が所定の権限で完了しているか | 製造へ渡す版が一意に決まっている |
| 最終確認 | この資料だけで第三者が正しい部品を作り、識別し、組み立てられるか | 口頭補足が必要な不明点が残っていない |
最後の「最終確認」の項目が、特に重要です。「これは設計に聞かないとわからない」「たぶんこちらが表側」といった推測が必要な状態では、バラ図は情報伝達文書として完成していません。良いバラ図とは、作図者だけが理解できる図ではなく、設計意図を調達・加工・組立・検査・保守の各担当者が同じ意味で再現できる技術情報です。
紙や2D図面がなくなるかどうかよりも、図面を構成する情報がどこから生成されるかが、これからのバラ図を考えるうえで本質的な問いになります。3Dモデルを正式な製品定義として扱い、部品表とデータを一元的に管理する体制を整えることが、バラ図の品質を根本から底上げします。
3DWorksによるバラ図作成工数削減と情報抽出と活用
製品の部品点数が増えるほど、バラ図から製造や検査に必要な情報だけを抜き出す作業は複雑になります。3DWorksのフィルタ機能やPMI統計機能を活用すれば、膨大な製品データの中から特定の部品特性や公差情報だけを即座に絞り込み、設計意図を正確に切り出すことができます。
これにより、バラ図作成に伴う手作業での転記や配布資料の作成負荷を大幅に軽減すると同時に、サプライヤーや製造現場に対しても、必要な情報を過不足なく整理して共有することが可能となります。
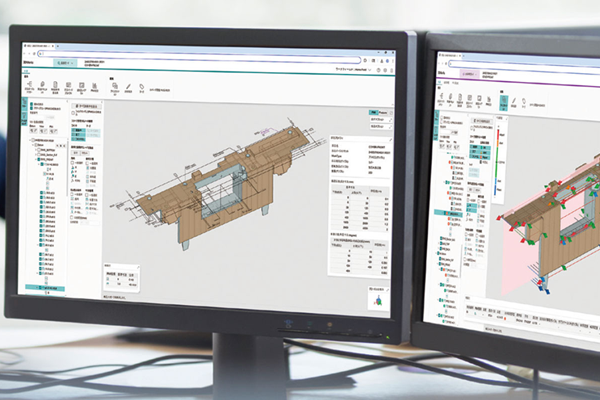
3DWorksは、 PMIが付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
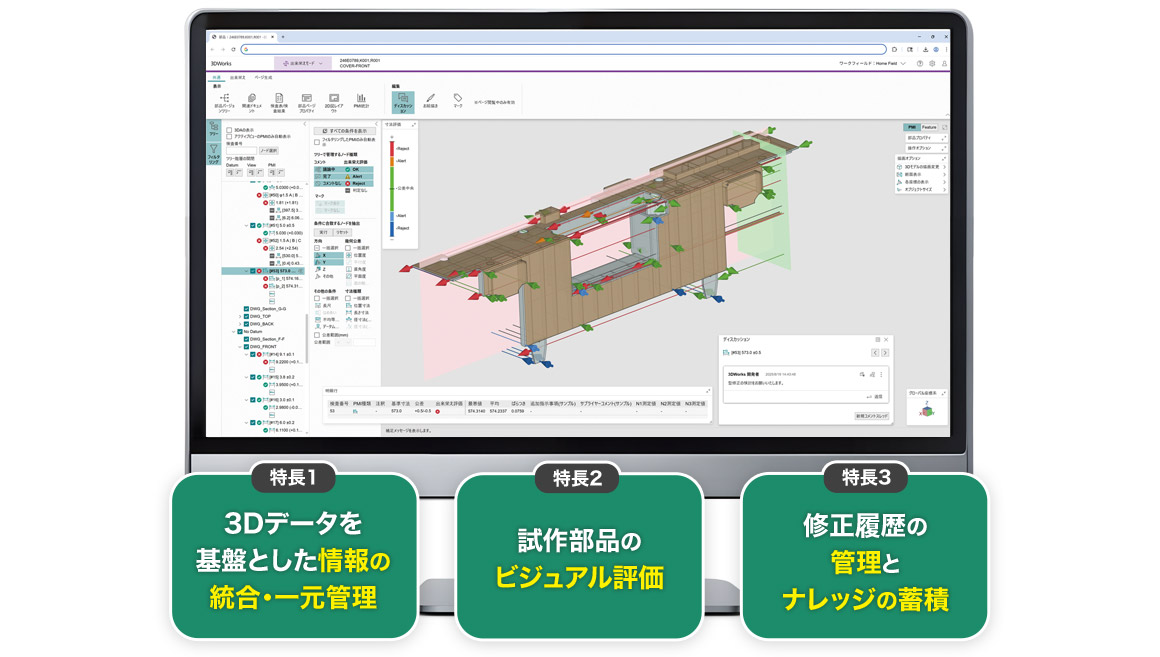
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社(富士フイルムビジネスイノベーション)自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。