

組立図は、部品やサブアセンブリの位置関係や結合方法を示し、製品全体の構成を伝えるための図面です。機能上重要な寸法・公差、品目識別、部品表との対応関係なども記載され、設計情報を製造や組立工程へ正確に伝える役割を担います。
この記事では、組立図の役割や種類、部品表・展開図との違い、JIS・ISOなどの表記ルールについて解説します。さらに、作成からリリースまでの流れ、版・変更管理、製造・品質・コストへの活用、3DモデルやAI・デジタルツインを活用した技術動向、よくある課題と対策まで紹介します。
組立図とは?
組立図とは、複数の部品や、部品をあらかじめひとまとまりに組み立てたサブアセンブリ(下位の組立ユニット)からなる製品について、構成要素の相対的位置、結合関係、識別情報、組立状態で成立させるべき設計要求を表現する技術文書です。
ここで押さえておきたいのは、組立図が組立作業の順番そのものを表すわけではない点です。設計組立図が中心的に伝えるのは「最終的に何がどのような関係で成立すべきか」であり、どの部品を何番目に、どの工具で、どの条件で組み付けるかという工程順序は、製造部品表(MBOM)やBOP(工程・設備・作業順序を定義する工程情報)、工程表、作業標準など別の製造技術文書へ展開されます。日本で機械系の組立図を作成する場合の中心規格はJIS B 0001:2019*1です。同規格はJIS Z 8310に基づき、機械工業で使用する部品図・組立図を対象としています。
組立図の伝達を3Dモデルで補う3DWorks
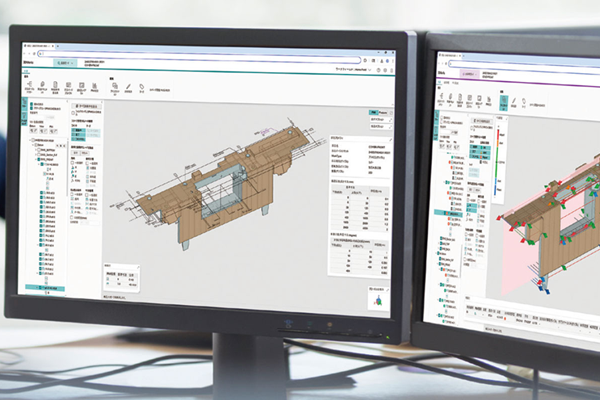
組立図は、部品同士の位置関係や組付け後の状態を共有するための重要な情報です。ただし、2D表現だけでは立体的な関係や確認箇所の解釈が担当者によって異なり、製造・検査段階で認識差が生じることがあります。3DWorksは、PMI(製品製造情報)付き3Dモデルを共通の参照情報とし、立体形状を確認できる環境によって組立図だけでは把握しにくい立体的な位置関係や検査結果を3Dモデル上で共有し、設計・製造・検査部門の認識差を削減します。
組立図が果たす五つの役割
組立図には、少なくとも五つの役割があります。それぞれの役割を理解すると、組立図に「何を描くべきか」の判断がしやすくなります。
各部品がどこに位置し、どの部品と接続し、どの方向に動き、どの面・軸・穴が機能上関連するのかを共有します。これが組立図のもっとも基本的な役割です。特に複数の設計者や部門が同じ製品に関わる場合、組立図があることで、どの部品がどのように機能に関わるかを共通の前提として共有できます。
図中の品目番号や引出線を部品表と対応させることで、どの部品を何個使用するかを視覚的な位置関係と結びつけます。部品表は、生産・調達・保守に必要な情報を提供する文書として扱われます。図面と部品表で同じ番号体系を一貫して使うことは、購買での発注ミスや現場でのピッキングミスを防ぐうえでも重要です。
部品単体では成立していても、組立時に干渉する、工具が入らない、締結できない、必要なストロークが確保できないといった問題は、組立状態で初めて顕在化します。この役割の多くは現在、3DCADの干渉チェックや断面表示、運動解析へ移っていますが、どの情報を正式な製品定義とするかは別に管理する必要があります。
製造技術部門は組立図と設計部品表(EBOM)を読み、工程単位に製品構造を再編成し、治工具や検査工程を付加して製造部品表やBOPを構築します。品質部門は寸法、公差、幾何公差(形状・姿勢・位置・振れなど、通常の寸法公差では表しきれない許容範囲を指定する表記)、データム(寸法や公差を測る基準となる点・線・面)などを検査特性に変換します。
組立図が正式文書として管理されていれば、どの版の設計がいつ誰に承認され、どの製造ロット・シリアル番号に適用されたかを追跡できます。技術文書管理の基本ルールを定めた国際規格*2も存在し、変更管理の基盤として位置づけられています。不具合発生時に設計変更と製造ロットの関係を追跡できれば、原因調査や対象範囲の特定を迅速に行えます。
「図面」から「製品情報モデル」へ発展してきた組立図
組立図の表現方法は、規格の整備とともに段階的に変わってきました。ここでは歴史的な流れと、現行規格の有効性を整理します。
組立図は、手描き・紙図面中心の時代から、2DCAD化、3DCADと設計データ管理の連携、製品ライフサイクル管理による部品表・変更管理の統合、モデルベース定義(MBD)/モデルベースエンタープライズ(MBE*3/3Dモデルを製品情報の権威ある情報源として設計から製造・保守まで一貫して使う考え方)、そして拡張現実・人工知能・デジタルツインへと発展してきました。
ISOは1947年2月23日*4に正式発足し、日本では1958年にJIS B 0001が制定されました。その後、規格の改正や3D製品情報に関する標準化が進み、現在では図面を単に電子化するだけでなく、3Dモデルを中心とした製品定義情報を、設計・製造・検査など製品ライフサイクル全体で一貫して活用する考え方が重視されています。
組立図の種類と展開図・部品表との違い
組立図は単一の図面形式ではなく、目的に応じて粒度と表現方法が変わります。大型製品では、完成品総組立図から装置単位、ユニット単位、サブアセンブリ単位へと階層化されるのが一般的です。
| 種類 | 主目的 | 主な表現内容 | 部品表との関係 |
|---|---|---|---|
| 総組立図・全体組立図 | 完成製品全体の構成・外形・主要接続を示す | 全体形状、主要ユニット、基準位置、外形寸法 | 上位設計部品表と強く対応 |
| 部分組立図・サブアセンブリ図 | 一つの機能単位の詳細な組立関係を示す | 部品位置、締結、嵌合、断面、重要寸法 | 部品表の下位階層と対応 |
| 分解組立図・爆発図 | 部品の位置関係や組付け理解を容易にする | 構成部品を組立軸方向等に離して表示 | 品目番号と部品表との対応が重要 |
| 取付図・据付図 | 他設備・構造物とのインターフェースを示す | 取付穴、基準面、接続点、外形、必要空間 | 製品内部部品表よりインターフェース重視 |
| 組立作業指示図 | 実際の作業手順を示す | ステップ、方向、工具、締付条件 | 製造部品表・BOPと対応 |
| 板金等の展開図 | 加工前の平面形状を定義する | 曲げ前形状、曲げ線、穴、切断輪郭 | 通常は単品部品情報 |
組立品を構成部品ごとに離して示す図は「分解図・爆発図」と呼ばれ、ISOの用語体系*5では分解図として、構成要素を同一尺度かつ相互の向きを保ちながら離して表した図と定義されています。
一方、板金部品でいう「展開」は、曲げ加工などを行う前の平面形状を求める意味で使われ、爆発図とは技術的性格が異なります。現場で「展開図」という語を使う際は、社内文書でどちらの意味かを明確にしておくと誤解を減らせます。
組立図は主として幾何学的な位置関係・形状・接合関係を視覚的に表す文書です。部品表は製品を構成する品目を階層構造として表す文書であり、両者は役割が異なります。
CAD側で構成部品が変更されたのに部品表だけが更新されない、図中のバルーン番号と部品表の品目番号がずれる、といった不整合は、購買・ピッキング・組立・品質の各段階へ伝播しかねません。そのため3Dアセンブリモデル、設計部品表、2D組立図・部品表の三者を、可能な限り同一ソースから生成し相互にリンクさせることが重要です。
設計部品表は設計者が考えた製品構造、製造部品表は工場が製造するための製品構造と要約できます。例えば設計上は一つのサブアセンブリでも、工場では供給順序や共通消耗品の別管理、梱包材の追加といった事情があるため、製造部品表は設計部品表をそのままコピーするのではなく、実際の製造順序に合わせて再構成されます。
設計部品表から製造部品表、さらにBOPと作業指示へという連携が成立して初めて、設計組立図が製造実行へつながります。設計部品表と製造部品表の不一致は生産遅延や高コストな誤りにつながりやすいため、変更通知を通じてこれらを同期させるプロセスが重要になります。
組立図の表記ルールとJIS・ISO規格
日本で機械系組立図を作成する場合、中心となるのはJIS B 0001:2019「機械製図」です。ただし、この規格だけですべてが完結するわけではありません。
JIS B 0001の公式ページでは、引用JISとしてB 0021、B 0026、B 0028、B 0031、B 0405など、そしてZ 8310、Z 8311、Z 8312、Z 8314、Z 8315系、Z 8317-1、Z 8318、Z 8321などが挙げられています。つまり組立図の表現は、製図総則、線、尺度、投影法、寸法、公差、幾何特性仕様などの規格体系*6を横断して成立します。
JIS Z 8310「製図総則」は、工業分野の図面作成における基本事項と総括的な製図体系を規定する、より上位の一般原則です。JIS Z 8311は製図用紙のサイズと図面様式を、JIS Z 8312は線の種類・名称を規定しており、組立図では外形線、隠れ線、中心線、切断線が複雑に重なりやすいため、線種規則を正しく守ることが特に重要です。JIS Z 8317-1は寸法・公差の記入方法の一般原則を、JIS B 0021は形状・姿勢・位置・振れなどの幾何公差表示を扱います。JIS Z 8321はCADで使用する線の作成に関わる規格で、紙図面中心だった製図体系をCAD環境へ適用する上で重要です。
国際的にはISO 128-1:2020*7が技術製品文書における表現の基本原則を、ISO 7200:2004*8が表題欄・文書ヘッダーのデータフィールドを規定します。部品表についてはISO 7573:2008*9、デジタル製品定義にはISO 16792:2021*10、技術文書管理にはISO 11442:2006*2が関連します。米国の顧客仕様などではASME Y14シリーズ*11が指定される場合もあるため、契約や顧客要求に応じて、どの規格を設計基準にするかを明示することが求められます。
- *7 ISO「ISO 128-1:2020 Technical product documentation (TPD) — General principles of representation — Part 1」
- *8 ISO「ISO 7200:2004 Technical product documentation — Data fields in title blocks and document headers」
- *9 ISO「ISO 7573:2008 Technical product documentation — Parts lists」
- *10 ISO「ISO 16792:2021 Technical product documentation — Digital product definition data practices」
- *11 ASME「Y14.41 - Digital Product Definition Data Practices」
組立図で特に注意すべきなのは、何を描くかだけでなく何を描き過ぎないかです。部品加工寸法を組立図に大量に重複記載すると、部品図との二重管理が生じます。個々の部品製作に必要な詳細寸法は部品図や3D製品定義へ持たせ、組立図には組立・機能・検査・取合い上必要な寸法を中心に置く方が、変更管理の観点で合理的です。幾何公差を使う場合も、公差記号を書けば品質が保証されるわけではなく、データム体系や機能要求、測定可能性を一貫させる必要があります。
組立図の作成からリリースまでのプロセス
組立図の作成は、CADの操作だけで完結する仕事ではありません。製品構成を定義し、検証し、正式な設計情報として承認・リリースし、下流へ正しい版を配布するという、情報統制のプロセスです。
まず3DCAD上で部品を作成し、アセンブリ拘束や基準座標、親子構造を構成します。ここでCADのアセンブリ構造と設計部品表を不用意に同一視しないことが重要です。CAD構造には設計都合の補助要素があり、部品表には購買品やソフトウェアなどCAD形状を持たない品目が含まれることもあるためです。
次に3Dアセンブリから正面図・平面図・側面図・断面図・詳細図を作成し、品目バルーン(図面上で品目番号を丸で囲んで示す引き出し記号)と部品表を配置します。検証段階では、干渉、最小クリアランス、可動範囲、締結アクセス、組立可能な方向、工具アクセスなどを製品特性に応じて確認します。同時に、図面と部品表の整合、図中品目番号の重複・欠番、部品番号や改訂の整合もチェックします。
検図・承認では、設計者本人の自己確認と独立した技術レビューを区別し、承認時点でCAD・図面・部品表・関連仕様の組み合わせを一つのベースラインとして固定します。ファイルを共有フォルダに保存したことと、製造用にリリースしたことは区別すべきです。
設計データ管理は、CADファイルや図面、属性、版、参照関係を管理するしくみです。製品ライフサイクル管理はさらに製品構成、要求、変更、製造、品質、サービスまでを製品ライフサイクル全体で結びます。実際の製品は機能領域が重なっているため、「どちらの分類か」よりも、必要な業務プロセスをどこまで一元管理できるかを見る方が有益です。
変更が発生した場合は、変更要求から影響分析、CAD・図面・設計部品表変更、製造部品表・BOP影響確認、品質・調達影響確認、承認、新リビジョンのリリース、旧版の失効までを一連の処理として管理する必要があります。
一般に、バージョンは設計作業中の細かな保存状態、リビジョンは正式にリリースされた設計状態を識別する概念として運用されます。ただし実際の定義や番号体系は企業ごとに異なるため、設計データ管理・製品ライフサイクル管理の設定と社内規程で明文化しておくことが大切です。
図面管理で特に注意すべきなのが「二重正本」です。正式版は最新のリビジョンなのに、製造現場の共有フォルダには旧版のPDFが残っている、メール添付された旧図面を購買先が使っているといった状態です。この問題はCADの機能だけでは解決できず、正本の保管場所や配布方法、旧版の失効まで含めた運用設計が必要になります。正式リリース版だけを下流システムへ公開し、図面番号だけでなくリビジョンや発効日、対象機種・ロットまで持たせることが望まれます。
組立図の製造工程・品質・コストへの活用
組立図の価値は、設計部で正しく描けたかだけでは評価できません。実際には、製造準備時間、組立工数、不良率、変更反映時間、教育時間、調達ミスなど、下流の重要業績評価指標(KPI)にどう影響するかが重要です。
設計者が作る設計部品表は、製品の機能・設計構造を反映します。これに対して製造技術者は、工場や設備、部品供給方法、治工具、作業者、タクトなどを考慮して製造部品表へ組み替え、各品目を工程へ割り当ててBOPを作成します。
組立図は製造技術者にとって設計意図の地図として有用ですが、組立性を最終判断するには図面上の完成形だけでは不足する場合もあります。部品を装着した後では別の部品のボルトに工具が届かない、配線を先に通さないと後から挿入できないといった要素があるためです。
例えば、二つの部品を組み合わせた後の全長が規定の公差内でなければならない場合、部品単体の寸法だけを検査しても最終組立状態の保証にはなりません。軸と軸受の同軸性やシール面の位置、歯車のバックラッシ(かみ合う歯車の歯と歯の間にある、動作に必要なわずかな隙間)など、組立後に成立する特性は組立状態で確認する必要があります。
理想的には、設計要求を図面上の製品製造情報として数値化し、検査計画、測定プログラム、測定結果、不適合・傾向分析、設計・工程改善までを識別子でつなぎます。図面変更と検査変更を同時に行うことも重要で、図面だけが新しくなり検査要領が旧版のままでは、新しい設計を古い基準で検査することになります。
組立図・製品情報に起因する総コストは、次のような要素の合計として捉えることができます。
- 図面作成にかかる工数
- 検図・承認にかかる工数
- 設計変更の反映にかかる工数
- 現場が正しい図面を探す時間
- 図面を理解する工数
- 組立誤りによる手戻り
- 廃棄によるロス
- 教育にかかる時間
- 情報不整合による納期遅延
高品質な組立図や製品ライフサイクル管理を導入して作成工数が多少増えても、探索・手戻り・廃棄・遅延にかかるコストが大きく下がれば、全体としては合理的です。反対に、作図時間の短縮だけを理由に必要なレビューを削減し、製造不良が増えれば、全体のコストはむしろ悪化します。
組立図をめぐる技術動向
組立図の分野でのデジタル変革を理解するには、単に紙からPDFへ移行したかではなく、表現・管理・実行・フィードバックの四つの層がどう変化しているかを見る必要があります。
2D組立図が今後すぐに消滅するとは限りませんが、3Dモデルを主要な製品情報源として利用する選択肢は広がっています。デジタル製品定義データを扱う国際規格が整備され、3Dモデルを権威ある製品ライフサイクル情報源として扱う考え方が示されているためです。モデルベース定義では、3D形状に寸法・公差・幾何公差・注記などの製品製造情報を関連付け、2D図面を介さず下流システムで利用できるようにします。
ただし、サプライヤーが製品製造情報を正しく読めるか、受入検査システムが対応するか、長期保存形式は何かといった点を検証する必要があります。移行段階では、3Dモデルを主要な情報源としながら2D図面も併用するハイブリッドなモデルベース定義も現実的な選択肢です。
組立図の領域では、人工知能によって3Dアセンブリから適切なビューを提案する、品目バルーンを配置する、部品表の異常を検出するといった応用が考えられます。ただし、人工知能が生成した図面を無検証で製造リリースすることは避けるべきです。
幾何公差や締結条件、機能寸法の解釈は製品の安全・品質に直結するため、人工知能は検図をなくす技術としてではなく、機械的な確認を自動化して人が機能・安全・工程上の判断に集中できるようにする方向で使う方が合理的です。
デジタルツイン*12は、単なる3DCADの別名ではありません。組立図・3D設計モデルが設計時点の定義(As-Designed)を表すのに対し、デジタルツインは設計定義に加えて計画・設備・センサ・実績・品質などと対応付けられ、実世界の製造対象やプロセスを表現するデジタル環境です。例えば、ある部品を別の部品に取り付けるという組立図の設計情報に、実際の締付トルク値や作業時刻、検査結果、シリアル番号などが結びつけば、単なる図面から製造実績の記録(As-Built)の履歴へと発展します。
これにより、不具合が発生したときに、どの部品だったかだけでなく、どの工程で、どの条件で組み付け、どの検査結果だったかまでたどれるようになります。実際にどこまで実装するかは、製品価格やトレーサビリティ要求によって異なります。組立図がなくなるのではなく、組立図が担ってきた製品構成・形状・要求伝達という機能を、機械可読な3Dモデル、部品表、製品製造情報、工程、品質データへ分解し、同期していくことが、技術動向の本質だと考えられます。
組立図でよくある課題と対策
組立図に関する問題は、作図技能だけでは解決できません。情報の曖昧さ、変更管理、システム間の不整合、現場での可読性、規格移行、セキュリティーなど、複数の観点から課題が生じます。
3Dモデルでは新しい部品番号なのに図面では旧番号のまま、統合基幹業務システム(ERP)では別の番号になっているといった状態になると、システムごとに異なる製品が存在することになります。
対策は単純な同期ではなく、形状の正本はCAD、品目番号と製品構成の正本は製品ライフサイクル管理、在庫・発注属性は統合基幹業務システムというように、各情報要素の責任範囲を定めることです。
設計変更を設計部品表に反映しただけでは、工場の作業は変わりません。工程順序や治工具、検査方法、作業指示が変化する場合は、製造部品表・BOP側にも影響を伝播させる必要があります。
対策としては、図面番号単位ではなく、変更対象となった品目や使用箇所、工程を単位に製品ライフサイクル管理で影響分析できるようにします。旧版から新版への切り替えでは、いつから新図面が有効かだけでなく、旧在庫の使用可否や仕掛品への影響まで確認します。
作業者が迷わないようにと情報を追加し続けると、一枚の組立図に加工寸法や工程順序、検査条件までが詰め込まれ、誰にも読みにくい図になります。対策は情報を削除することではなく、情報アーキテクチャを分けることです。
組立図には設計成立性と識別に必要な情報を、部品図には部品製造要求を、部品表には構成情報を、作業指示にはステップと工具情報を持たせ、IDで相互にリンクします。
3DCAD上では見ればわかるという理由で、現場に必要な基準面や締付順序、接着剤の条件などが正式文書に残らないケースもあります。設計者にとって自明でも、初めて組み立てる人やサービス担当者には自明とは限らないため、レビュー時には第三者が再現できるかという観点を加えることが有効です。
特に海外拠点や新人作業者など、設計の背景を共有していない相手にとっては、この抜け漏れがそのまま組立ミスや品質不良につながりやすくなります。
同じ3Dデータでも、送信側と受信側で製品製造情報や属性が完全に同じ意味で再現されるとは限りません。量産開始前に、実際に使う受け渡し先のCADやビューアでデータ交換テストを行い、幾何形状やアセンブリ構造、公差の保持を確認することが対策になります。
特に中間フォーマットを介した受け渡しでは、送信側で作成した属性情報が受信側のソフトウェアで正しく表示されないことがあり、事前のテストなしに本番運用へ進むと、量産直前になって手戻りが発生するおそれがあります。
紙やメール添付、共有フォルダなどへ正式図面を無制限に複製すると、正式なシステムに最新図面があっても現場が旧版を使ってしまいます。
製品ライフサイクル管理・設計データ管理からのオンデマンド参照を原則とし、紙配布が必要な場所では管理コピーや失効回収の運用を行います。特に紙図面や単体のPDFファイルは、いったん配布されると回収が難しく、最新版への更新が現場に届かないまま使われ続けるリスクがあります。
デジタル化が進むと、アクセス権や改ざん検出などのセキュリティー管理も、図面管理の一部として検討すべき範囲に含まれます。紙図面では持ち出しやコピーが主な懸念でしたが、システム連携が進むほど、誤ったデータや改ざんされたデータも速く広がりやすくなります。
外部のサプライヤーや協力会社とデータを共有する機会が増えるほど、共有範囲や有効期限の管理を怠ると、意図しない情報流出につながる可能性も高まります。
組立図と対象部品の検査結果を結び付ける3DWorks
組立図で構成や位置関係を示しても、対象部品の検査結果が別資料に分かれていると、どの箇所に問題があるのかを関係者が把握しにくくなります。3DWorksでは、測定値と設計値との差を3Dモデル上で可視化し、コメントや判断結果も記録できます。組立図と併用することで、修正対象と理由を共有しやすくなり、部門をまたぐ確認の行き違いを抑えられます。
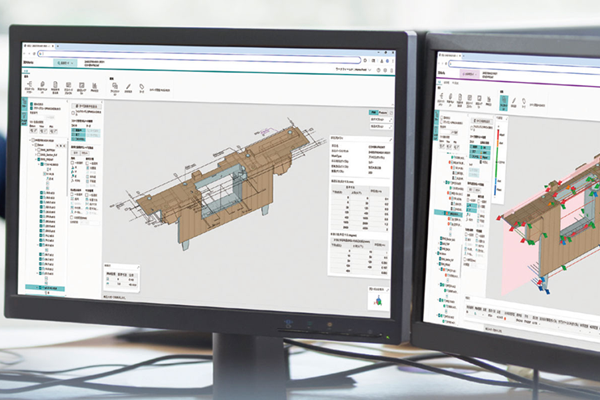
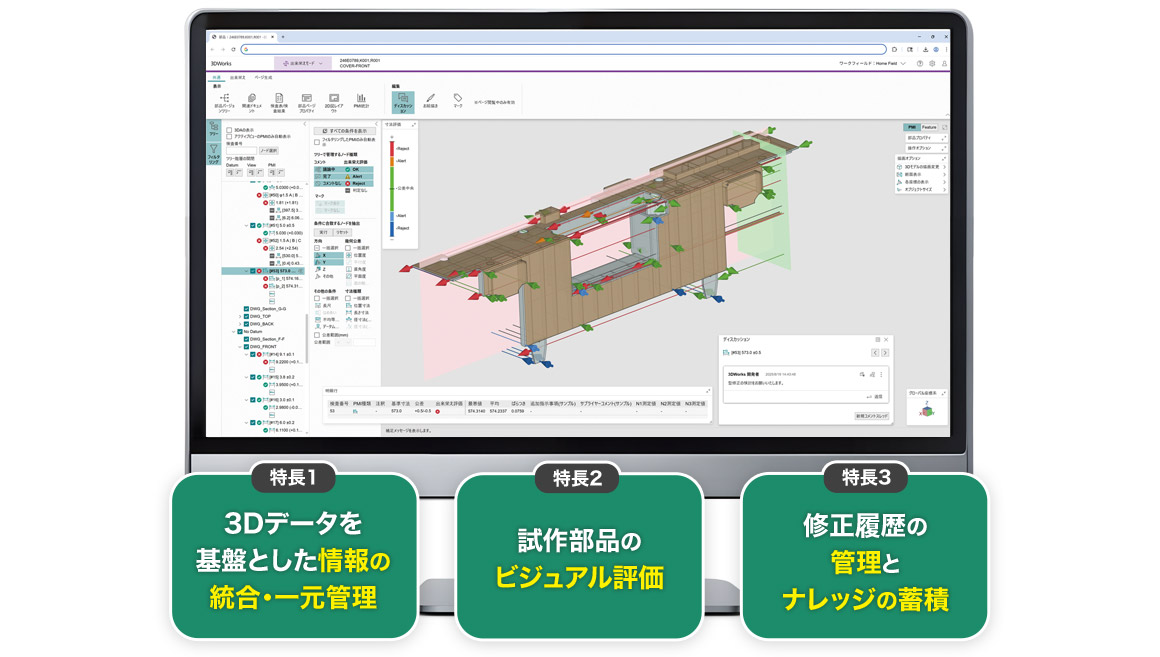
3DWorksは、PMI(製造・検査情報)が付与された3Dモデルを軸に、設計・製造・検査の情報を統合し、他部門や他拠点、サプライヤーとの「すり合わせ」を効率化するクラウドサービスです。情報の自動生成、検査結果の可視化、修正履歴の蓄積という三つの機能で、紙図面や属人的な作業に伴う手戻りを減らします。
3DCADデータをアップロードするだけで、追加のソフトなしに3Dデータを閲覧できます。あわせて2D図面や検査表(測定指示書)を自動生成するため、平面図をあらためて作成する手間はかかりません。部品単位の閲覧権限は関係先ごとに設定でき、社外へは配布・公開対象とした部品ページのみを開示できます。
検査表はExcel形式で自動生成され、計測・入力したデータを取り込むと、設計値との差分を3Dモデル上に矢印と色で表示します。複数の検査結果を同じ3Dモデル上で比較でき、コメントも残せるため、対面に頼らず部門間で認識をそろえられます。
検査結果や修正内容、コメントの履歴はデータとして一元管理され、過去の検査結果と修正内容を参照できます。属人化しがちだった判断根拠を技術資産として蓄積し、後続案件で活用できます。当社富士フイルムビジネスイノベーション自身のプロダクションプリンター開発でも、金型トライ回数を40%削減し、量産開始前までの開発期間を4か月短縮しました。